苏打烧窑操作工艺,烧成气氛控制与冷却后检查全流程解析
苏打烧窑的核心原理与原料预处理 苏打烧成是一种利用碳酸钠在高温下分解产生的钠离子渗透到陶瓷坯体表面,形成特殊光泽和质感的工艺。这一过程并非简单的加热,而是涉及严密的化学反应,碳酸钠在约270°C开始

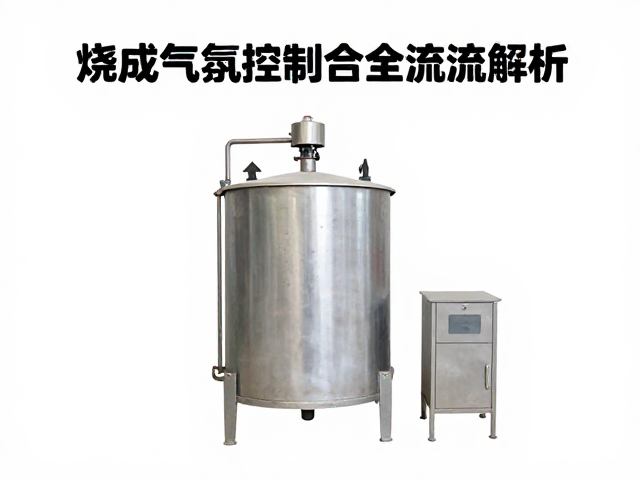
苏打烧窑的核心原理与原料预处理 苏打烧成是一种利用碳酸钠在高温下分解产生的钠离子渗透到陶瓷坯体表面,形成特殊光泽和质感的工艺。这一过程并非简单的加热,而是涉及严密的化学反应,碳酸钠在约270°C开始
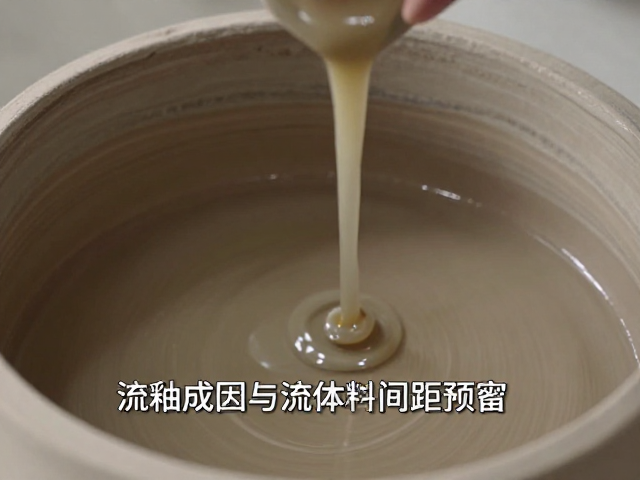
流釉现象的微观机理与釉料配方响应 流釉在液化气窑烧制过程中表现为釉面下垂、堆积甚至粘连支钉,其核心成因在于釉料在高温阶段的黏度降低与表面张力失衡。液化气火焰温度分布相对集中,升温曲线较煤窑更为陡峭,
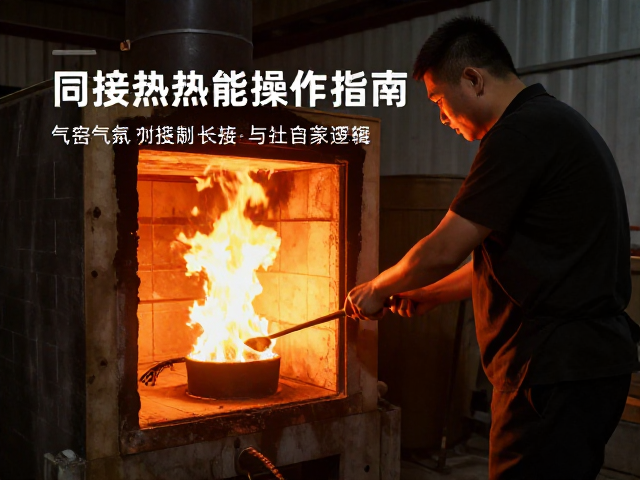
气窑气氛切换的核心逻辑与操作时序 气窑内的气氛调控是决定陶瓷烧成质量的关键环节,其核心在于精确控制氧气与燃料的比例,从而在窑膛内构建还原焰、氧化焰或中性焰环境。切换气氛并非简单的阀门开合,而是基于燃
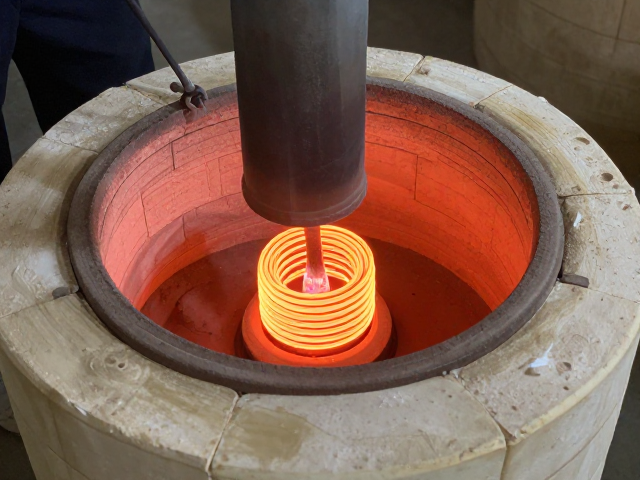
乐烧窑启动前的电阻丝状态检查与预处理 乐烧窑的核心加热元件为硅碳棒或镍铬合金电阻丝,在每次点火前必须确保其表面无裂纹、无氧化剥落现象。电阻丝的老化会直接导致局部电阻增大,进而引发过热甚至断路,因此需
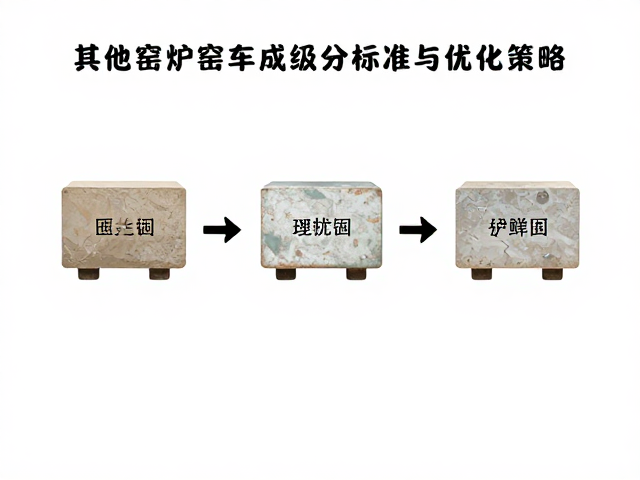
窑车成品外观缺陷的微观界定与分类逻辑 窑车在经历高温烧成及冷却过程后,表面形成的氧化层、釉面气泡或结构性裂纹,直接决定了其作为耐火承载部件的使用效能。在工业实践中,成品分级并非基于单一指标,而是依据
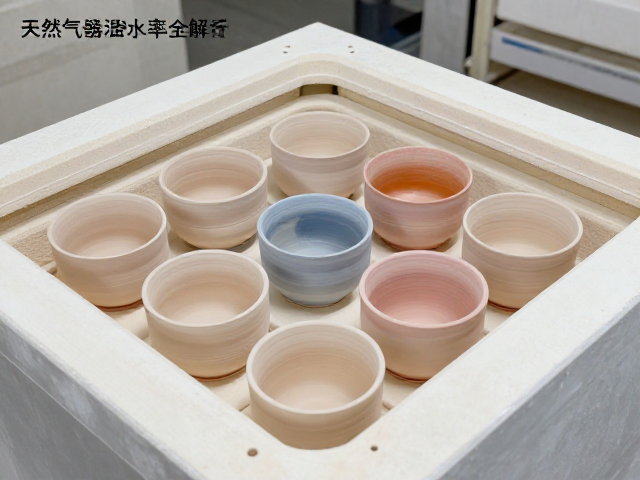
窑炉启动前的坯体含水率控制 坯体含水率是决定天然气窑炉烧成质量的基础指标,若入窑前坯体水分过高,在升温阶段水分急剧蒸发会产生蒸汽压力,极易导致坯体开裂或爆裂。通常情况下,坯体在入窑前的含水率需严格控
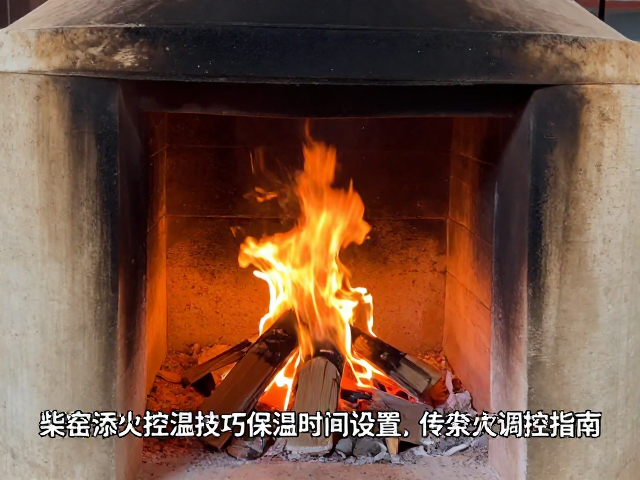
柴窑升温阶段的燃料选择与铺底策略 柴窑烧制的初始阶段,燃料的物理形态直接决定了窑内热场的均匀度。传统上,松木、杉木或硬杂木常被用作主要燃料,其中松木因含有较多油脂,燃烧时火焰长且温度上升迅速,适合快
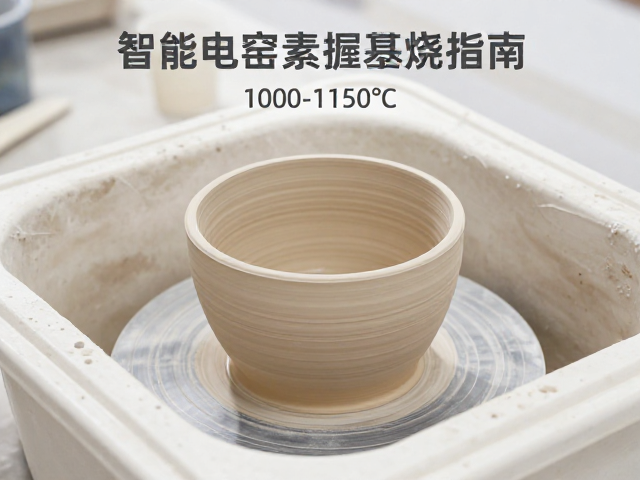
素烧前的关键准备与坯体处理 素烧是陶瓷制作中至关重要的中间工序,其核心目的在于提升坯体强度,使其具备足够的物理支撑力以应对后续的施釉与彩绘作业。在将干燥后的坯体送入智能电窑之前,必须确保坯体含水率控
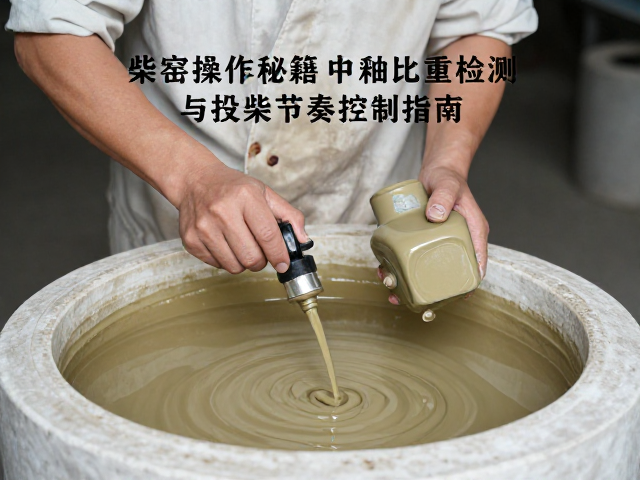
釉浆比重的精准测算与标准化调整 柴窑烧制中,釉面最终的呈色与质感,很大程度上取决于釉层在坯体上的附着厚度,而釉浆比重是控制这一变量的核心物理指标。传统的经验判断法虽然存在,但在面对不同产地、不同矿源
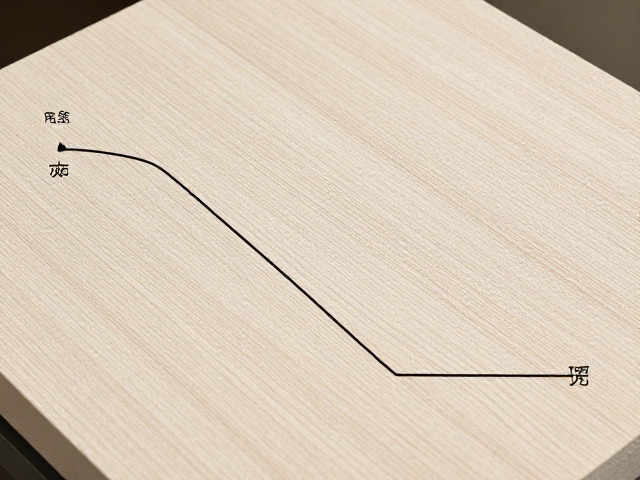
电窑升温曲线的科学设定 电窑升温并非简单的温度叠加,而是需要严格遵循陶瓷泥料在物理和化学变化过程中的应力释放规律。对于追求落灰纹理的艺术创作,升温初期的脱水阶段至关重要,通常建议在100℃至150℃
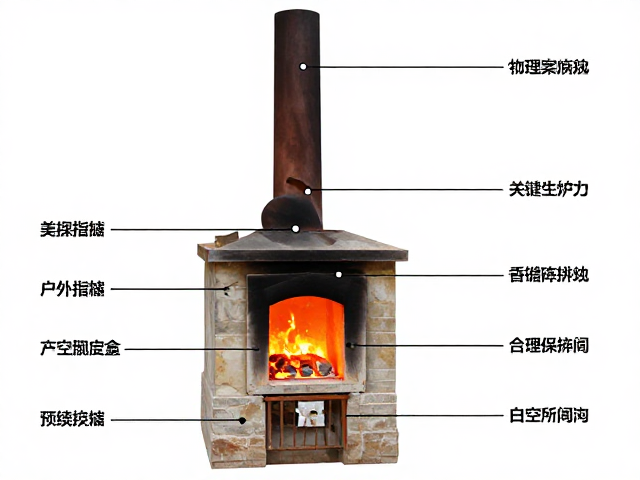
烟囱抽力的物理基础与关键变量 柴窑烧制过程中的核心动力源于烟囱产生的自然抽力,这种抽力本质上是热空气上升产生的压力差。影响抽力的关键变量主要包括烟囱的高度、内径尺寸以及窑内与外界环境的温差。烟囱越高
断电初期的应急处理与风险评估 小型电窑在切断电源后,首要任务是立即切断外部供电回路并确认温控仪表显示已归零或处于待机状态,此时窑内温度通常仍处于数百摄氏度的高温区间,内部元件如硅碳棒、硅钼棒或电热丝