
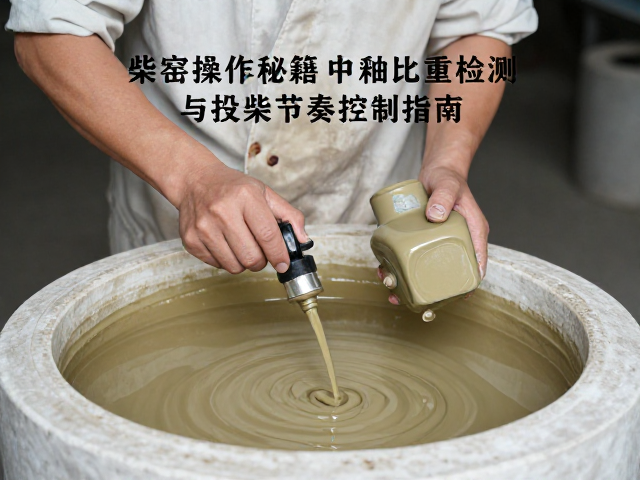
釉浆比重的精准测算与标准化调整
柴窑烧制中,釉面最终的呈色与质感,很大程度上取决于釉层在坯体上的附着厚度,而釉浆比重是控制这一变量的核心物理指标。传统的经验判断法虽然存在,但在面对不同产地、不同矿源的釉料原料时,往往会产生较大的偏差。科学且可核验的操作逻辑要求制作者建立严密的比重检测流程。通常情况下,使用标准比重杯配合高精度电子天平进行测量是行业通用的基准方法。将釉浆注入已知容积(如100ml或200ml)的比重杯中,剔除气泡后称重,再减去杯体自重,即可得出釉浆净重。通过公式“比重=净重/体积”计算出水值,大多数柴窑釉料的最佳工作比重区间集中在1.40至1.55 g/cm³之间,具体数值需根据釉料配方中的碳酸钙、长石或石英比例进行微调。
在实际作业中,单纯依赖理论数据是不够的,必须结合当地气候湿度与釉料吸水率进行动态调整。若检测发现釉浆过稀,水分挥发过快会导致釉面流淌失控或产生针孔;若过稠,则容易造成积釉、流釉或釉面粗糙。调整过程中,严禁直接加水稀释,因为这会破坏釉料中氧化物与粘合剂的比例平衡。正确的做法是使用经过沉淀处理的细釉粉或高岭土浆进行浓缩。操作时需将少量干粉缓慢加入釉浆中,利用搅拌器进行长时间匀速搅拌,随后静置沉淀至少24小时,确保颗粒均匀分散。再次检测比重时,若数值仍未达标,需重复上述浓缩步骤,直至比重稳定在目标区间。这种基于数据反馈的修正过程,能最大程度减少因人为手感差异导致的成品率波动。
投柴节奏对窑内热工环境的调控逻辑
柴窑的热工环境具有极强的滞后性与不稳定性,投柴并非简单的燃料添加,而是对窑内温度曲线、气氛状态(还原或氧化)以及压力分布的综合干预。投柴节奏的核心在于“稳”与“跟”。在升温初期,应采用小量、多次的投柴方式,重点在于建立稳定的窑压,防止冷空气倒灌或烟气倒流。此时每根柴的长度、直径需经过筛选,保持规格一致,以确保燃烧速率的可预测性。随着窑温逐渐升高至800℃以上,釉料开始熔融,投柴节奏需根据观察孔内的火焰状态进行微调。若火焰发飘、色白,说明缺氧,需增加投柴频率或加大柴量以制造还原气氛;若火焰深沉、色黄且伴有黑烟,则可能柴量过大导致燃烧不充分,需适当减少投柴或清理窑门缝隙以引入适量空气。
进入高温阶段(1200℃以上),投柴节奏的控制直接关系到釉面的结晶与发色。此时需建立严密的“等温投柴”机制,即在预设的温度节点上,集中投入预定数量的柴火,维持规定的还原时间。例如,在关键的发色温度区间,可能需要每隔15-20分钟投入一根经过预处理的硬木柴,保持窑内二氧化碳浓度处于最佳还原水平。投柴动作需迅速果断,减少窑门开启时间,避免热量散失和空气大量涌入破坏气氛。同时,需密切观察火膛与窑室顶部的结炭情况,若发现结炭过厚阻碍气流,需及时清理火膛,确保排烟通畅。这种基于温度阶段和视觉反馈的精细化投柴操作,是获得理想釉面的关键,任何随意的投柴行为都可能导致窑内热工环境的紊乱,进而引发釉色不均或坯体变形。