
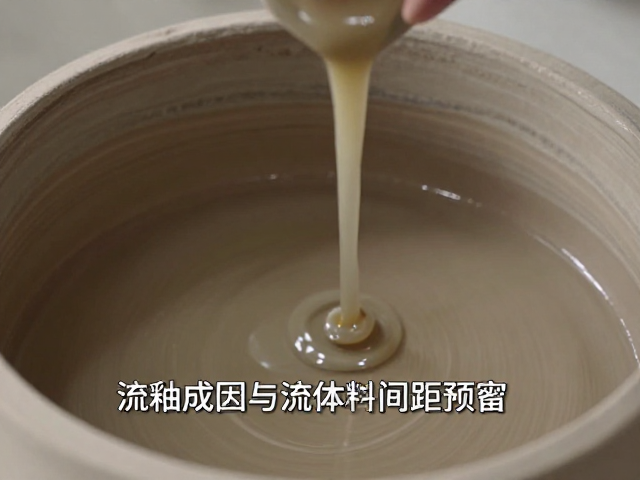
流釉现象的微观机理与釉料配方响应
流釉在液化气窑烧制过程中表现为釉面下垂、堆积甚至粘连支钉,其核心成因在于釉料在高温阶段的黏度降低与表面张力失衡。液化气火焰温度分布相对集中,升温曲线较煤窑更为陡峭,若釉料配方中的助熔剂(如长石、滑石或硼砂)比例过高,釉层会在极短时间内软化。当釉液黏度低于临界值,重力作用超过釉层内聚力,便会在坯体垂直面形成不可控的流动。此外,釉层施釉过厚是常见的人为诱因,过厚的釉层在高温下积聚的热能更多,软化点提前,流动性呈指数级增加,极易导致“流釉”失控。
解决流釉问题需从原料筛选与配方微调入手,而非单纯依赖温度控制。实际生产中,可通过增加高岭土或石英粉等骨架材料来提升釉料高温黏度,抑制过度流动。例如,某陶瓷产区在调整釉料配方时,将长石比例从35%降至28%,并引入5%的二氧化钛作为增黏剂,成功将流釉率降低了约40%。这种物理改性手段能显著改善釉面在高温期的流变性能,使釉层在熔融状态下保持适当的厚度与附着力,从而获得平整光滑的釉面效果。
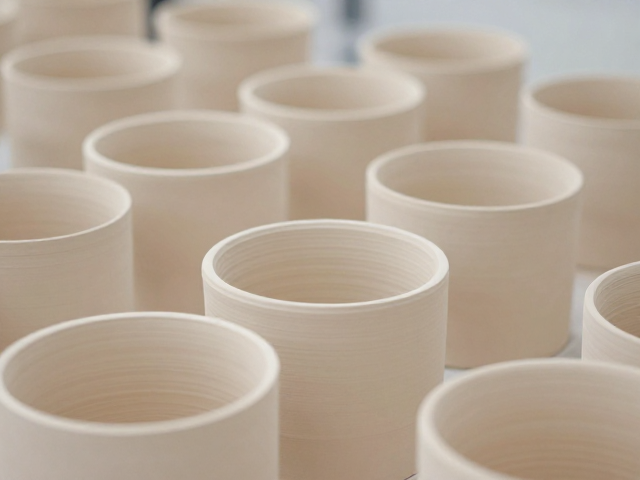
坯体间距对热场均匀性的影响机制
液化气窑内的热场分布具有显著的局部热点特征,坯体间的间距直接决定了热量传递的路径与效率。若坯体间距过小,相邻坯体之间形成“热屏蔽”效应,导致中心区域热量积聚难以散发,局部温度远超设定值,这不仅加剧流釉风险,还易因受热不均引发坯体变形或开裂。相反,间距过大则会导致热量散失过快,坯体中心升温不足,出现生烧或釉面未完全玻化的现象。因此,合理的间距是平衡窑内热场均匀性的关键物理参数。
在实际装窑操作中,坯体间距通常需根据匣钵高度、窑车宽度及液化气燃烧器的功率进行动态调整。一般而言,对于常规尺寸的瓷质坯体,匣钵间水平间距保持在2-3厘米较为适宜,既能保证火焰与热气流能充分包裹坯体表面,又能避免局部过热。对于异形或大件产品,需适当增大间距至5-8厘米,以提供足够的热缓冲空间。装窑时需确保匣钵摆放整齐,严禁歪斜堆叠,以免破坏预设的热流路径,造成局部温差过大引发次生缺陷。
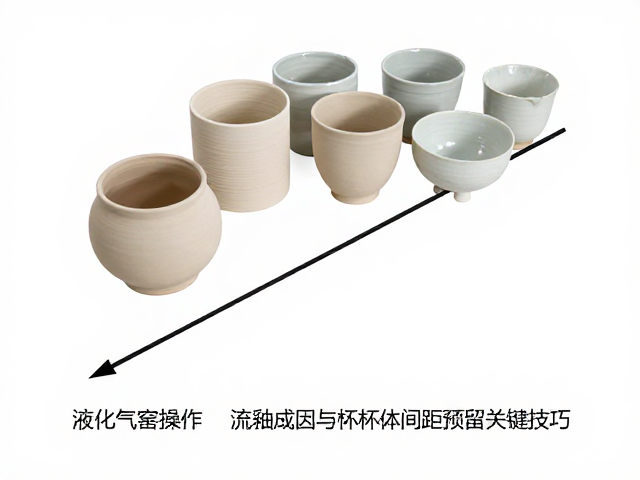
升温曲线与釉面熔点的匹配策略
液化气窑的升温曲线需与釉料的熔点特性高度匹配,这是避免流釉的另一项核心技术手段。不同釉料配方具有不同的始熔温度和完全熔融温度区间。若升温速率过快,釉层表面迅速达到熔融状态,而内部尚未完全软化,气体逸出受阻,易形成针孔或气泡,同时表面釉液因快速软化而过度流动。因此,在釉料始熔温度区间(通常为1050℃-1150℃,视具体配方而定),需设置保温段或减缓升温速率,使釉层内外受热均匀,逐步完成玻化过程。
具体操作中,建议在1000℃-1100℃区间设置15-20分钟的保温阶段,让坯体与釉层充分预热,排出物理水与结晶水,减少气体爆发对釉面的冲击。随后缓慢升温至1200℃-1250℃(根据釉料特性调整),使釉料平稳熔融。若发现釉面仍有轻微流釉迹象,可适当提高保温温度或延长保温时间,利用高温黏度随温度升高而降低的特性,通过更长时间的热作用而非更高的温度来促进釉面流平,从而在避免过度流动的同时获得理想的光泽度。
窑炉燃烧效率与气氛控制的协同作用
液化气作为清洁燃料,其燃烧产物主要为二氧化碳和水,几乎不含硫、磷等杂质,因此窑内气氛相对稳定。然而,燃烧效率直接影响窑内温度的均匀性与稳定性。若液化气与空气混合比例不当,会导致燃烧不充分,产生还原性气氛或局部低温区,进而影响釉料的熔融状态。还原性气氛可能降低釉料中某些金属氧化物的熔点,加剧流釉风险;而局部低温则会导致釉面发乌、无光。因此,精确控制空燃比,确保完全燃烧,是维持窑炉稳定运行的基础。
实际操作中,需定期检查烧嘴状态,清理积碳与杂质,确保火焰呈明亮的蓝色且稳定不飘散。通过观察窑内火色变化,判断燃烧状况,必要时调整风门开度,优化空气预热温度。在烧制过程中,保持窑压微正压,防止冷空气吸入导致温度波动。同时,结合热电偶数据,实时监控窑内各温区温度,发现异常及时调整燃气阀门开度,确保整个烧成周期内热场的稳定与一致,为釉面质量提供稳定的热工环境。