
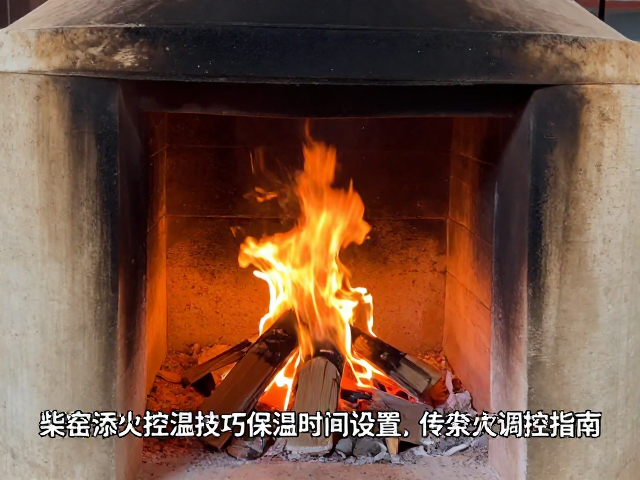
柴窑升温阶段的燃料选择与铺底策略
柴窑烧制的初始阶段,燃料的物理形态直接决定了窑内热场的均匀度。传统上,松木、杉木或硬杂木常被用作主要燃料,其中松木因含有较多油脂,燃烧时火焰长且温度上升迅速,适合快速提升窑温;而硬杂木热值密度大,燃烧持久,利于维持高温段的稳定。铺柴时需遵循“先小后大、中间留隙”的原则,底部铺设细碎枝柴以形成良好的通风层,确保氧气能充分进入燃料中心,避免因缺氧导致的不完全燃烧和大量黑烟产生。
在点火初期,窑膛内的湿气需要被缓慢排出,过快的升温会导致陶坯内部水分急剧汽化,从而引发炸裂。操作者通常会在窑门或火口处保留适当的缝隙,利用自然对流带走潮气,待窑内温度达到100摄氏度左右,观察排出的烟气由浓白转为淡灰时,方可逐步封闭窑门,进入正式升温阶段。这一过程没有固定的时间表,完全依赖操作者对烟气颜色和火焰颜色的敏锐观察,切忌盲目加柴追求高温。
氧化期至还原期的火候转换节点
当窑内温度攀升至800摄氏度至900摄氏度区间时,陶土中的结晶水已基本脱除,矿物开始发生初步的物理化学变化,此阶段需保持充足的氧气供应,使坯体充分氧化,防止铁元素在还原气氛下提前变色或产生黑心。此时火焰应呈明亮的橙黄色,火力要稳,避免忽大忽小导致窑温波动剧烈。操作者需定期清理火膛内的积碳,确保火路畅通,使热量能均匀通过火膛进入窑室。
进入还原期是柴窑烧制中最为关键的转折点,通常发生在1000摄氏度左右,具体温度因窑型结构和陶土成分而异,需通过看火孔观察火焰状态判断。当火焰由橙黄转为青白,并在火口处出现短暂的“吸火”现象时,表明窑内氧气不足,开始形成还原气氛。此时需迅速封死窑门及通风口,加大投柴量,利用木材不完全燃烧产生的一氧化碳夺取坯体表面的氧元素,使铁元素转化为氧化亚铁,从而呈现出青瓷特有的釉色。
高温段的保温时间与碳黑吸附控制
在高温烧制阶段,窑温需维持在1200摄氏度至1300摄氏度之间,保温时间的长短直接影响釉面的玻化程度和光泽感。对于传统柴窑,高温保温通常持续4至8小时,具体时长取决于窑炉的蓄热能力和陶坯的厚度。在此期间,操作者需保持稳定的投柴节奏,每隔一定时间投入整段木材,利用木材裂解产生的碳黑微粒吸附在坯体表面,形成自然的落灰釉效果。这种落灰釉的厚薄与分布,往往决定了成品的最终视觉质感。
保温过程中,窑内温度的稳定性比绝对高温更为重要。温度的剧烈波动会导致釉面起泡、开裂或流釉不均。经验丰富的窑工会通过观察窑顶烟道的出火颜色和亮度来微调火势,若火焰呈现明亮的金黄色且稳定,说明温度适宜;若火焰发暗或带有黑烟,则可能温度不足或通风不良;若火焰刺眼且窑壁发红严重,则需适当减少投柴或增加通风。这种动态平衡的过程,没有精确的电子仪表辅助,完全依赖于操作者的经验积累和对窑火的直觉判断。
冷却阶段的窑门封闭与降温速率
当高温保温结束,即停止投柴,此时需迅速封闭窑门及所有通风口,使窑内处于密闭状态,利用窑体本身的蓄热进行自然冷却。冷却初期,窑内温度极高,坯体内部应力尚未完全释放,若冷却过快,极易导致坯体开裂或釉面剥落。因此,在温度降至800摄氏度之前,严禁打开窑门或进行任何通风操作,让窑内形成一个微弱的还原或中性气氛,有助于釉面的最终定型。
随着温度逐渐降低,冷却速率可适当加快。当窑温降至600摄氏度以下时,可略微开启窑顶的通风口或窑门缝隙,促进空气流通,加速散热。这一阶段的控制重点在于防止急冷造成的热震损伤。操作者需密切观察窑体外观,若发现窑砖颜色由暗红转为暗紫,变为灰黑,表明内部温度已降至安全范围。整个冷却过程可能持续数天甚至一周,期间需定期检查窑体结构,确保无因热胀冷缩导致的裂缝扩大,直至窑内温度与室温一致,方可开窑取物。