
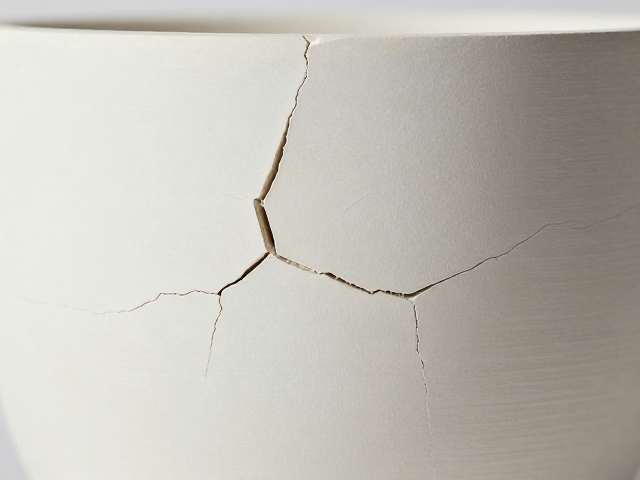
坯体开裂缺陷的微观机理与宏观表现
坯体在干燥或烧成过程中出现开裂,本质上是材料内部应力超过了其结构强度的临界值。这种应力主要来源于水分蒸发引起的体积收缩、相变过程中的密度变化以及温度梯度导致的热应力。当坯体各部位干燥速率不均,或者模具脱模时受力不对称,局部区域会产生拉应力。若该应力无法通过颗粒间的重新排列或塑性变形释放,裂纹便会在薄弱界面处萌生。
裂纹的形态特征能直观反映缺陷产生的根本原因。收缩裂纹通常呈现为贯穿坯体的直线状或微弧形,边缘相对整齐,多因干燥过快导致表面硬化后内部继续收缩引发。热裂纹则常伴随不规则的网状结构,特别是在烧成阶段,若升温曲线设置不当,坯体内部水分或结晶水迅速排出,会在微观孔隙处形成高压,进而撕裂坯体骨架。此外,原料中杂质或颗粒级配不合理,也会导致局部应力集中,形成点状或短小的微裂纹。
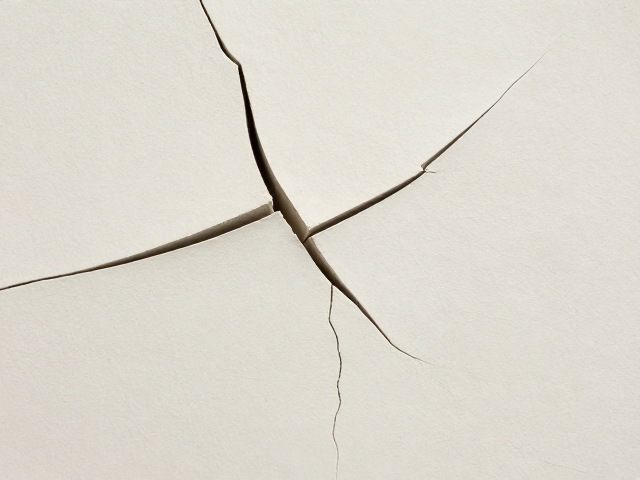
裂纹走向对结构完整性的破坏路径
裂纹的扩展方向严格遵循最大主应力轨迹,这一物理规律决定了缺陷对产品整体强度的削弱方式。垂直于拉应力方向的裂纹扩展阻力最小,因此在干燥收缩或冷却过程中,裂纹往往垂直于坯体表面或沿受力最大面延伸。对于平板类制品,横向贯穿裂纹会直接切断有效承载截面,导致抗折强度呈断崖式下降。相比之下,平行于受力面的表面浅裂纹对结构完整性影响相对较小,但会显著降低产品的耐冲击性能。
裂纹尖端会引发应力集中效应,使微小缺陷在动态载荷下迅速扩展。观察发现,呈放射状分布的裂纹通常源自坯体内部的包裹体或气泡,这种多向应力释放导致的裂纹网络会严重破坏坯体的致密性。在三维结构复杂的部件中,裂纹可能沿着模具分型面或厚薄交接处延伸,形成隐蔽的内伤。即使肉眼难以直接观测,这些微观裂纹在后续加工或实际使用中,极易成为断裂的起始源,导致产品在无预兆情况下突然失效。
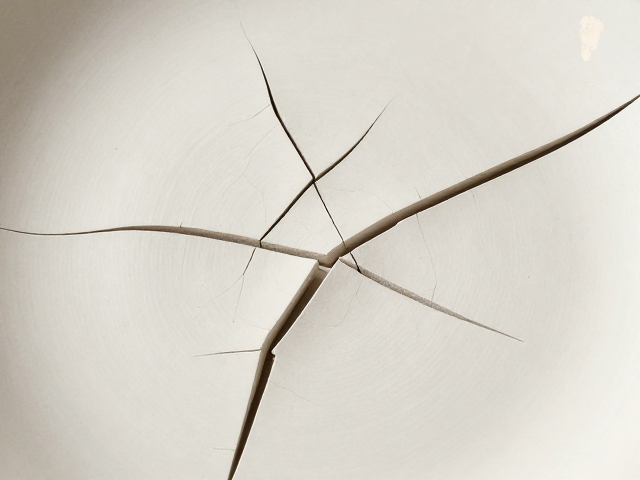
裂纹对使用功能的具体影响评估
裂纹对产品使用功能的影响主要体现在密封性、力学性能及耐腐蚀性三个维度。对于需要承受流体压力的容器或管道,任何贯穿性裂纹都会破坏其密闭性,导致渗漏。即使是不贯穿的表面裂纹,在长期接触腐蚀性介质时,也会成为介质侵入的通道,加速基体材料的化学侵蚀,缩短产品寿命。在建筑陶瓷领域,裂纹会显著降低砖体的抗冻融能力,水分渗入裂纹后结冰膨胀,反复作用下会导致表层剥落。
在机械结构件中,裂纹对疲劳强度的影响尤为致命。交变载荷作用下,裂纹尖端应力集中系数极高,微小裂纹可能在远低于材料极限强度的应力下发生扩展,最终导致突发性断裂。此外,裂纹破坏了材料表面的连续性,使得产品在耐磨应用中更容易产生磨损坑,加速性能衰退。对于电子封装或精密仪器部件,裂纹还可能干扰电磁屏蔽效果或导致内部电路短路,造成功能性故障。
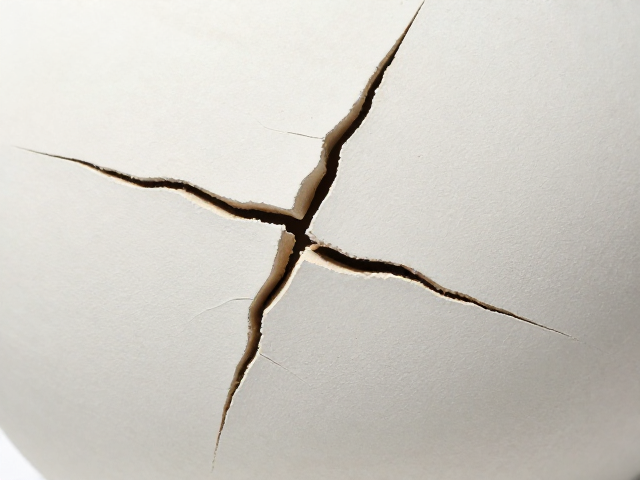
裂纹成因的控制与工艺优化
控制坯体开裂需从原料处理、成型工艺及干燥烧成制度多方面入手。原料方面,优化颗粒级配,增加细粉比例以提高塑性,同时严格控制有机质和可溶性盐含量,减少因挥发或化学反应引起的体积变化。采用等静压成型或真空练泥工艺,可有效排除坯体内部空气,提高密度均匀性,降低因密度差异导致的收缩不均。
干燥与烧成曲线的精细化控制是防止裂纹的关键。采用阶梯式升温或分段干燥策略,确保坯体内部水分梯度平缓过渡,避免表面过快硬化。在烧成阶段,精确控制升温速率,特别是在石英晶型转变点和有机物氧化温度区间,需设置保温段以消除热应力。同时,优化窑炉内的温度场分布,确保坯体受热均匀,避免局部过热或冷却过快导致的热震损伤。