
电窑升温曲线与温控逻辑的核心要点
电窑的升温过程并非简单的温度叠加,而是热能与釉料物理变化的精密对话。在升温初期,即室温至300摄氏度区间,必须保持缓慢爬升,这一阶段的主要目的是排除坯体与釉层中的物理水及结晶水。若升温过快,水分急剧汽化膨胀,极易导致釉面产生气泡或针孔,破坏橘皮釉所需的细腻颗粒感。许多窑工习惯在此阶段设置较大的升温斜率,这往往导致釉面发白或浑浊,因为釉料中的有机粘结剂未能充分挥发,残留物干扰了后续玻璃相的形成。
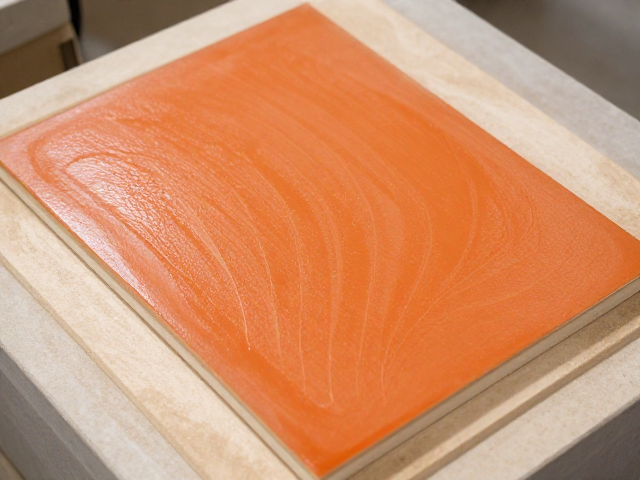
进入中温段,即600至900摄氏度之间,釉料开始软化并初步熔融。此时的控温稳定性直接决定了釉面的流动性与厚度分布。橘皮釉的魅力在于其表面呈现出的微观起伏,这种纹理并非通过后期打磨形成,而是依赖釉料在高温下恰到好处的收缩与流动。若此时升温过快,釉面会迅速流平,导致纹理消失,变成光滑如镜的普通釉面;若升温过慢,则可能因釉料过稀而流淌过度,失去立体感。因此,在此区间保持恒定的升温速率,让釉料内部化学反应充分进行,是获得理想橘皮形态的关键。
窑板清洁与平整度对釉面质量的决定性影响
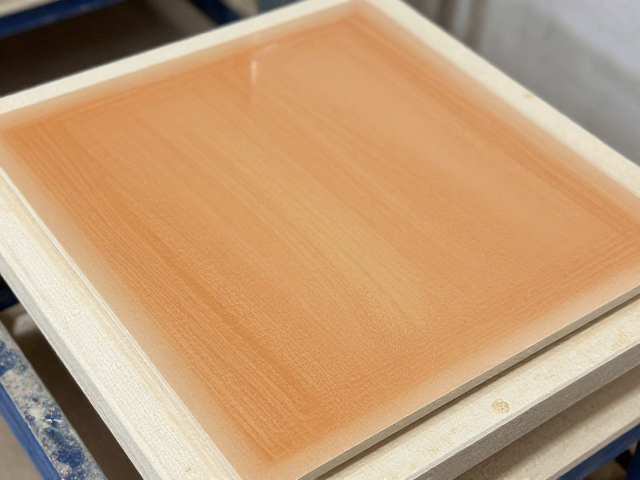
窑板表面的微观状态会直接复刻到瓷器釉面之上,这一点在处理高光泽或特殊纹理釉料时尤为明显。长期使用后的窑板表面往往附着有微小的釉滴、碳化物或氧化层,这些看似不起眼的杂质在高温下会形成微小的凸起或凹陷。当釉料熔融流动时,这些微观不平会导致釉层厚度不均,进而影响光线在釉面的反射路径。对于追求完美橘皮效果的作品,窑板必须经过彻底打磨与清洁,确保其表面像镜面一样平整且无油污残留,这样才能保证釉层受热均匀,纹理分布一致。
清洁窑板时,建议使用专用的硬质刮刀去除顽固的釉疤,随后使用细砂纸或金刚石磨盘对表面进行精细处理。处理后的窑板应无明显划痕或凹凸,必要时可涂抹一层薄薄的氧化铝粉或专用隔离剂,以进一步隔绝窑板与釉料的直接接触,防止粘连和杂质转移。值得注意的是,不同材质、不同批次的新窑板在处理方式也有所差异,新窑板通常含有较多水分和杂质,需经过多次空烧处理才能达到最佳状态。保持窑板表面的洁净与平整,是减少次品率、提升作品一致性的基础工作。
橘皮釉的釉料配方特性与烧成配合
橘皮釉的视觉效果主要依赖于釉料配方中二氧化硅与氧化铝的比例,以及特定矿物质的添加。高含量的氧化铝能增加釉料的粘度,限制其在高温下的过度流动,从而保留烧成过程中形成的微观起伏。同时,配方中常加入少量滑石或长石,以调节釉面的光泽度和硬度。在烧成过程中,釉料需要在高温下形成稳定的玻璃相,同时保留部分未完全熔融的晶体结构,这些晶体与玻璃基质的折射率差异,共同构成了橘皮釉特有的立体光泽。
在实际操作中,釉料的厚度控制至关重要。过厚的釉层容易因重力作用流淌,导致纹理模糊;过薄的釉层则难以形成足够的立体感。通常建议施釉厚度控制在0.5至1毫米之间,具体数值需根据釉料配方和窑炉升温曲线进行微调。在升温至1200摄氏度左右时,釉料达到最佳熔融状态,此时釉面的橘皮纹理最为清晰。若窑内气氛不稳定,如氧气含量波动,可能导致釉面发色不均或纹理断裂,因此,确保窑炉密封性和气氛稳定,也是打造完美橘皮釉不可或缺的一环。