
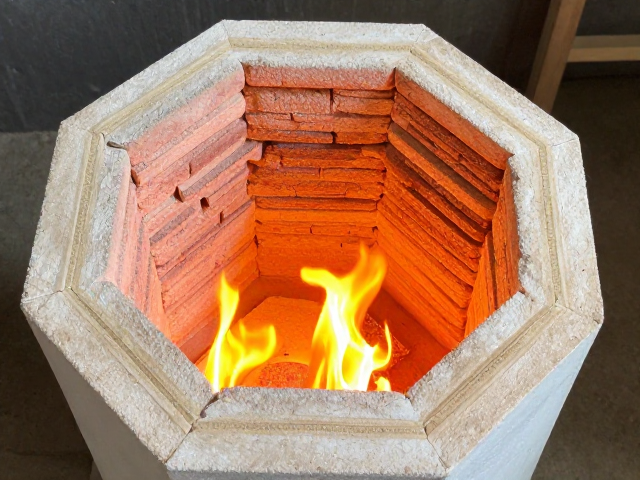
升温速度的科学控制与热应力管理
小型电窑在升温过程中,升温速度直接决定了陶瓷坯体内部水分和化学结合水的排出效率,过快升温极易引发炸窑或坯体开裂。实际操作中,建议将初始升温阶段控制在每小时50至100摄氏度之间,特别是在室温至150摄氏度区间,必须设置保温程序以彻底排除坯体残留水分。这一阶段的缓慢升温能避免水蒸气急剧膨胀导致坯体结构崩塌,是新手操作时必须遵守的安全底线。
随着温度进一步升高至300至600摄氏度,石英晶型转化开始发生,体积变化较为剧烈,此时升温速度可适当加快至每小时150至200摄氏度,但仍需保持平稳,避免温度波动过大。对于泥料较厚或造型复杂的器物,升温速率应相应降低,以平衡坯体内外温差。现代小型电窑通常配备PID智能温控系统,用户可通过设定分段升温曲线,精确控制每个温区的升温斜率,从而减少热应力对作品的损伤。
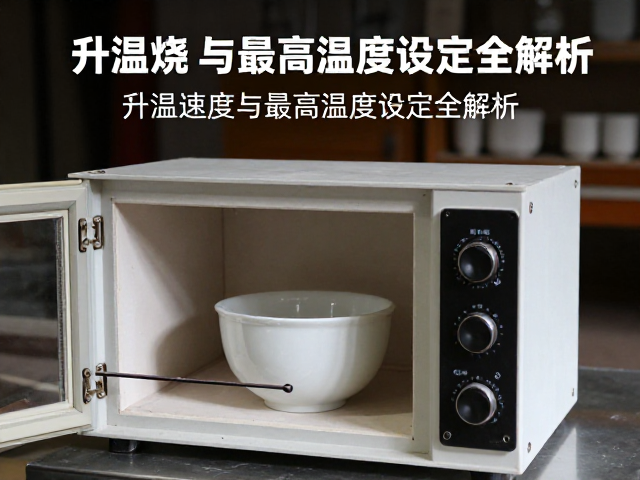
最高温度设定的依据与釉面反应机制
最高温度的设定需严格依据所用泥料类型及釉料配方中的熔融特性,不同材质的陶瓷对烧结温度有着严密的物理要求。普通陶土的最高烧成温度通常位于900至1100摄氏度之间,这一区间陶土开始致密化,但吸水性依然较高;而炻器或硬质瓷则需要达到1200至1300摄氏度的高温,使坯体发生充分的玻化反应,获得类似石材的硬度和低吸水率。设定温度时,必须参考所用电热元件(如硅碳棒或镍铬合金丝)的额定耐温范围,避免因超温导致加热元件快速老化或断裂。
釉料的熔融行为会显著改变釉面的最终质感,低温釉多在1000摄氏度以下完成熔融,呈现明亮或哑光的视觉效果;中温釉则活跃于1100至1250摄氏度,色彩过渡自然;高温釉需在1250摄氏度以上才能展现出如玉般的温润质感。若最高温度设定偏低,釉面可能未完全熔融,出现针孔、缩釉或光泽度不足;若设定过高,釉料可能过度流动导致堆积或流淌至窑具,甚至改变预期色彩。因此,最高温度的确定不仅是数字游戏,更是基于材料化学特性的精准计算。
烧成过程中的关键节点与冷却机制
在达到最高温度后,保温阶段(Hold)对于均温和消除内部应力至关重要,保温时间通常根据窑炉容积和装载量设定,小型电窑一般建议保温30至60分钟。这一过程让坯体整体温度趋于一致,促进釉料充分流动和气泡排出,避免作品因受热不均产生变形或色差。保温结束后,冷却过程同样不可忽视,快速冷却可能导致釉面开裂或坯体脆性增加,因此许多操作者会选择自然冷却或通过控制风门缓慢降温。
冷却阶段需特别注意300至600摄氏度区间,这是石英再次发生晶型转化的关键期,体积变化可能引起坯体内部应力释放,若冷却过快易导致作品开裂。小型电窑在断电后,由于保温层较好,自然冷却至100摄氏度以下通常需要数小时,切勿急于开箱,以免冷空气瞬间冲击高温坯体造成炸裂。只有在窑内温度降至安全范围(通常低于60摄氏度)后,方可进行取件操作,以确保作品完整度和操作人员安全。