
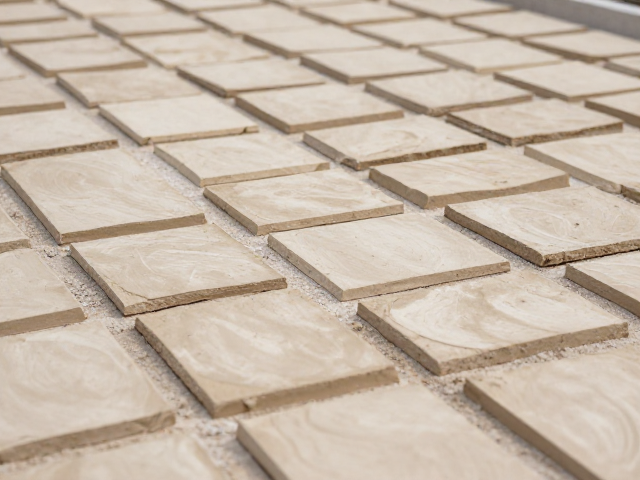
泥板成型坯体的含水率控制基础
泥板成型后的坯体内部水分分布往往呈现不均匀状态,表层干燥速度快,内部水分向外迁移滞后,这种差异极易导致坯体在初期阶段产生开裂或变形。恒温烘干的核心在于提供稳定的热力学环境,使水分能够以可控的速率从坯体内部向表面扩散,随后通过表面蒸发进入空气中。这一过程并非简单的加热,而是对材料内部孔隙结构中水分迁移动力学的精细管理。
在实际操作中,环境温度通常需维持在20℃至25℃之间,相对湿度控制在50%至60%左右,这样的微环境能避免表面过快结壳,防止因表面收缩应力大于内部结构强度而引发的结构性损伤。对于薄片泥板而言,由于其比表面积较大,水分蒸发面更广,因此对环境的稳定性要求更为苛刻,任何温度的剧烈波动都可能破坏坯体的均匀收缩,进而影响最终成型的几何精度。
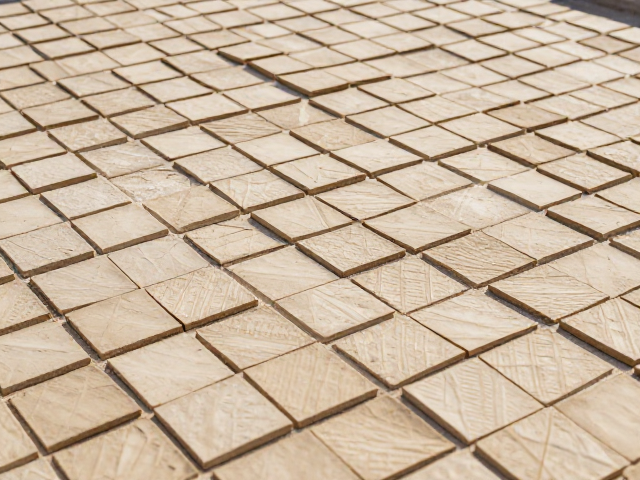
薄片干燥过程中的应力释放与形变预防
薄片泥板在干燥过程中面临着巨大的内应力挑战,尤其是当坯体厚度超过3毫米时,内外层干燥速率的差异会显著增加翘曲风险。为了应对这一问题,在烘干的前半段,即数小时内,应保持气流温和且均匀地覆盖坯体表面,避免局部强风直吹造成的快速失水。此时,坯体处于塑性向半塑性过渡的关键期,轻微的支撑或平整放置有助于抵消因自重或收缩不均引起的形变。
随着干燥时间的延长,坯体逐渐进入等速干燥阶段,此时水分迁移速率相对稳定,但需警惕因局部温度过高导致的“硬皮”现象。对于需要长时间干燥的薄片,建议采用间歇式升温或微调环境湿度的策略,让坯体内部水分有足够时间重新分布。通过监测坯体表面的光泽变化,可以直观判断干燥进度,当表面哑光且触感凉爽时,通常意味着内部仍含有较高水分,需继续延长恒温处理时间。
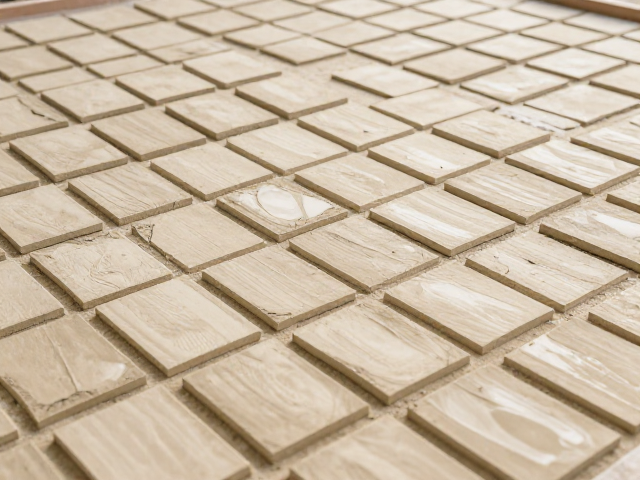
数小时至一天内的干燥阶段管理
在干燥的最初数小时内,坯体主要进行自由水的排出,这一阶段对温度敏感度极高。若环境温度设定过高,表面水分迅速蒸发会形成致密层,阻碍内部水分逸出,导致坯体内部形成隐性裂纹。因此,在起始阶段,恒温箱或烘干房的温度不宜超过30℃,并保持空气流通但无强对流,确保热量均匀渗透至泥板各个角落,实现整体同步干燥。
进入数小时后的中后期,坯体开始排出结合水,结构强度显著提升,但体积收缩仍在继续。此时可适当延长干燥时间至一天左右,但需密切监控环境湿度,防止因空气过于干燥导致坯体失水过快而产生应力集中。对于较厚的泥板或特殊配方的黏土,可能需要更长的等速干燥时间,此时保持环境的绝对恒温比提高温度更为关键,以确保坯体在达到临界含水率前结构稳定,为后续的素烧或精加工做好准备。