
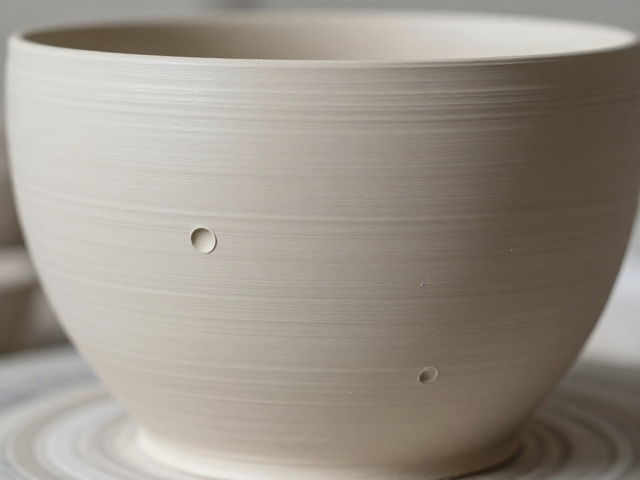
泥料含水率对釉面气泡生成的直接影响
坯体在成型过程中的含水率控制是决定釉面质量的基础环节。当泥料含水率偏高时,坯体内部残留的自由水在后续干燥过程中难以完全排出,这些水分在高温烧成阶段迅速汽化,体积急剧膨胀,若此时釉层已经熔融封闭,气体便无法逸出,从而在釉面形成密集的气泡或针孔。相反,若含水率过低,坯体过于干燥,容易在施釉时因吸水过快导致釉层与坯体结合不良,产生“咬釉”现象,进而引发局部釉层不均和气泡缺陷。
实际生产中,通常需要将泥料含水率稳定控制在规定的工艺区间内,例如对于常见的陶瓷制品,含水率多维持在8%-12%之间,具体数值需根据泥料配方和成型方式进行微调。通过精准控制泥浆脱水时间、真空练泥机的真空度以及陈腐时间,可以有效降低坯体内部的游离水含量。均匀的含水率分布能确保坯体在烧成初期具备稳定的排气性能,为后续釉面的平整提供物理基础,避免因水分分布不均导致的局部应力集中和气体滞留。
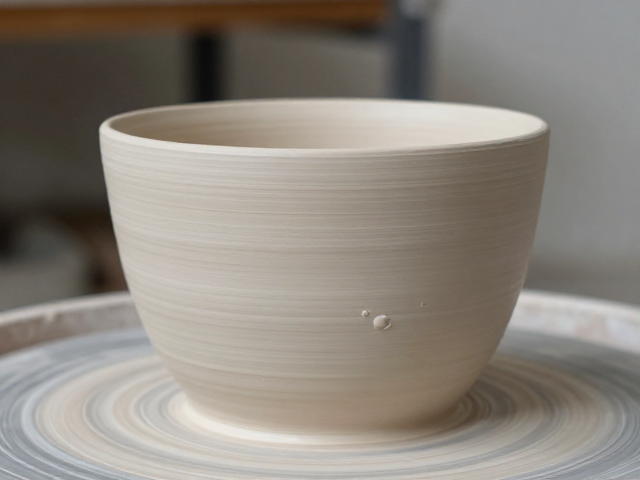
优化坯体烧结阶段的排气与熔融机制
坯体在烧结阶段的升温曲线直接影响着气体的排出效率和釉层的熔融状态。在低温氧化阶段,坯体中的有机物和碳酸盐分解产生的气体以及残留水分需要充分排出。若升温速率过快,气体来不及逸出,会被包裹在逐渐软化的釉层中形成气泡。因此,在200℃至900℃的温度区间内,应采用较慢的升温速率,确保坯体内部结构稳定,气体有序排出。
进入高温烧结阶段,釉料开始熔融形成玻璃相。此时,熔体的粘度和表面张力决定了气泡能否上浮破裂。若烧成温度过高或保温时间过长,熔体粘度降低,气泡容易合并变大;若温度不足,熔体粘度过大,气泡难以排出,导致釉面粗糙。通过优化烧成曲线,特别是在釉料熔融温度区间(通常为1150℃-1250℃,视具体釉料配方而定),保持适当的保温时间,使气泡充分上浮并破裂,是获得光滑无泡釉面的关键。
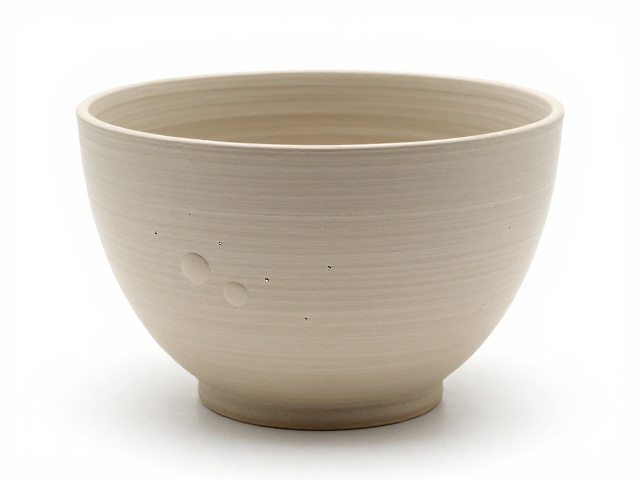
工艺参数联动控制的实践路径
在实际生产中,泥料含水率与烧结工艺并非孤立存在,二者存在严密的联动关系。高含水率坯体需要更长的预热带时间以排出水分,这可能会改变坯体的预热膨胀特性,进而影响后续釉面的熔融行为。因此,在调整含水率的同时,必须同步评估烧成曲线的适应性。例如,当发现釉面气泡增多时,首先排查泥料含水率是否波动,若含水率正常,则需检查烧成曲线中的低温段升温速率是否过快,或高温段保温时间是否不足。
建立标准化的工艺数据库是解决此类问题的有效手段。通过记录不同含水率批次在相同烧成曲线下的釉面质量数据,可以找出最佳匹配区间。例如,某批次泥料含水率从10%降至9%后,若釉面气泡减少,则可在后续生产中逐步逼近该数值,同时观察烧成温度是否需要微调以补偿坯体密度的变化。这种基于数据反馈的动态调整,能够确保在原材料波动或环境变化时,依然能维持釉面质量的稳定性,避免因单一参数失控导致的批量缺陷。