
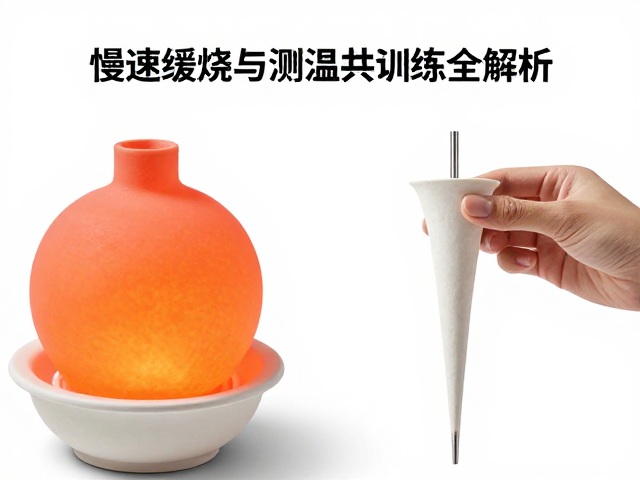
高温瓷化的物理重构与热力学基础
1180℃至1300℃这一温度区间,构成了陶瓷材料从素坯向致密瓷体转变的核心阶段。在此过程中,原料中的莫来石晶体开始大量生成,玻璃相逐渐增多并填充颗粒间的空隙,这一过程被称为“瓷化”。温度低于1180℃时,坯体往往呈现多孔且吸水的状态,结构强度不足;而当温度突破1300℃上限,过量的玻璃相会导致坯体软化变形甚至坍塌。因此,精确控制在这一区间内,是获得高致密度、低吸水率且具备优良机械性能瓷器的关键物理基础。
慢速缓烧并非简单的降温过程,而是应力释放与相变平衡的热力学调控手段。在升温至1200℃左右时,碳酸盐分解及有机物氧化产生的气体需要通过坯体内部孔隙排出。若升温速率过快,内部气体无法及时逸出,极易导致坯体鼓泡、开裂或分层。采用每小时20-50℃的缓烧速率,能够使坯体内部温度梯度均匀化,确保水分和挥发性物质平稳排出,为后续的高温烧结提供稳定的微观结构基础,避免因热应力集中引发的隐性缺陷。
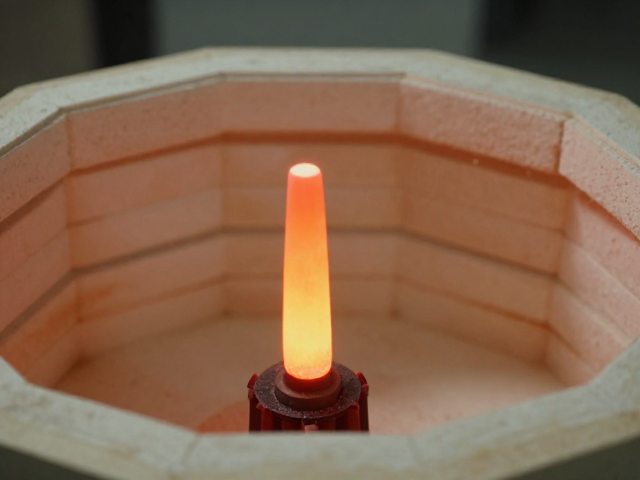
测温锥在窑炉中的视觉信号解读
测温锥(Pyrometric Cone)作为传统且直观的温度指示工具,其软化弯曲的角度直接反映了窑内累积的热值(Heat Work),而不仅仅是瞬时温度。常见的编号如04号、05号、06号锥,分别对应不同的软化阶段。在1180-1300℃的区间内,观察者需密切关注锥尖与锥基座接触时的状态。当锥尖刚好触及锥座或呈90度弯曲时,通常标志着当前热工制度下的最佳烧成终点。这种视觉反馈比单一的温度计读数更具实际意义,因为它综合了温度与时间两个变量,真实反映了坯体实际吸收的热量。
在实际操作中,测温锥的观察需要克服窑内光线、烟雾及窑车遮挡等干扰因素。窑内气氛(氧化或还原)会轻微影响锥体玻璃相的光泽度和软化行为,因此需结合窑炉类型进行校正。例如,在还原焰烧制过程中,锥体的软化速度可能略快于氧化焰,观察者需预留更短的等待窗口。此外,锥体的摆放位置也至关重要,通常放置在窑内温度均匀且能代表整体热工状态的区域,如窑室中部或靠近出火孔的位置,以确保观测数据的代表性,避免因局部温差导致的误判。
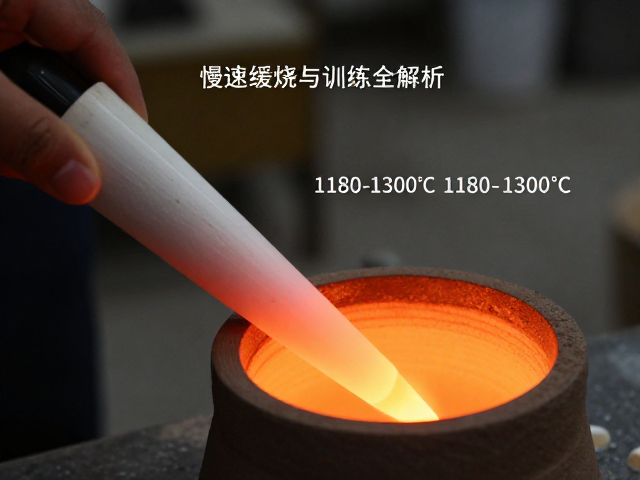
慢速缓烧与锥观训练的操作闭环
训练慢速缓烧与测温锥观察的核心,在于建立温度-时间-形态之间的肌肉记忆与数据关联。实际操作中,需制定严密的升温曲线,特别是在900℃-1200℃这一关键脱水与分解阶段,必须保持稳定的低速率升温。与此同时,记录员需每隔一定时间(如50℃)记录测温锥的弯曲状态,并结合热电偶读数进行比对。通过反复练习,操作人员能够识别出色差、变形、釉面起泡等缺陷与锥体状态之间的前置征象,从而在下一窑次中提前调整烧成曲线。
这种训练还包括对异常情况的应急处置能力。当发现锥体弯曲速度异常过快或过慢,需立即检查窑炉密封性、燃料供应稳定性或热电偶校准情况。通过对比不同批次、不同装窑方式下的锥观数据,逐步形成个性化的烧成数据库。这种基于实证数据的调整,而非凭经验猜测,能够显著降低废次率,提升成品的一致性。长期训练后,操作人员甚至能通过锥体弯曲的细微形态变化,预判坯体的致密程度和釉面光泽,实现从被动观测到主动调控的技术跨越。