
钾长石中温烧成阶段的物理化学演变特征
钾长石作为陶瓷釉料的核心熔剂,其在中温烧成阶段(约800℃至1000℃)的行为直接决定了釉层的最终结构。在这一温度区间,钾长石晶体结构开始发生破坏,晶格内的钾离子逐渐活化并迁移,这一过程伴随着显著的吸热效应和体积收缩。与钠长石相比,钾长石的熔融起始温度较高,粘度下降过程更为平缓,这意味着在升温过程中,釉面需要更长时间来建立稳定的液态层以覆盖坯体表面。若升温速率控制不当,过快的温度跃升会导致钾长石颗粒表面迅速玻璃化,形成封闭的硬壳,阻碍内部气体排出,进而引发针孔或气泡缺陷。
中温段的气氛控制同样至关重要。在氧化气氛下,钾长石中的微量铁、钛等杂质以高价态存在,有助于获得色泽纯净的釉面;而在还原气氛中,这些杂质可能转变为低价态,导致釉面发暗或产生釉裂。此外,钾长石中的碱金属氧化物会与坯体中的二氧化硅发生初步反应,形成过渡层。这一反应的速率取决于升温曲线中的保温节点设置。若在中温段缺乏有效的等温停留,反应不充分会导致釉坯结合力不足,为后续高温段的釉面缺陷埋下隐患。
厚薄施釉对釉面流动性与缺陷形态的影响机制
施釉厚度的差异会显著改变釉层在熔融过程中的应力分布和流动性特征。薄釉层由于釉料颗粒间接触紧密,熔融时液相生成迅速,流动性受限,容易形成致密但平整度一般的表面。在钾长石基釉中,薄釉对坯体的吸湿性和坯釉匹配度极为敏感,一旦坯体表面存在微孔或杂质,薄釉难以通过流动进行自我修复,极易形成缩釉或釉面粗糙。相反,厚釉层在熔融初期具有较大的液相体积,表面张力驱动下易发生流挂,特别是在斜坡或边缘部位,过厚的釉层会导致局部堆积,形成“泪滴”状缺陷或釉泪。
厚薄施釉对气泡行为的影响呈现出截然不同的规律。薄釉层中,气泡难以克服釉层粘度逸出,容易被封闭在釉层内部形成密集的气泡群,导致釉面浑浊或产生釉泡缺陷。厚釉层则提供了更长的气体逸出路径和更低的粘度环境,有利于气泡上浮破裂。然而,厚釉在冷却阶段因收缩率较大,若冷却曲线设计不合理,极易在釉层内部产生微裂纹或 crazing(釉裂)。钾长石中钾离子半径较大,形成的玻璃网络结构较为松散,厚釉在快速冷却时更易因应力集中而产生开裂,因此在厚釉生产中,通常需要优化冷却阶段的降温速率以释放内应力。
烧成曲线与施釉厚度的耦合效应分析
烧成曲线中的升温速率与保温时间必须与施釉厚度进行动态匹配。对于厚釉制品,中温段需要设置较长的等温停留时间,以确保钾长石充分分解并生成足够的液相,促进釉层表面的平整化。若采用快速升温曲线,厚釉层表面迅速结壳,内部未熔颗粒和气体被封锁,冷却后极易出现针孔、橘釉或釉面失透。相比之下,薄釉制品对升温速率的容忍度较高,但需警惕因液相生成过快导致的流釉不足,特别是在复杂形状的器型上,薄釉可能无法完全覆盖坯体,形成露胎点。
冷却阶段的曲线设计对厚薄釉的缺陷控制具有决定性作用。厚釉在冷却初期(约900℃至600℃)处于高弹态,若降温过快,釉层内部应力无法通过粘性流动释放,会导致严重的釉裂。因此,厚釉烧成通常在900℃左右设置缓冷带,让应力逐步释放。薄釉由于层薄,应力相对较小,但冷却过快可能导致釉面发白或光泽度降低。钾长石生成的玻璃相在冷却过程中若析出微晶,会影响釉面的透明度和光泽,因此,针对不同厚度,需精确计算冷却速率,避免因温度梯度过大导致釉面出现波浪纹或应力纹。
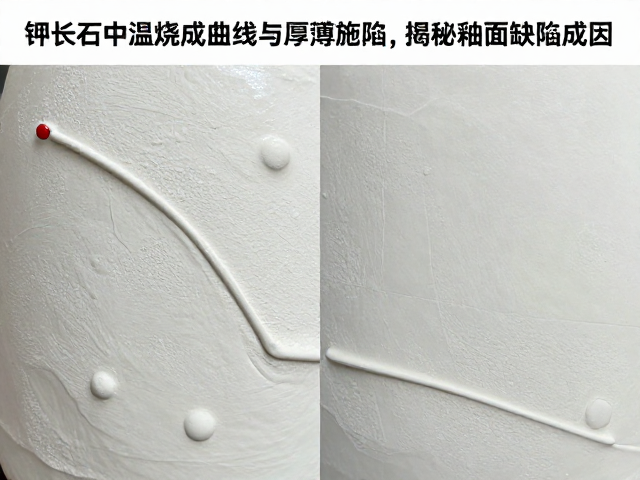
典型釉面缺陷的成因溯源与工艺修正
针孔和气泡是钾长石釉中常见的缺陷,其成因与中温烧成阶段的气体排出效率及施釉厚度密切相关。当施釉过厚且中温段保温不足时,坯体中的碳酸盐分解产生的二氧化碳气体无法及时逸出,被封存在釉层中形成针孔。修正这一缺陷需在中温段增加保温时间,促进气体排出,同时适当降低施釉厚度或调整釉料配方中的碳酸盐含量。对于缩釉缺陷,通常源于坯釉膨胀系数不匹配或施釉不均匀。厚釉在冷却时收缩率大,若坯体支撑力不足,易发生缩釉。通过优化烧成曲线中的冷却速率,并在施釉时确保厚度均匀,可有效减少此类缺陷。
釉裂和剥落多由热应力引起,特别是在厚釉制品中表现明显。钾长石基釉的膨胀系数若高于坯体,冷却时釉层受拉应力,易产生网状釉裂;若低于坯体,则釉层受压应力,可能导致剥落。修正时需调整钾长石与其他原料的比例,微调釉料膨胀系数,使其与坯体匹配。此外,烧成曲线中的急冷段需设置缓冲带,避免温度骤降导致应力集中。对于因施釉过厚导致的流釉和堆积,可通过调整釉浆粘度或采用多次薄涂的方式,确保釉层均匀,同时在烧成曲线中优化高温段的保温时间,使釉面充分流平而不发生过度流淌。