
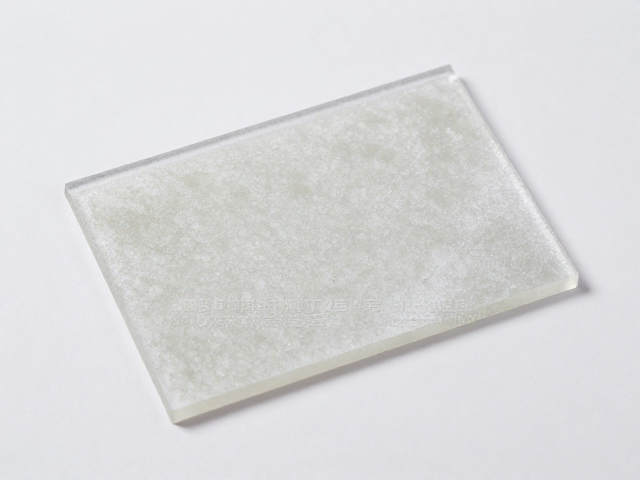
小样试片的制备与标准化处理
在结晶釉的生产实践中,吸水率的微小偏差往往会导致釉面出现针孔、缩釉或结晶发育不良等缺陷,因此建立严密的试片测试流程是工艺控制的核心环节。制作标准试片时,需选用质地均匀、无杂质的白泥或高铝泥作为坯体,确保坯体本身的吸水率处于稳定区间,避免因坯体差异干扰釉料性能的评估。泥料需经过严格的练泥与陈腐处理,消除内部气泡与应力,随后通过标准切坯机切割为规格一致的长方形试片,通常建议尺寸为10cm×10cm×1cm,以保证每片试片在烧成过程中受热均匀且吸水表面积的可比性。
试片在制备完成后,必须经过严密的干燥与预烧处理。自然干燥需保持环境通风,避免阳光直射导致表面开裂,干燥至手摸无凉感后方可进行素烧。素烧温度通常控制在900℃至950℃之间,具体温度需根据坯料配方微调,确保坯体完全烧结且具备稳定的孔隙结构。素烧后的试片需放入干燥器中冷却,待温度降至室温后,方可进行称重与后续施釉步骤。这一过程中的每一个时间节点和温度参数都需记录在案,因为坯体的微观结构直接决定了其对釉浆的吸附能力及最终烧成后的吸水率表现。
吸水率的精准测定与数据计算
测定吸水率需遵循严密的物理化学实验规范,使用精度为0.01g的分析天平对素烧试片进行初始称重,记录为W1。随后将试片置于煮沸的去离子水中,持续加热并保持微沸状态2小时,确保水分充分填充坯体开口气孔。取出试片后,迅速用湿润的软布擦去表面附着的水分,注意不可过度擦拭以免吸出孔隙内的水分,随即进行第二次称重,记录为W2。,将试片放入烘箱中,在100℃至110℃环境下烘干至恒重,再次称重,记录为W3。
基于上述数据,吸水率(E)的计算公式为:E = (W2 - W3) / (W3 - W1) × 100%。该公式反映了坯体开口气孔体积与实体体积的比例关系。在实际操作中,需对同一批次至少制备5片试片进行平行测试,剔除偏差超过0.5%的异常数据后取平均值,以获得具有统计学意义的吸水率基准值。这一数值是后续调整釉料配方的关键锚点,若试片吸水率过高,釉层易因过度吸浆而产生干燥开裂;若吸水率过低,则釉层附着力不足,烧成后易发生剥落。
釉浆配比与吸水率匹配策略
釉料浆料的制备需根据试片测得的吸水率进行动态调整。若试片吸水率偏低,釉浆浓度需适当降低,增加水量以提高流动性,使釉层能更均匀地覆盖坯体表面,同时减少釉层过厚导致的流釉风险。反之,若试片吸水率偏高,则需提高釉浆浓度,减少用水量,防止釉层过薄导致露底或发色不均。釉浆的细度需控制在3000孔/平方厘米筛余量0.5%-1.5%之间,以确保釉料颗粒能均匀分布,促进结晶核的形成与生长。
在确定釉浆配比后,需进行试烧验证。将配制好的釉浆通过浸釉或淋釉方式施于试片,施釉厚度控制在0.5mm至1.0mm之间,具体厚度需根据釉料特性及烧成温度区间微调。试烧过程中,需严格控制升温曲线,特别是在结晶釉发育的关键温度区间(通常为850℃至1100℃之间,视具体矿物组成而定),保持足够的保温时间,使晶体充分生长。烧成后的试片需观察釉面光泽度、结晶形态完整性以及是否存在缺陷,以此反馈调整釉料配方中的助熔剂与晶核剂比例。
数据反馈与工艺参数修正
试烧后的数据分析需结合吸水率与釉面表现进行综合评估。若釉面出现明显的缩釉或针孔,且试片吸水率正常,需检查釉浆中有机添加剂的比例或烧成曲线中的升温速率。若釉面发色暗淡或结晶发育不全,需分析釉料中金属氧化物含量及烧成气氛。对于吸水率波动较大的批次,需重新检测坯土原料的细度与杂质含量,必要时对原料进行淘洗或过筛处理,以稳定坯体性能。
建立完整的工艺数据库是提升结晶釉成品率的有效手段。将每次试烧的坯体吸水率、釉浆配比、烧成曲线、釉面缺陷类型及修正措施记录在案,形成可追溯的数据链条。通过对比不同吸水率区间下的釉面表现,逐步摸索出土、釉、火三者之间的最佳匹配关系。这一过程没有固定的公式,完全依赖于对数据规律的敏锐洞察与反复验证,唯有如此,才能在规模化生产中保持产品质量的一致性与稳定性。