
折边泥板技法的核心逻辑与成型优势
折边泥板技法并非传统拉坯或泥条盘筑的简单变体,而是一种基于刚性支撑与塑性形变的成型工艺。其核心在于将预先拍打或切割成型的泥板像折纸一样进行立体构建。这种方式打破了传统圆形器皿的对称限制,能够轻松应对方形、多边形或不规则几何形态的花器制作。泥板之间的接合不再依赖单纯的泥浆粘接,而是通过边缘的翻折、层叠或卷曲,形成类似榫卯或金属钣金的结构强度。这种物理形态上的相互咬合,使得坯体在干燥过程中能保持极佳的稳定性,有效减少因受力不均导致的开裂风险。
该技法在视觉呈现上具有独特的“手工痕迹”与建筑美感。折边形成的棱角或圆润曲线,能够改变光线在器物表面的反射路径,使花器在自然光下呈现出丰富的光影层次。相比光滑的素面器皿,折边结构增加了表面的物理复杂度,使得泥土本身的颗粒感与肌理得以保留并强化。这种美学特征高度契合现代家居装饰中对于极简、侘寂或工业风的设计需求,使得花器不仅仅是植物容器,更成为空间中具有独立艺术价值的陈设品。
坯体厚度控制的科学依据与实操标准
泥板的厚度直接决定了花器的最终成品率与实用性能。过厚的泥板会导致干燥速度缓慢,内部水分难以排出,极易引发膨胀开裂;而过薄的泥板则缺乏足够的结构强度,在搬运或后续修整过程中容易变形甚至破碎。行业通用的经验数据表明,中小型花器(口径15-25厘米)的泥板厚度应控制在5-8毫米之间,大型花器(口径超过30厘米)则建议加厚至10-12毫米,并需在底部进行局部加固。这一厚度区间能在保证透气性与排水性的同时,提供足够的抗弯折能力。
厚度控制的关键在于制作初期的测量与压延过程。使用专业的厚度规或带有刻度标记的压板,能确保每一块泥板的一致性。在拍打泥板时,需保持力度均匀,避免局部过薄导致强度不足。对于折边部分,由于涉及多层叠加,厚度需额外增加2-3毫米以抵消结构应力。在实际操作中,工匠常采用“湿修”方式,即在坯体处于皮革硬度阶段时,使用工具对厚度不均处进行微量修整,而非等到完全干燥后打磨,这样能最大程度保留泥料的致密度,减少后期开裂隐患。
泥板预处理与接合界面的密封处理
泥板在折叠前必须经过严密的湿润与揉压处理,以消除内部应力并提高可塑性。泥料含水率需保持在18%-22%之间,这一区间既保证了泥板的柔韧性,又避免了因过湿导致的坍塌。在制作折边时,接合界面的处理是决定花器是否漏水的关键。传统方法中,界面需涂抹适量泥浆,但更精细的做法是采用“刮毛”处理,即用工具将接触面刮出粗糙纹理,增加接触面积,再辅以少量泥浆作为粘合剂,用手指或工具压实,确保无气泡残留。
对于折边泥板技法中常见的“内折”与“外折”结构,密封处理需分步进行。内折部分因受力较大,需重点加固,可使用细竹签或骨刻刀在接缝处划出凹槽,填入泥浆并压实,形成类似“倒角”的加强筋。外折部分则更注重外观的整洁,需去除溢出的泥浆,保持线条利落。此外,泥板在折叠前,可在内侧铺设极薄的纤维网(如亚麻纤维或纸浆),这一细节处理能显著提升接缝处的抗拉强度,特别是在温差变化较大的环境中,能有效防止因热胀冷缩导致的接缝开裂。
干燥过程中的应力释放与环境控制
折边泥板花器的干燥过程是应力释放的关键阶段,环境湿度与温度变化会直接影响坯体的完整性。理想的干燥环境应保持相对湿度在50%-60%,避免阳光直射或强风直吹。由于折边结构存在厚度差异,厚薄交界处极易因干燥速率不同而产生内应力。为解决这一问题,可采用“逆向干燥”法,即先遮盖厚部,让薄部先行干燥,随后再整体缓慢干燥,以平衡各部分的收缩率。
在干燥初期,坯体需覆盖塑料薄膜或湿布,以减缓水分蒸发速度,防止表面结壳过快导致开裂。对于大型或结构复杂的花器,建议在内部设置支撑架,防止因自重导致的变形。干燥过程中需定期观察坯体颜色变化,当坯体由深褐色转为浅灰白色,且触感不再冰凉时,表明内部水分已大部分排出,此时可移除覆盖物,进行自然风干。整个干燥周期通常需3-7天,具体时间需根据当地气候条件灵活调整,切忌急于进入烧制环节。
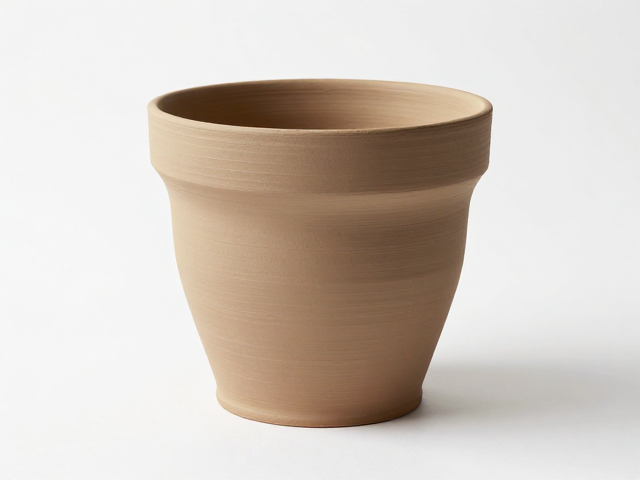
素烧与釉烧的热工曲线与形态定型
素烧是赋予花器初步强度与吸水性的关键步骤,温度曲线需平稳上升,避免急热导致坯体爆裂。对于折边泥板花器,建议素烧温度控制在800-900摄氏度,保温时间不少于30分钟,以确保坯体内部水分彻底排出,有机杂质充分氧化。素烧后的坯体呈多孔状,吸水率较高,这为后续施釉提供了良好的附着力基础。若坯体较厚,可适当延长保温时间,确保热透。
釉烧阶段则需根据所选釉料的特性调整温度。常见的石灰釉或长石釉,其烧成温度通常在1200-1280摄氏度之间。在升温过程中,折边处的釉料流动性较强,需控制升温速率,防止釉液堆积导致流淌或遮盖折边细节。对于追求哑光或纹理效果的釉料,可采用高温快烧或分段烧成策略,以保留泥板折边的立体感。烧成结束后,需缓慢降温,避免急冷导致釉面开裂或坯体结构受损,最终形成色泽温润、形态稳固的高颜值花器。