
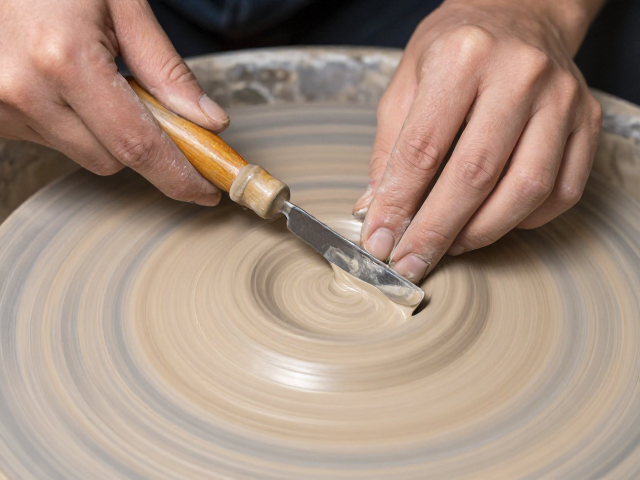
印坯法的核心逻辑与工具选择
印坯法并非简单的模具复制,而是利用具有吸水性的泥板或石膏模,通过按压、拍打或嵌入的方式,使湿润的泥料严格贴合模具内壁,从而获得规整且厚度均匀的器型。这种方法极大地降低了手工拉坯对泥料可塑性和转手速度的极端依赖,特别适合批量生产或需要高度对称的器皿。在实际操作中,泥料的含水量需经过精确计算,过湿会导致泥料塌陷无法成型,过干则难以贴合模具细节,通常控制在泥料表面无光泽但手感湿润的状态最为适宜。
工具的选择直接决定了印坯的成败。传统的印坯多使用经过精细打磨的石膏模,其孔隙率适中,能均匀吸收泥料中的水分。现代实践中,也有陶艺爱好者使用3D打印树脂模或硅胶模,但需注意硅胶模吸水性差,往往需要配合喷水或使用脱模剂,且难以像石膏模那样通过吸水自然定型。此外,修坯刀、刮片以及柔软的棉布是辅助成型的关键,棉布用于擦拭多余泥浆并抛光内壁,而不同角度的刮片则用于处理模具边缘与泥料接触的缝隙,防止因泥料堆积导致器型变形。
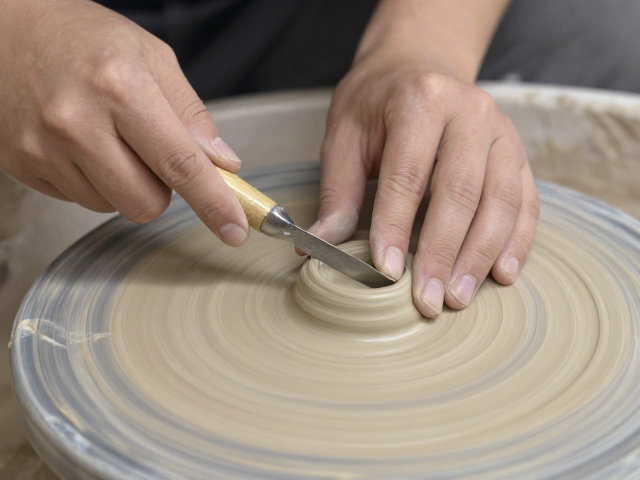
修坯刀法的精准控制与力度运用
修坯是赋予印坯成型器物最终形态与质感的关键步骤,修坯刀的角度、切入深度以及手腕的稳定性共同构成了这一环节的技术核心。修坯刀通常由高碳钢或硬质合金制成,刀刃经过特殊热处理以保持锋利。在操作时,刀具与泥坯表面的接触角度需保持在30至45度之间,这个角度既能有效切削多余泥料,又能避免刀刃过深切入导致坯体破裂。对于厚实的底部或颈部,需采用“薄层多次”的切削策略,每次去除的泥料厚度不超过1毫米,以确保坯体受力均匀。
力度控制是修坯过程中最难以量化却至关重要的因素。过大的压力会导致泥料纤维断裂,破坏坯体结构,留下难以修复的划痕;过轻则无法去除多余泥料,影响器型的流畅度。经验丰富的匠人通常通过指尖感受刀刃与泥料接触的阻力变化来调整力度,当刀刃滑过泥面发出轻微且连续的沙沙声时,通常意味着切削力度适中。对于印坯法形成的器物,由于泥料厚度相对均匀,修坯的重点在于修正因模具接缝或按压不均造成的微小凸起,而非大范围的减薄,因此动作需更为轻柔细腻,避免破坏坯体原有的结构强度。
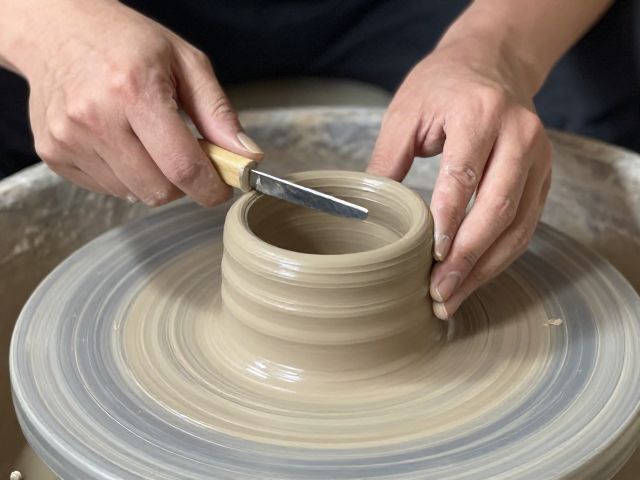
泥条盘筑的衔接技术与结构强化
泥条盘筑作为一种古老且极具表现力的成型方式,其核心在于泥条之间的衔接质量。在制作过程中,泥条的粗细需保持一致,通常建议直径在1至2厘米之间,这样既便于操作,又能保证烧制时的受热均匀。泥条与泥条之间的接触面必须经过刮毛处理,增加粗糙度,以增强泥浆的附着力。随后,使用特制的泥浆(由细泥粉和水调制而成,浓度类似酸奶)涂抹在接触面上,再用手指或工具仔细按压,确保泥条之间无空隙、无气泡,形成真正的“一体”结构。
结构强化是泥条盘筑中容易被忽视却决定成品寿命的关键环节。除了基本的内外抹泥,还需注意器物底部的加固。对于较大的器皿,内部需定期用木板或刮板定期拍打内壁,使泥条之间结合紧密,消除内部空洞。在盘筑过程中,每一层泥条的收口处需向内微收,形成类似瓶盖的结构,这样能有效防止烧制过程中因重力作用导致器型坍塌。此外,泥条盘筑形成的层状结构在干燥过程中容易产生应力集中,因此在干燥初期需定期缓慢旋转坯体,确保各部分干燥速率一致,避免因干燥不均导致开裂。
成型过程中的干燥控制与环境管理
泥料从成型到最终烧制,干燥过程是物理性能转变的关键阶段。印坯法与泥条盘筑形成的坯体,其内部水分分布并不均匀,模具吸水的印坯通常外干内湿,而泥条盘筑则可能因层间泥浆厚度不同导致干燥速率差异。因此,干燥环境必须保持空气流通但无直吹风,避免阳光直射或热源近距离烘烤。理想的干燥场所应具备恒温恒湿的条件,相对湿度控制在50%-70%之间,这样能促使水分从坯体内部向表面均匀蒸发,减少因收缩应力不均导致的开裂或变形。
在干燥过程中,坯体的放置方式也需经过精心考量。对于印坯器物,初期应放置在平整的布面上,待表面稍干后,再小心翻转,确保底部也能均匀干燥。对于泥条盘筑的器物,由于其结构相对松散,建议在干燥过程中使用支架支撑,避免坯体因自重发生扭曲。干燥时间的长短取决于坯体的厚度和环境条件,通常需要数天甚至数周。判断干燥是否完成的标准是坯体颜色由深变浅,手感冰凉感消失,敲击声音清脆。只有在完全干燥后,才能进行修坯和后续的施釉烧制,否则残留水分在高温下急剧蒸发,必然导致坯体炸裂。