
膨胀系数差异引发的应力集中与缺陷机理
陶瓷制品在烧成过程中,坯体与釉层经历了从固态到熔融再到固态的复杂物理化学变化,这一过程中的体积变化直接决定了最终产品的完整性。若成玻剂选用的氧化物组合导致釉层冷却后的体积收缩率大于坯体,或者两者热膨胀系数存在显著错位,界面出就会形成巨大的内应力。当釉层处于受压状态且应力超过其强度极限时,釉面会出现龟裂;反之,若釉层受拉,则极易发生剥落或脱釉现象。这种因热膨胀系数不匹配导致的结构性缺陷,往往表现为肉眼可见的釉面起泡或局部脱落,是陶瓷生产中极具破坏性的质量痛点。
成玻剂作为调控釉料熔融特性与物理性能的关键组分,其引入直接改变了釉料的热学行为。不同的成玻剂原料,如长石、石英或特定的金属氧化物,具有截然不同的晶格结构和热膨胀特征。当成玻剂与坯料的热膨胀系数未能实现微观层面的平滑过渡,釉层在冷却阶段无法均匀释放应力,导致釉层与坯体界面结合力下降。此时,釉层内部积聚的应变能无法通过正常的晶格弛豫消散,只能通过破坏界面结合来释放,从而在宏观上呈现出起泡、剥落等严重的外观与结构缺陷。
精准计算与动态匹配的数据化策略
实现成玻剂与坯料的完美匹配,核心在于对热膨胀系数的精确测定与动态调控。行业通用的测试标准通常采用石英干涉法或热膨胀仪进行,通过记录材料在加热和冷却过程中的长度变化,绘制出色温-膨胀曲线。实际操作中,需确保釉料的热膨胀系数略低于坯料,通常控制在坯料膨胀系数减去0.00%~0.005%的范围内,以形成有益的压应力层,增强釉面的机械强度并防止剥落。这一数值区间并非绝对,需根据坯釉的厚度比例、烧成温度曲线进行微调,过大的压应力可能导致釉层脆性增加,而拉应力则必然导致脱釉。
在具体配方调整中,可通过调整成玻剂中的网络形成体与网络修饰体的比例来微调膨胀系数。例如,增加二氧化硅含量通常会提高釉料的熔点并降低其热膨胀系数,而引入氧化钠、氧化钾等碱性氧化物则会显著提高热膨胀系数。若监测发现釉面出现因膨胀系数过高导致的脱釉,应逐步替换高膨胀的成玻原料,或引入低膨胀的硅线石、堇青石等微晶相材料进行改性。同时,坯料的矿物组成也会随烧成制度变化,需建立坯釉联合测试数据库,确保在特定烧成曲线下,两者的膨胀曲线保持平滑衔接,避免在关键相变温度区间出现膨胀系数交叉或剧烈波动。
工艺参数对界面结合状态的修正作用
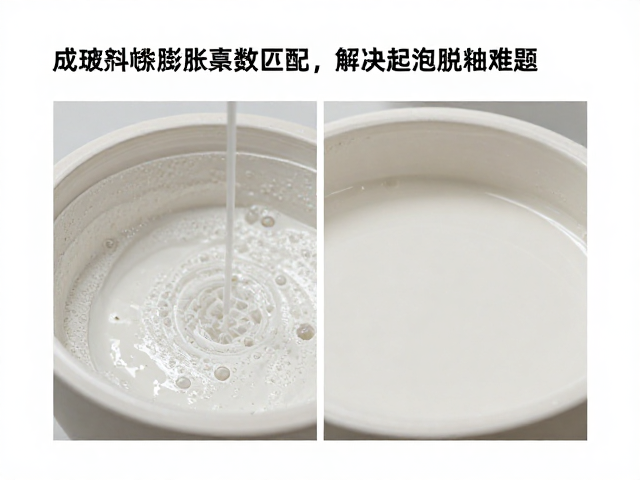
即便成玻剂与坯料的热膨胀系数在理论数据上匹配,实际烧成过程中的温度制度、升温速率及保温时间仍会显著影响最终的气孔率与界面结合状态。过快的升温速率会导致坯体内气体排出不畅,残留气体在釉层熔融前逸出,冲破尚未凝固的釉膜形成针孔或气泡。此外,高温保温时间过长可能导致釉料过度熔融,粘度降低,若此时坯釉膨胀系数存在微小差异,极易引发釉层流动不均或局部剥离。因此,优化烧成曲线,特别是在坯体致密化关键温度段设置合理的升温阶梯,是消除因工艺不当加剧的起泡脱釉问题的必要手段。
气氛控制也是影响成玻剂成玻质量与界面结合的重要变量。还原气氛与氧化气氛下,釉料中铁、钛等变价元素的价态变化会影响釉层的粘度与表面张力,进而改变釉层对坯体的润湿性与贴合度。在某些高白度或特殊色釉的生产中,需严格控制窑炉内的氧分压,确保成玻剂中的关键氧化物以预期的化学形态存在,从而获得预期的热膨胀性能。若气氛波动导致釉面发色异常或粘度失控,即使膨胀系数匹配,也可能因釉层流动性异常导致局部堆积或流淌,进而引发外观缺陷。因此,稳定的窑炉气氛与精确的温度控制,是保障成玻剂与坯料匹配效果落地的关键工艺保障。