
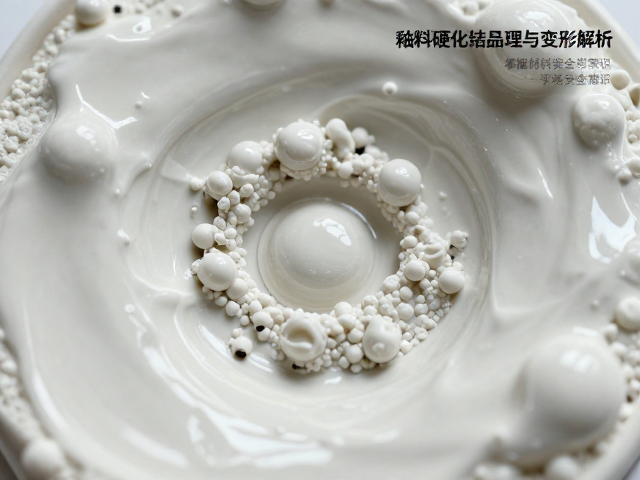
釉料硬化结晶的微观机制
釉料在高温烧制过程中,本质上是硅酸盐体系从无序向有序排列的相变反应。当窑炉温度升至釉料软化点以上,颗粒间的玻璃相开始流动,包裹未熔的石英或长石骨架。随着温度进一步升高,晶体结构中的原子获得足够动能,克服晶格束缚,通过扩散作用重新排列组合。这一过程并非简单的熔融,而是伴随着新相的生成与旧相的溶解,最终形成以玻璃相为基质、晶体相为骨架的复合结构。
结晶的驱动力源于系统自由能的降低。在高温环境下,某些矿物组分如方石英、堇青石或莫来石倾向于形成稳定的晶格结构。这些晶体在釉层中充当“骨架”角色,支撑起整个釉面,防止其在冷却过程中因重力或应力发生流淌或塌陷。晶体的数量、大小及分布形态,直接决定了釉面的物理性能,如硬度、耐磨性以及热稳定性。若冷却速率过快,晶体生长受阻,釉面可能呈现半透明或浑浊状态;反之,适宜的温度曲线能促进晶体均匀生长,提升釉层的致密性。
釉面变形的热力学成因
釉面变形往往源于釉层与胎体在热膨胀系数上的不匹配。胎体与釉料在高温下的膨胀行为若不一致,冷却过程中会在界面出产生巨大的内应力。当这种应力超过釉层的强度极限时,釉面会出现开裂、剥落甚至整体翘曲。此外,烧成过程中的温度波动会导致釉料粘度变化,若局部温度过高,釉层过度软化,在重力作用下容易发生流淌,形成厚薄不均或粘连现象。
坯体的收缩率也是导致变形的关键因素。陶瓷坯体在干燥和烧成过程中会发生体积收缩,若坯体收缩率大于釉层,釉层会受到拉应力,可能导致釉面龟裂;若坯体收缩率小于釉层,釉层承受压应力,易引起釉层鼓起或剥落。因此,控制坯釉配合比及烧成制度,确保两者在热膨胀和收缩过程中的协调,是避免变形的基础。
材料安全与成分管控
陶瓷釉料的安全核心在于重金属元素的浸出控制。传统釉料中常含有铅、镛等成分,这些物质在高温下能降低烧成温度并增加光泽度,但若烧成工艺不当,釉面未完全玻化,铅、镛等重金属可能在使用过程中迁移至食物中,对人体构成健康风险。现代无铅釉料通过调整化学组成,使用锌、硼、铝等元素替代铅,并优化烧成曲线,确保釉面致密无孔,从而阻断有害物质的释放路径。
生产过程中的粉尘与废气排放也是不可忽视的安全环节。原料粉碎、配料及施釉工序会产生含有二氧化硅、氧化铝等微粒的粉尘,长期吸入可能导致尘肺病等职业危害。同时,高温烧成过程中可能释放出台际氧化物、二氧化硫等有害气体。因此,生产车间需配备完善的除尘与废气处理系统,操作人员应佩戴符合标准的防护装备,确保工作环境符合职业健康安全标准。
工艺优化与质量控制
精确的温度曲线控制是保证釉料正常结晶与防止变形的关键。烧成过程通常分为预热、升温、保温和冷却四个阶段。预热阶段需缓慢升温,排除坯体中的物理水与结晶水,防止爆裂。升温阶段应控制速率,使釉料均匀受热,避免局部过热导致变形。保温阶段需足够的时间,使釉料充分熔融、玻化,促进晶体生长。冷却阶段则需根据釉料特性选择合适的冷却速率,以调控晶体结构与应力分布。
原料的纯度与粒度分布直接影响釉面的质量。杂质元素如铁、钛等会导致釉面变色或产生斑点,因此需对原料进行严格的筛选与除杂处理。原料粒度需适中,过粗会导致釉面粗糙、针孔多,过细则易引起釉层开裂或流淌。通过球磨、过筛等工序,确保原料粒度均匀,有助于釉料在烧成过程中均匀熔融,形成平整、光滑、结晶良好的釉面。