
铁系釉料基础配方与原料预处理逻辑
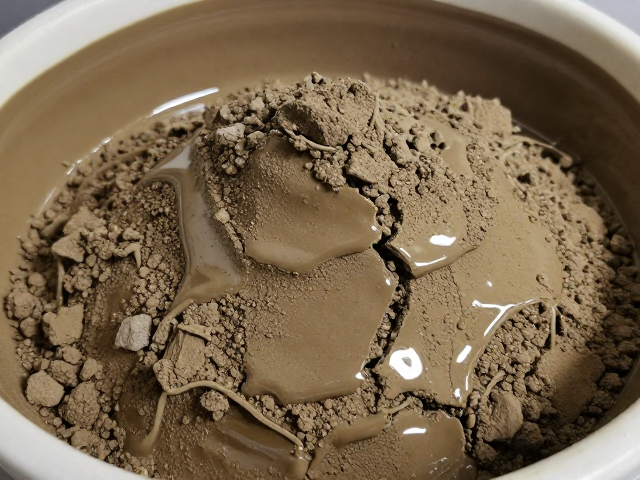
铁系釉色的呈现核心在于氧化铁含量与坯体成分的协同作用,调配时需严格监控原料中的氧化铁(Fe2O3)纯度及杂质比例。传统配方常采用长石、石英、方解石及工业氧化铁粉作为基础组分,其中氧化铁的添加比例通常控制在3%至8%之间,具体数值需依据当地黏土矿物的铁背景值进行动态调整。原料预处理阶段必须确保研磨细度达到指定目数,例如要求过200目筛,以保证釉料在熔融过程中能均匀分布,避免局部铁元素富集导致的色斑或釉面粗糙。
坯体的选择直接决定了铁系釉的最终呈色基调,低铁黏土与高铁黏土在烧成过程中表现截然不同。若使用含铁量低于1.5%的白泥作为坯体,釉面易呈现黄褐、栗色或深黑色,适合打造素雅风格;若坯体本身含铁量超过2.5%,釉层在还原气氛下易产生铁红或黑褐色的流动纹理,此时需降低釉料中铁含量以防止釉层过暗。原料混合时需采用干混后湿磨工艺,研磨时间需精确控制,确保釉浆比重稳定在规定的范围内,通常比重维持在1.70-1.75 g/cm³之间,以维持施釉时的悬浮性与流动性平衡。
烧成曲线优化与气氛控制策略
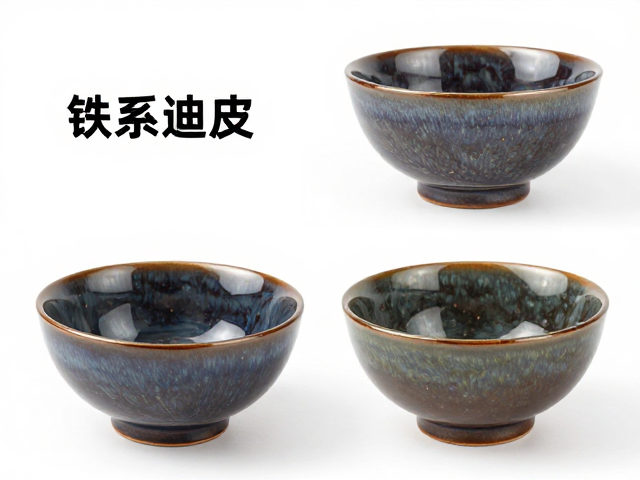
铁系釉的显色对烧成曲线中的升温速率与保温时间极为敏感,特别是在300℃至900℃的氧化分解阶段,需保持缓慢升温以排出坯釉层中的挥发分,防止因气体逸出造成针孔或气泡。进入1100℃至1250℃的液相生成阶段后,升温速率可适当加快,但必须精确监控窑内温度均匀性,温差控制在±5℃以内,以避免因局部过热导致釉层流淌过度或坯体变形。对于需要呈现特定铁锈斑效果的釉料,需在高温段设置短暂的保温平台,促使釉面析晶,形成独特的微观结构。
气氛控制是决定铁系釉色是否稳定、是否发生异常变色的关键变量。在氧化烧成过程中,窑内氧含量需保持在3%-5%,确保氧化铁以三价铁形式存在,获得稳定的黄褐色调;若追求黑釉或深蓝效果,需转入弱还原气氛,将窑内氧含量降至1%以下,使部分三价铁还原为二价铁。还原气氛的引入时间点通常设定在950℃左右,即碳酸盐分解基本完成、坯体致密化初期,过早还原会导致坯体结构疏松,过晚则还原效果不足,易出现“返青”或色差不均现象。
坯釉适配性测试与开裂预防
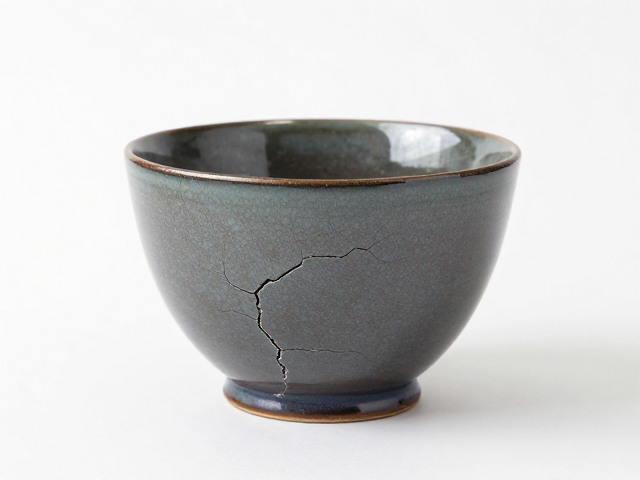
坯釉适配的核心在于匹配两者的热膨胀系数,铁系釉的热膨胀系数通常高于普通坯体,因此在配方中需引入二氧化硅、氧化铝等高熔点原料提高釉料刚度,或调整长石与石英的比例,使釉层热膨胀系数与坯体保持在0.5-1.5×10^-6/℃的接近区间。在试制阶段,必须进行阶梯升温测试,观察坯釉结合界面的状态,若发现釉层出现细密裂纹,通常意味着釉层热膨胀系数过大,需增加石英或高岭土比例;若釉层剥落,则需降低釉料中碱性氧化物含量,增强釉层附着力。
应力释放是预防开裂的另一重要环节,烧成后的冷却曲线需设置合理的降温速率,特别是在600℃至400℃的玻璃转变区,降温过快会因热应力集中导致釉面开裂或坯体炸裂。对于大件或厚胎产品,需延长该温区的保温时间,使坯釉内部应力充分释放。此外,施釉前的坯体含水率需控制在5%-8%之间,过高的含水率会在烧成初期产生大量水蒸气,增加坯体内部压力,极易引发釉面缩釉或开裂,因此干燥工序需确保坯体均匀脱水,避免局部应力不均。
常见问题诊断与成品率提升
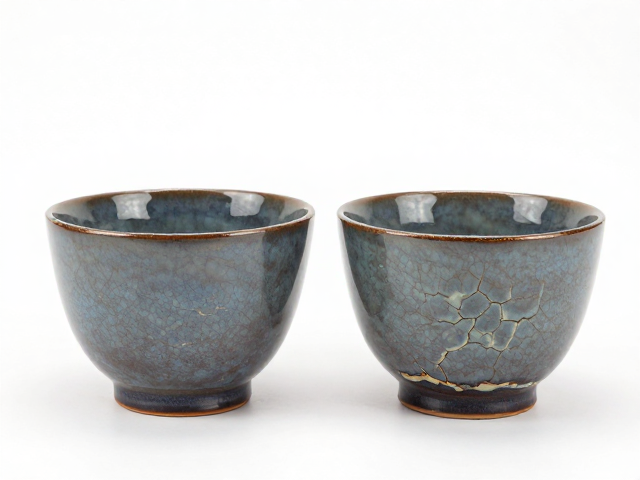
铁系釉面常见的变色问题多由原料杂质或烧成气氛波动引起,若釉面出现非预期斑点,需排查氧化铁原料中是否混入铜、锰等其他金属氧化物,或检查窑炉燃料中是否含有硫、磷等杂质。若釉面整体发青,通常源于还原气氛过强或冷却阶段氧化不足,可通过调整助燃空气比例或延长氧化阶段时间予以修正。此外,釉浆沉淀不均也会导致施釉后颜色深浅不一,需定期搅拌釉浆并检测其稳定性,必要时添加少量羧甲基纤维素钠作为增稠剂,改善釉浆悬浮性能。
提升成品率需建立严密的过程监控体系,从原料入库检验、釉浆制备、施釉厚度测量到烧成曲线执行,每个环节均需设置标准作业程序。施釉厚度建议控制在0.3-0.5mm之间,过薄易露胎,过厚易流釉或积釉变色。利用红外热成像技术监控窑内温度分布,及时发现热点或冷区,调整窑炉燃烧器功率或气流分布。通过持续记录不同批次、不同窑位的产品数据,建立数据库进行分析,逐步优化配方参数与烧成制度,实现铁系釉产品质量的稳定性与一致性。