
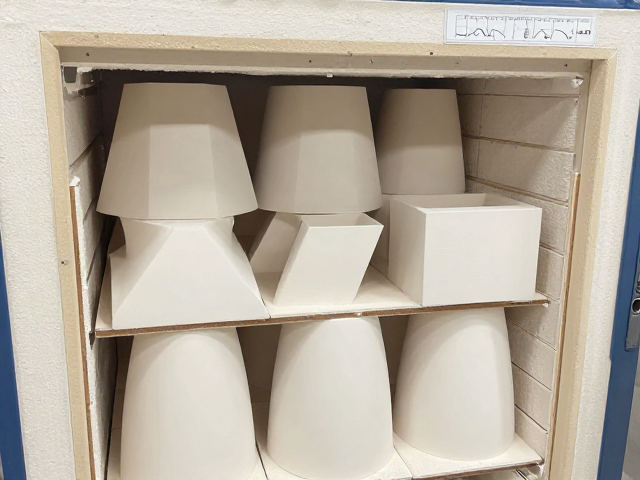
窑炉机械结构对坯体几何形态的影响机制
窑炉运行过程中的机械稳定性直接决定了坯体在高温阶段的受力状态,任何细微的传动系统偏差都可能在长周期烧结中被放大为严重的变形缺陷。滚棒或推板若存在制造误差、安装不平或磨损不均,会在坯体底部形成局部支撑点,导致坯体在自重作用下产生非均匀沉降。这种由机械接触点引发的应力集中,往往在坯体冷却阶段表现为不可逆的翘曲或扭曲,特别是在大规格瓷砖或工业陶瓷产品中,几毫米的滚棒高度差足以导致整窑产品报废。
除了支撑系统的物理偏差,窑炉窑车的行走精度也是关键变量。当窑车导轨存在沉降或变形,或者窑车自身轮系阻力不一致,会导致窑炉内部产生纵向或横向的剪切力。这种动态的机械干扰会破坏坯体在高温下的塑性平衡,使得坯体在尚未完全烧结定型前发生相对位移。排查此类故障需结合激光水平仪检测窑车水平度,并记录窑车运行中的振动频率,通过消除机械干涉点来恢复坯体受力的均匀性,这是从物理源头切断变形诱因的基础步骤。
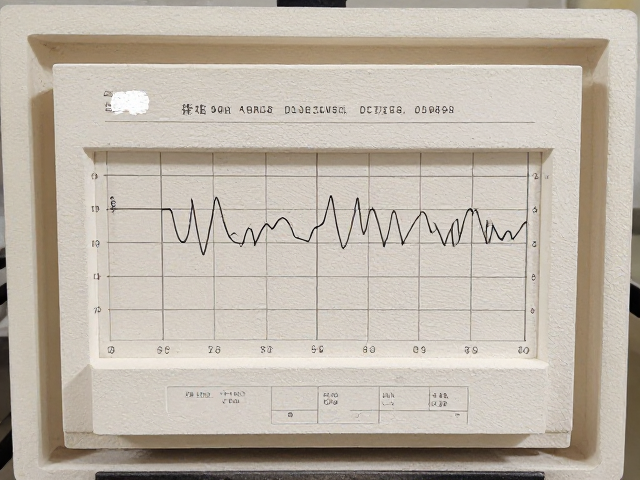
窑温曲线异常与热工制度优化的关联分析
温度场的均匀性是防止坯体变形的核心热工指标,窑炉温控系统的传感器漂移或燃烧器火力分布不均,会导致窑内出现局部热点或冷区。当坯体受热不均时,不同部位的热膨胀系数差异会引发内部应力,若该应力超过坯体在高温下的屈服强度,坯体便会发生塑性变形。通过长期记录窑温曲线,对比设定值与实际检测值,可以识别出加热区与冷却区的热工滞后现象,进而调整燃烧配比或风机风量,消除因温度梯度过大导致的结构性扭曲。
优化工艺参数需要基于严密的温度数据回溯,而非依赖经验判断。在实际生产中,若发现坯体出现弓背或凹陷,需调取该时间段内的窑炉各温区温度曲线,分析是否存在温度波动幅度过大或升温速率过快的情况。过快的升温速率会使坯体表面迅速烧结硬化,而内部水分或有机物挥发受阻,产生内压导致鼓包或变形。通过细化升温曲线的斜率,延长均热段的保温时间,使坯体内外温差最小化,可以有效降低热应力,确保坯体在稳定的热环境中完成物理化学变化。
基于数据溯源的工艺参数精准调控
将窑炉故障记录与温度曲线数据相结合,能够构建起严密的缺陷排查逻辑链。当坯体变形缺陷发生时,技术人员需调取对应批次坯体的入窑时间、窑车位置以及该时间段内的窑炉运行日志。通过交叉比对机械振动数据与温度波动数据,可以精准定位缺陷产生的根本原因。例如,若某时段内温度曲线平稳但变形率升高,应优先排查滚棒磨损或窑车轨道问题;若变形伴随明显的温度异常,则需重点检查燃烧系统或热电偶信号。
工艺优化并非单向调整,而是一个动态反馈的过程。在识别出色差或变形的主要影响因素后,需对窑炉的热工制度进行微调,并持续跟踪后续批次的质量数据。通过建立标准化的数据记录模板,详细记载每次工艺调整后的窑温变化、坯体尺寸变化率以及缺陷形态特征,逐步形成针对特定产品类型的最佳热工参数库。这种基于真实数据反馈的精细化管控,能够有效提升窑炉运行的稳定性,显著降低因坯体变形导致的生产成本,实现从被动救火向主动预防的管理模式转变。