
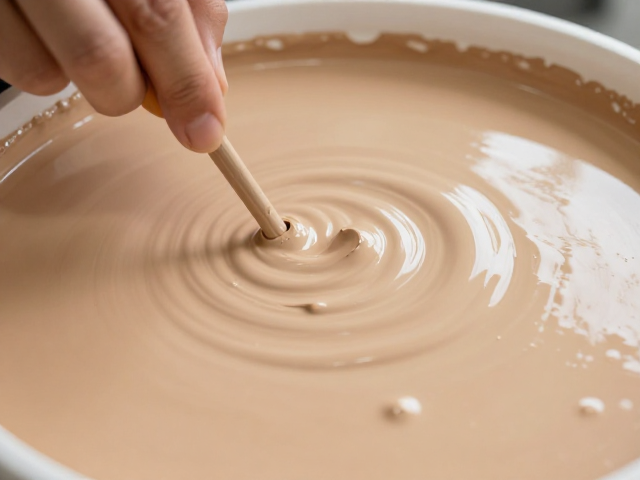
釉浆细度控制对釉面平整度的影响机制
釉浆细度直接决定了釉层在坯体表面的铺展特性与最终成膜质量,过粗的颗粒会导致釉面粗糙、出现颗粒感甚至针孔,而过细则可能引起釉层流动性异常。在实际生产中,通常需要将釉料细度控制在200目筛余量0.5%-1.5%的区间,具体数值需根据釉料配方中的石英、长石比例进行微调。研磨过程中,球磨机内的钢球配比和研磨时间会显著改变颗粒级配,合理的级配能减少釉浆在施釉过程中的沉降分层,确保釉层厚度均匀。
当釉浆细度过高,釉层在熔融状态下粘度降低,容易在重力作用下发生过度流淌,形成流釉缺陷,尤其是在坯体转角或施釉较厚处更为明显。相反,若细度不足,釉料颗粒无法完全熔融融合,釉面会出现类似橘皮的微观凹凸结构,影响光泽度和手感。因此,通过湿磨工艺精确控制D90粒径,是平衡釉层流动性与致密性的关键步骤,需定期检测釉浆比重和细度,确保生产参数的稳定性。
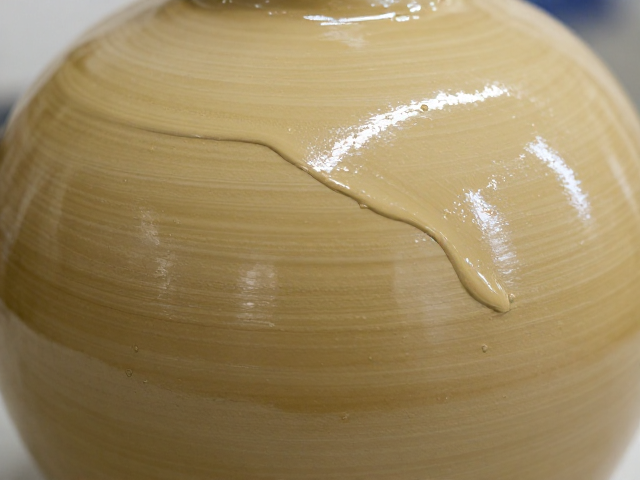
烧成温度曲线对消除流釉与橘皮的作用策略
烧成温度的设定必须与釉料的成熟温度区间相匹配,温度过高会导致釉层粘度急剧下降引发流釉,而温度不足则使釉料未完全玻化,保留橘皮状表面特征。常见的陶瓷烧成过程中,高温段通常维持在1200℃至1250℃之间,具体数值需依据釉料化学组成中的助熔剂含量进行调整。升温速率在1000℃之前应保持平缓,以利于坯釉反应和气体排出,而在接近最高温时,需精确控制保温时间,使釉面充分流平但不过度塌陷。
热工制度的优化还包括冷却阶段的控制,快速冷却有助于固定釉面结构,防止因长时间处于高温区导致的釉面过度流动。在实际操作中,窑炉各温区的温差控制至关重要,局部过热或散热不均都会导致釉面缺陷的出现。通过调整烧成曲线中的高温峰位和保温时长,可以有效抑制流釉现象,同时促进釉层内部的晶体生长与玻璃相形成,从而获得平整光滑、无橘皮的釉面效果。
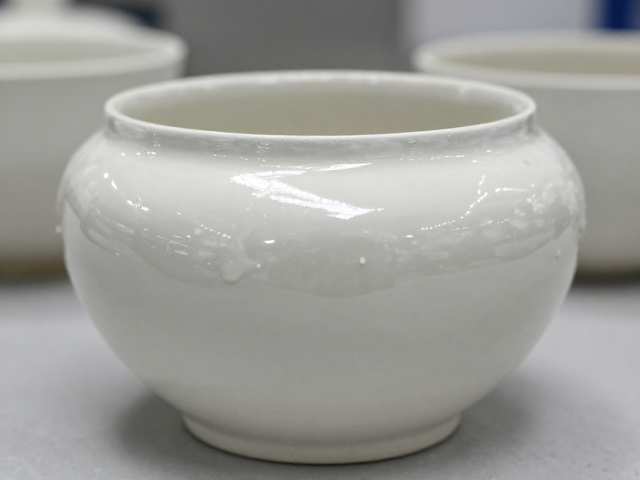
工艺参数联动调整解决局部缺陷的综合方案
解决局部釉面缺陷不能仅依赖单一参数的调整,需要结合施釉工艺与烧成制度的联动优化。施釉时的喷枪压力、釉层厚度以及坯体的吸水率会共同影响釉浆在坯体的附着状态。若坯体吸水率过高,釉浆水分迅速被吸收,可能导致釉层开裂或局部堆积,进而在烧成时形成流釉。因此,控制坯体干燥程度和施釉均匀性是基础,建议施釉后进行适当的陈腐或干燥处理,使釉层与坯体结合更加紧密。
在实际生产案例中,某陶瓷厂曾因釉浆细度波动导致大面积橘皮缺陷,通过重新校准球磨机研磨时间,将200目筛余量从1.8%降至1.0%,并同步将烧成最高温度从1230℃下调至1225℃,成功消除了橘皮现象。这一调整使得釉层在熔融状态下具有适宜的粘度,既保证了釉面的平整度,又避免了因温度过高导致的流釉问题。此类数据表明,细度与温度的微小调整对釉面质量具有显著影响,需通过严密的实验验证确定最佳工艺窗口。