
低温素烧阶段的物理定型与结构稳定
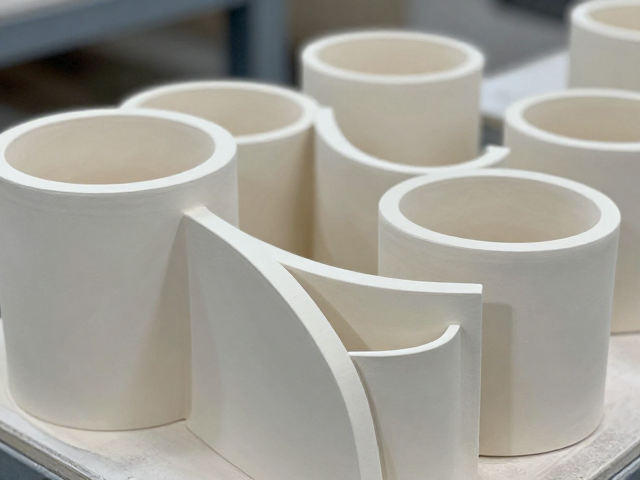
素烧是陶瓷从松散粉末转化为具备一定机械强度的多孔骨架的关键环节,这一过程主要发生在600℃至900℃的温度区间。在此阶段,坯体中的物理水被彻底排出,有机杂质和碳酸盐开始分解,粘土矿物发生初步的脱水和结构重组。此时的核心目标并非形成严密的瓷化结构,而是通过控制升温速率,消除坯体内部因水分蒸发或气体逸出产生的内应力,防止坯体在后续施釉或高温烧制过程中出现开裂、变形或爆釉等缺陷。
温度曲线的精确控制决定了素烧坯的气孔率分布,这直接影响了后续施釉时的吸釉速度和釉层附着力。若升温过快,坯体内部水分急剧汽化产生高压,极易导致坯体炸裂;若温度不足,有机质残留过多,则在高温段燃烧时会产生气泡或针孔,破坏釉面完整性。因此,素烧曲线的设计逻辑在于构建一个均匀、稳定的多孔网络,为后续的高温熔融反应提供理想的物理基础,确保坯体在承受高温液相流动时仍能保持形状稳定。
高温烧成过程中的物化反应与瓷化机制
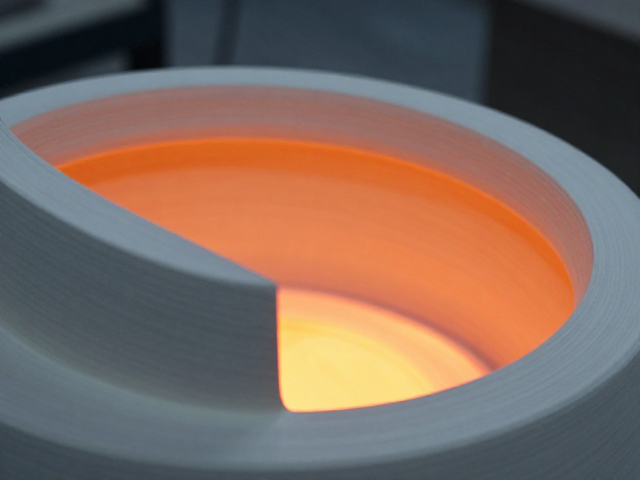
当温度跨越900℃进入高温烧成阶段,陶瓷材料内部发生剧烈的物理化学变化,莫来石晶体开始大量生成并发育,玻璃相逐渐增多并包裹未反应的颗粒。这一过程的核心在于液相的生成与分布,液相充当了粘结剂的角色,填充颗粒间的空隙,使坯体致密化。随着温度进一步升高至1200℃以上(以常见高温硬质瓷为例),玻璃相的量达到最佳比例,既保证了足够的强度,又维持了良好的透光度和声学特性,即传统工艺中追求的“瓷化”状态。
瓷化的程度取决于温度、保温时间以及坯釉配方的共同作用。在高温区,颗粒间的接触点发生溶解和再沉淀,气孔率显著降低,坯体收缩并达到最终尺寸。此时,若温度过高或保温过长,会导致坯体软化变形甚至坍塌;若温度不足,则玻璃相生成量不够,坯体疏松多孔,吸水率高,声音沉闷。因此,高温烧成曲线的顶点温度设定必须严格匹配原料的熔融特性,通过精确的热工制度控制液相的粘度和数量,实现致密度与强度的最优平衡。
热工制度对最终性能的决定性影响
陶瓷成品的物理性能,如抗折强度、吸水率、白度和透明度,均与烧成曲线中的升温速率、最高温度及冷却制度密切相关。快速升温有助于减少热应力,但需确保坯体在低温阶段已充分干燥;高温段的保温时间则直接影响晶体的生长和玻璃相的均匀性,过长的保温可能导致晶体粗大,降低材料韧性。冷却阶段的控制同样重要,缓慢冷却有利于晶体有序排列,而快速冷却则可能保留高温下的某些结构特征,影响最终的热稳定性和机械性能。
现代陶瓷生产中,通过热分析技术监测坯体在不同温度下的重量变化和吸放热效应,能够更精准地制定烧成曲线。例如,通过差热分析确定碳酸盐分解和莫来石生成的具体温度点,从而优化素烧和高温烧成的升温斜率。这种基于数据实证的工艺调整,避免了经验主义带来的偏差,确保了每一批次产品的性能一致性。烧成曲线的优化是一个动态过程,需根据原料批次差异、窑炉热工状态进行微调,以维持产品质量的稳定输出。