
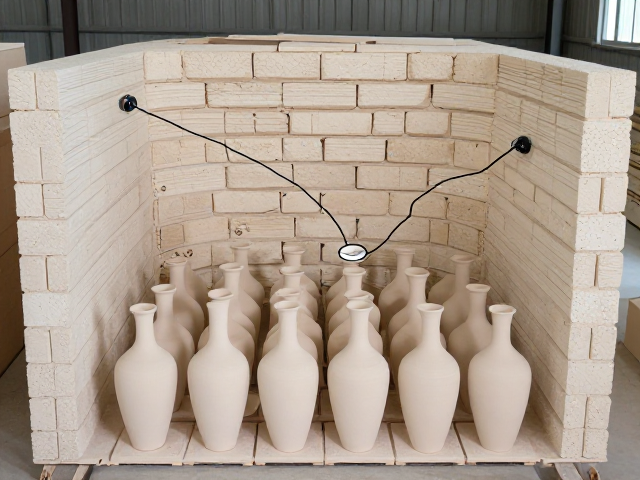
素烧阶段的热力学行为与微观结构演变
素烧是陶瓷从物理成型向具备一定机械强度转变的关键过程,其核心在于排除坯体内的结合水、结晶水以及有机杂质。在这一温度区间,坯体内部发生显著的物理收缩,若升温速率控制不当,水分急剧汽化产生的蒸汽压力无法及时通过坯体孔隙排出,极易导致坯体开裂或分层。因此,素烧曲线的设定必须严格依据坯料配方中的水分含量和有机物比例,确保在100℃至300℃区间设置足够的保温平台,使水分平缓逸出,避免产生过大的内应力。
随着温度进一步升高至800℃至900℃,坯体开始形成初步的烧结骨架,此时氧化铝与石英等矿物发生固相反应,坯体强度显著提升,但仍保留较高的孔隙率。这一阶段的致密化程度较低,主要目的是获得足以应对后续施釉、搬运及高温烧成过程中机械负荷的结构基础。若素烧温度过高,会导致坯体过早致密,阻碍后续烧成阶段的气体排出;若温度过低,则坯体过于疏松,在高温下易发生坍塌或变形。
降温曲线对残余应力与晶体相变的调控
降温过程并非简单的热量散失,而是决定陶瓷最终微观结构稳定性的重要环节。在素烧结束后的降温阶段,特别是从900℃降至室温的过程中,石英晶型转变引发的体积变化是主要风险点。β-石英向α-石英的相变发生在573℃左右,伴随约0.8%的体积收缩。若在此温度区间降温过快,坯体内外温差巨大,热应力超过坯体强度极限,必然导致隐裂或炸裂。因此,曲线中必须设置精细的降温斜率,特别是在573℃附近进行等温或慢速降温处理,让晶型转变平稳进行。
此外,降温速率直接影响坯体中玻璃相的粘度分布及残留应力的状态。快速降温可能导致玻璃相冻结在高应力状态,降低陶瓷的热震稳定性;而过慢的降温则可能增加能耗,且对某些需要快速固定结构的釉料体系不利。优化降温曲线需结合窑炉的热工特性,确保窑内不同位置的温差控制在最小范围。通过精确计算热平衡,调整风机频率与燃烧嘴功率,使降温曲线与素烧曲线形成平滑的热力学过渡,从而减少因热冲击造成的隐性缺陷,为后续装载密度的提升奠定结构基础。
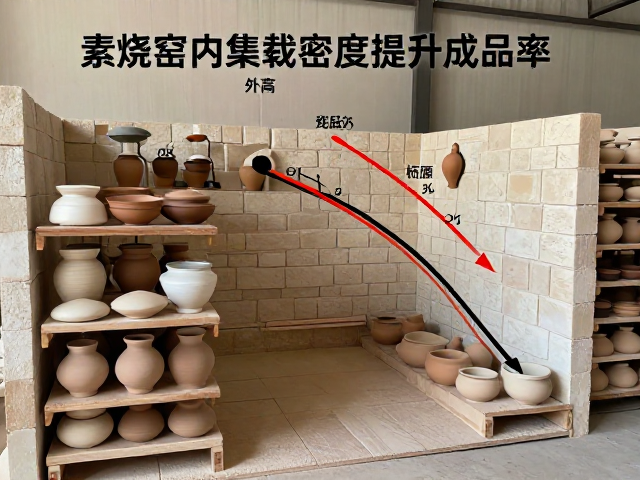
装载密度对窑内气流与温度场的影响机制
提高窑内装载密度是提升产能的直接手段,但这一操作会显著改变窑炉内的热工环境。坯体堆垛方式直接影响窑内气流的流动路径和阻力分布。高密度装载会阻碍高温烟气的对流,导致窑内局部温差增大,形成冷区或热斑。特别是在推板窑或隧道窑中,若装载过于紧密,烟气无法充分包裹每一块坯体,受热均匀性下降,极易造成产品烧成不均,出现生烧或过烧现象。因此,优化装载密度必须在保证气流穿透性的前提下进行,需通过计算堆垛间隙与窑道截面的比例,确保热工制度的稳定。
装载密度还与坯体间的辐射换热效率密切相关。在高温烧成阶段,辐射换热占比显著增加,合理的堆垛间距可以促进辐射热流的传递,提高热效率。然而,过大的间距会降低装载率,增加单位产品的能耗。实际生产中,需根据坯体的尺寸、形状及窑炉的有效高度,计算最佳的堆垛层数和间距。通过模拟软件或历史数据分析,确定不同窑型下的临界装载密度,使得在提升产量的同时,不破坏窑内温度场的均匀性,避免因气流短路或热阻过大导致的成品率下降。
基于热工优化的装载策略与成品率提升
优化装载密度并非简单的堆叠,而是需要结合素烧与降温曲线的动态调整。在素烧阶段,由于坯体强度较低,堆垛需注重稳定性,避免因堆垛不稳导致倒塌,同时需预留足够的散热通道,防止局部过热导致素烧不均。在降温阶段,高密度装载可能加剧内部热量积聚,延长冷却时间,需相应调整降温曲线,特别是在573℃附近,需根据装载密度动态调整降温速率,防止因热滞后导致的开裂。
成品率的提升依赖于装载密度与热工曲线的精准匹配。通过建立装载模型,分析不同装载密度下的温度分布云图,识别潜在的热应力集中区。在实际操作中,可采用分区装载策略,在窑炉中心区域适当降低装载密度,边缘区域适当提高,以平衡整体温度场。同时,定期监测窑内热电偶数据,对比理论曲线与实际曲线的偏差,动态调整堆垛方案。通过这种精细化控制,可以在提升装载密度的同时,保持甚至提高成品率,实现生产效率与质量的双重优化。