
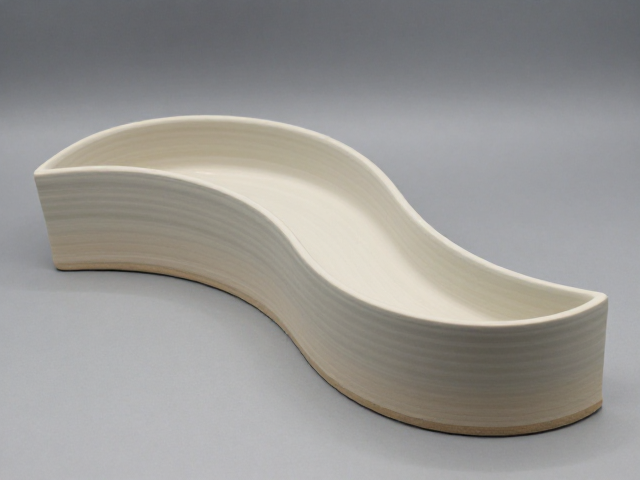
釉烧曲线对陶瓷坯体收缩率的物理影响机制
陶瓷在高温烧制过程中,坯体内部的水分排出、有机物氧化以及石英晶型转变等物理化学变化,会直接导致体积收缩。釉烧曲线的升温速率与保温时间决定了这些反应进行的充分程度。若升温过快,坯体内外温差过大,水分急剧蒸发可能导致坯体开裂或变形,进而使得成品尺寸偏离模具或设计标准。因此,精准记录从室温到最高温的每一个温度节点下的膨胀与收缩数据,是计算最终成品尺寸的基础。
釉料的熔融特性与坯体的收缩过程存在严密的耦合关系。不同的釉料配方在达到液相线温度时,其粘度变化会迅速覆盖坯体表面,此时若坯体尚未完全定型或仍在发生显著收缩,釉面极易出现流釉、积釉或尺寸塌陷。通过建立严密的釉烧曲线数据库,记录不同升温段下坯体的实际形变情况,可以反向修正干燥及素烧阶段的尺寸预留量,从而在微观控制层面确保宏观尺寸的精准。
基于大数据的釉烧曲线数据库构建与标准化
建立可追溯的釉烧曲线记录体系,需要依赖高精度的热电偶与自动化控温系统,将传统经验式烧制转化为数据化流程。在实际操作中,需记录从点火开始至冷却结束的全周期温度变化,特别关注600℃至1000℃这一关键区间,因为此阶段坯体结构发生剧烈变化,且釉料开始软化。将每次烧制的实际曲线与理论曲线进行比对,分析偏差原因,如燃料波动、窑炉密封性或装载密度差异,从而形成可验证、可复现的标准作业程序。
数据的有效性建立在严格的样本管理之上。同一批次、相同配方、相同装窑方式的作品,其烧制曲线应具有高度的一致性。通过长期积累,形成不同泥料、不同釉色在特定窑炉下的标准曲线参数。例如,某类高铝质坯体在1250℃下的保温曲线若偏离标准值50℃,可能导致收缩率增加0.5%,这在精密陶瓷或艺术瓷中是显著的尺寸误差。通过真实数据的累积与分析,逐步细化每个温度段的控制阈值,使烧制过程从“模糊控制”走向“精准控制”。
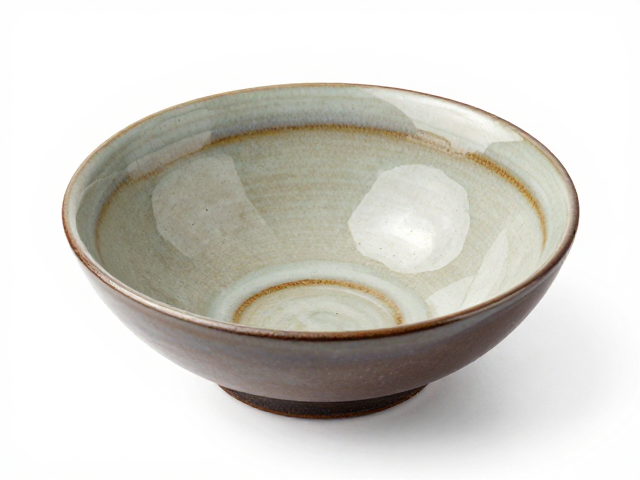
温度偏差对釉面微观结构与成品外观的关联分析
釉烧曲线中的最高温度及保温时间是决定釉面玻璃相形成质量的核心变量。温度不足会导致釉面未完全熔融,呈现哑光、针孔或粗糙质感;温度过高则可能使釉层过度流动,破坏设计图案,甚至导致坯釉结合不良产生剥落。通过记录实际烧成温度与预期温度的偏差,结合成品釉面的显微镜检查结果,可以建立温度-釉面质量的映射关系。这种基于真实观测的数据反馈,有助于快速调整曲线参数,优化釉面光泽度、色彩饱和度及表面平整度。
冷却阶段的曲线控制同样会影响最终效果。快速冷却可能使釉层内部产生应力,导致作品在使用或后续加工中出现隐裂;缓慢冷却则有助于消除内应力,提高作品强度。记录冷却速率与釉面缺陷(如裂纹、变色)的从属关系,能够完善烧制曲线的后半段参数。通过对比不同冷却曲线下成品的物理性能与视觉效果,可以确定最适合当前泥釉配方的冷却策略,从而在提升成品率的同时,确保艺术表现的稳定性与一致性。
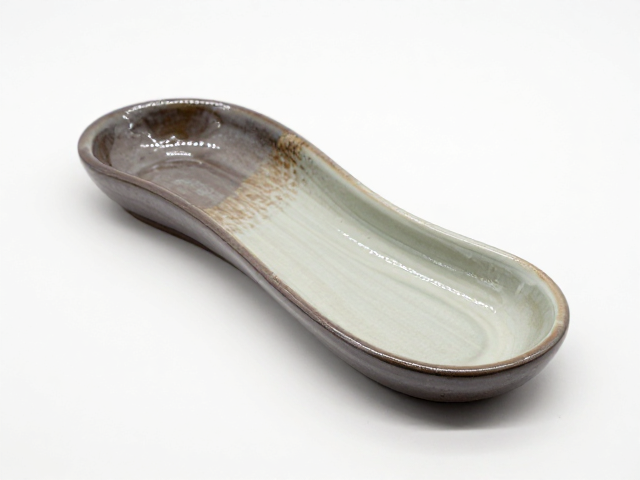
装载密度与热场分布对烧制一致性的干扰修正
窑炉内的热场分布并非绝对均匀,装载密度、匣钵材质及堆叠方式会显著改变局部微环境的温度曲线。同一套釉烧曲线下,窑心与窑边的作品因受热差异可能出现尺寸收缩率不同或釉色偏差。通过记录不同装载位置(如中心、边缘、顶部、底部)在相同曲线下的实际温度变化,分析热场不均匀性对成品尺寸的影响。这种空间维度上的数据记录,有助于识别热场盲区,优化装窑策略,确保不同位置的作品均处于最佳烧制环境中。
为了消除装载密度带来的干扰,需建立严密的装窑规范,并记录每次烧制的装载量、匣钵排列方式等变量。通过对比不同装载密度下,相同位置作品的尺寸数据与釉面效果,量化装载密度对烧制效果的影响权重。当发现因装载过多导致局部温度上升缓慢、收缩不足时,可通过调整曲线中的升温速率或保温时间来补偿。这种基于现场实际装载情况的曲线微调,是提升大批量生产中成品一致性的关键手段,也是精准控制尺寸与效果的必要环节。