釉面失光?排查过烧与泥料细度,3步解决陶瓷烧成难题
釉面失光的核心症结:过烧与泥料细度的博弈 陶瓷烧成过程中,釉面失光往往表现为表面光泽度下降、出现雾状白层或橘皮现象,这通常不是单一因素导致,而是窑炉温度控制与坯釉匹配性共同作用的结果。当窑内温度超过

釉面失光的核心症结:过烧与泥料细度的博弈 陶瓷烧成过程中,釉面失光往往表现为表面光泽度下降、出现雾状白层或橘皮现象,这通常不是单一因素导致,而是窑炉温度控制与坯釉匹配性共同作用的结果。当窑内温度超过
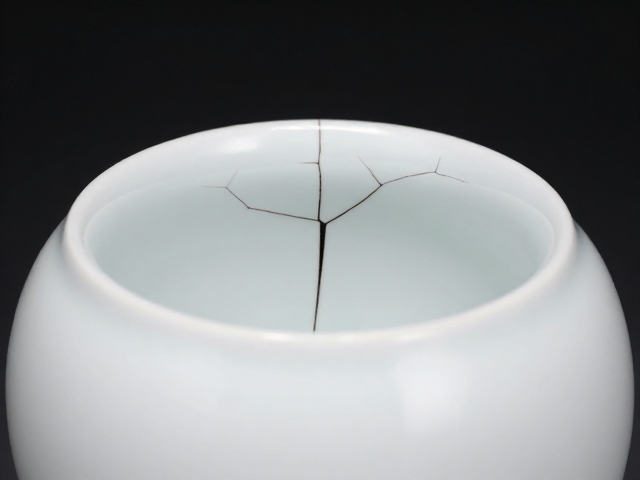
釉面缩釉的成因剖析与膨胀系数匹配 缩釉现象在陶瓷烧制过程中表现为釉层局部或大面积脱落,露出土坯,其核心诱因往往源于釉料与坯体在热膨胀系数上的失配。当釉料的热膨胀系数显著高于坯体时,冷却过程中釉层受到
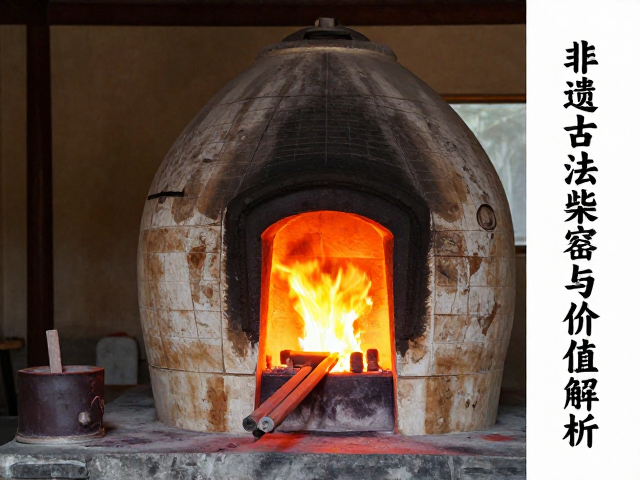
柴窑古法烧制的技艺核心与火候掌控 柴窑烧制并非简单的加热过程,而是一场对温度、气氛与时间精确计算的艺术实践。在传统的柴窑操作中,窑工需要严格遵循“看火”的经验法则,通过观察火焰的颜色、亮度以及窑内烟
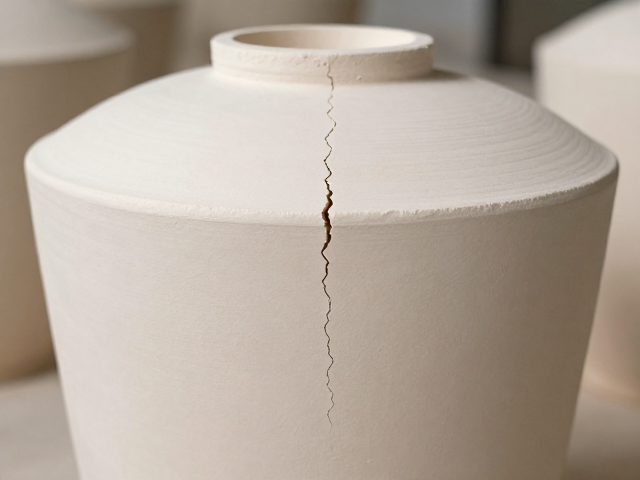
窑体贯穿裂纹的成因分析与检测重点 窑体在长期高温热震作用下,耐火材料内部会产生微裂纹,若未在装窑前及时识别,这些隐蔽缺陷极易在升温过程中扩展为贯穿性裂纹,直接导致窑内气氛紊乱和温度场不均。此类结构性
分区施釉策略:基于坯体结构的应力管理 在陶瓷生产过程中,釉面出现橘皮状缺陷往往与坯体在干燥和烧成阶段的应力释放不均有着直接关联。大件坯体因体积大、厚度厚,内部水分向外迁移的路径长,若整体干燥速率过快
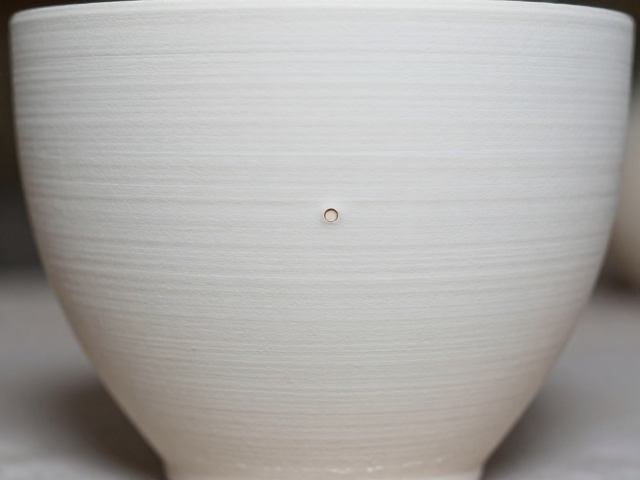
有机物氧化阶段的核心作用与针孔形成机理 釉面针孔缺陷在陶瓷烧成过程中常表现为釉面残留的气孔或凹陷,其根源往往与坯釉界面在高温下的气体释放行为密切相关。在烧成曲线的升温阶段,特别是300℃至900℃这
乐烧工艺的热力学基础与核心定义 乐烧(Raku)起源于16世纪日本,由茶圣千利休与陶工长次郎共同创立,最初专为茶道仪式中的茶碗制作而发展。这种工艺的核心特征在于“离火退窑”,即在高温烧制即将结束时,
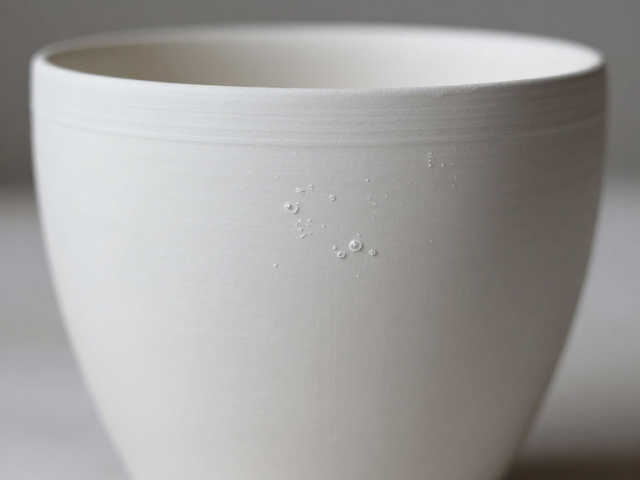
素烧缺陷与釉面气泡的从属关系 素烧阶段的核心目的在于排除坯体内的有机质、结晶水以及低熔点盐类,若这一过程控制失当,残留的气体会在后续高温釉烧时剧烈膨胀,进而冲破釉层形成气泡。许多生产现场常误将釉面气
釉烧曲线的核心逻辑:从升温速率到保温时间的平衡 釉烧过程并非简单的加热,而是釉料中矿物成分发生物理与化学变化的动态平衡。升温速率直接决定了坯体中残余水分、碳酸盐分解以及有机物氧化产物的排出效率。若升
素烧曲线的核心逻辑与温度区间设定 素烧并非单纯的加热过程,而是通过物理排除坯体水分和有机质,为后续施釉提供稳定的骨架结构。选择曲线时,核心在于匹配泥料的“成熟温度”区间,这一区间通常表现为坯体在10
高温釉烧曲线对结晶生长的决定性影响 结晶釉的成型核心在于釉料中金属盐类在降温阶段的析出与生长,这一过程高度依赖于精确的热工制度。以常见的硫酸锶或钛结晶釉为例,釉层必须在高温下完全熔融形成均匀的液相,
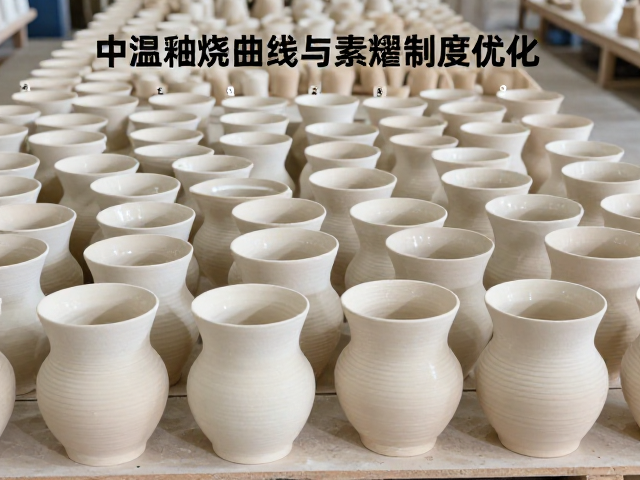
中温釉烧热工制度的精准调控逻辑 中温釉烧通常指在950℃至1150℃区间内完成的烧结过程,这一温区对窑炉的热工稳定性提出了极高要求。釉料在此阶段的物理化学变化主要表现为玻璃相的形成与气泡排出,若升温