
釉面缩釉的成因剖析与膨胀系数匹配
缩釉现象在陶瓷烧制过程中表现为釉层局部或大面积脱落,露出土坯,其核心诱因往往源于釉料与坯体在热膨胀系数上的失配。当釉料的热膨胀系数显著高于坯体时,冷却过程中釉层受到的拉应力过大,导致釉层从坯体表面剥离;反之,若釉料膨胀系数过低,虽然不易产生拉应力,但在高温下若釉料流动性不足或表面张力过大,也可能因无法均匀铺展而形成缩釉点。因此,精确测定原料的热膨胀数据是预防缺陷的第一步,需通过专业热膨胀仪获取不同温度区间的线性变化率,确保釉坯体系的匹配度控制在合理区间。
除了宏观的膨胀系数差异,微观层面的原料纯度及配方稳定性会直接影响釉面的致密性与附着力。长石、石英、黏土等基础原料中若含有较多杂质,如铁、钛等氧化物,可能在烧成过程中产生气体或形成低熔点液相,阻碍釉料的均匀流动。此外,釉料研磨细度不足会导致颗粒间空隙增多,烧成时气体难以排出,进而在釉面形成针孔或缩釉坑。生产实践中,需定期对进厂原料进行批次间的热性能测试,建立数据库,以数据支撑配方调整,而非依赖经验主义的主观判断。
裂纹走向与应力分布的特征识别
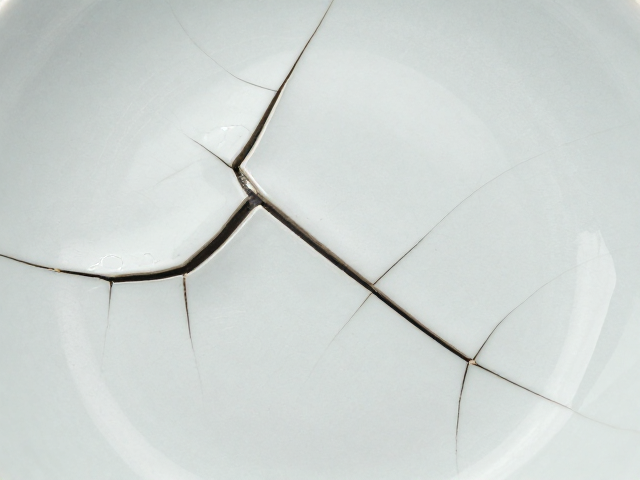
缩釉缺陷常伴随或诱发裂纹产生,通过观察裂纹的微观形态与宏观走向,可反向推导烧成过程中的应力状态。若裂纹呈网状分布且贯穿釉层,通常意味着釉层内部存在较大的压应力,这多由釉料膨胀系数低于坯体所致,冷却过快加剧了这种应力集中。相反,若裂纹呈单向或放射状,且多起源于釉面缩釉点边缘,则提示该区域存在局部的应力集中,可能是由于坯体表面不平整、釉层厚度不均或局部杂质聚集引起的。利用显微镜观察裂纹尖端形态,能进一步区分是机械损伤还是热应力导致的脆性断裂。
裂纹的延伸路径也反映了坯釉界面的结合状态。在缩釉发生前,界面处往往已形成微裂纹,这些微裂纹在冷却过程中扩展,最终导致釉层脱落。因此,分析裂纹的走向有助于判断缺陷发生的关键阶段。如果裂纹主要沿晶界扩展,说明晶界结合力较弱,可能与釉料中的玻璃相组成有关;如果裂纹穿过晶粒,则可能涉及坯体本身的结构缺陷。通过对比正常釉面与缺陷区域的裂纹形态差异,能够更精准地定位问题源头,从而针对性地调整烧成曲线或釉料配方。
缺陷根源的排查逻辑与工艺优化
面对缩釉问题,排查逻辑应遵循从原料到工艺的系统性验证。首先核对釉料配方中的氧化物比例,特别是二氧化硅与氧化铝的含量,过高会导致釉料粘度增加,流动性变差,易形成缩釉;过低则可能使釉层过薄,附着力不足。其次,检查施釉工艺的均匀性,喷釉或浸釉过程中若存在气泡或厚度不均,会在烧成时形成缺陷点。同时,需关注坯体表面的清洁度,残留的脱模剂、油污或粉尘会阻碍釉料与坯体的结合,成为缩釉的诱发点。
工艺参数的调整需基于严密的测试数据。烧成温度曲线中的升温速率、保温时间及冷却速率均需精细调控。过快的升温可能导致坯体内部气体未能及时排出,在釉层下聚集形成气泡,进而破坏釉面完整性;过快的冷却则会加剧热应力,导致釉层开裂或脱落。在实际生产中,可通过小样试烧验证不同冷却曲线对缩釉现象的影响,逐步优化烧成制度。此外,引入自动化检测设备实时监控窑炉内的温度分布,确保烧成环境的一致性,减少因局部温差导致的缺陷波动。