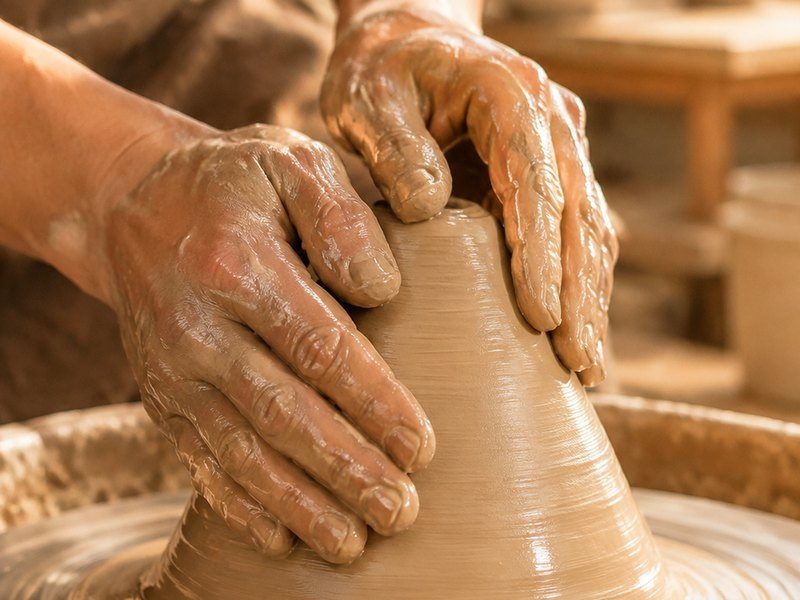
泥料含水率与揉泥手法的协同控制
揉泥不仅是排除气泡的物理过程,更是建立泥料内部水分均匀分布的关键步骤,含水率失控是导致后续接口脱落的首要隐患。当泥料过湿,颗粒间的结合力主要依赖水的表面张力,干燥收缩时极易因应力不均产生裂纹或分层;反之,泥料过干则缺乏塑性,揉捏时会出现“硬块”感,无法形成致密的分子结构。实际操作中,需通过手感判断,将泥料揉至如耳垂般柔软且无硬芯,此时泥料内部水分分布均匀,为后续成型提供稳定的物理基础。
揉泥手法需严格遵循“压、切、叠、转”的循环逻辑,而非无序的胡乱挤压。双手掌心相对,利用腕部力量将泥团向前推压,再切断后上下翻转重叠,这一动作能有效打破泥料内部的层状结构,使颗粒重新排列组合。若仅做简单的团揉,泥料内部会形成螺旋状的气泡通道,这些隐藏的气泡在烧制过程中受热膨胀,直接导致器物内部结构疏松,进而引发接口处因强度不足而脱落。正确的揉泥应确保每一寸泥料都经过充分的剪切与挤压,形成致密均匀的团块。
接合面的预处理与应力消除
接口脱落的核心原因往往在于接合面的处理不当,而非粘接剂的使用。在拼接两块泥片或泥条时,必须彻底清理接触面的浮尘与干硬层,使用竹刀或刮片将表面刮毛,增加接触面的粗糙度,从而提升机械咬合力。若直接将光滑表面贴合,泥料间仅存在极弱的范德华力,随着水分蒸发和收缩,这种脆弱连接极易断裂。刮毛后,需涂抹适量泥浆作为“胶水”,泥浆的配比应与主体泥料一致,确保收缩率相同,避免因材质差异产生内应力。
涂抹泥浆后,需用竹签或手指在接口处反复抹压,使泥浆与泥料充分融合,形成无缝过渡。这一过程需特别注意消除接合处的缝隙,任何微小的空隙都会在干燥过程中成为应力集中点。对于大件器物,建议在接口内部嵌入棉布丝或纸筋,利用纤维的拉力增强结构强度,这是传统陶艺中应对大张力接口的有效手段。抹压时力度要均匀,避免局部过厚导致干燥速度不一,从而在内部形成新的应力源。
干燥过程中的应力释放管理
干燥是泥坯从塑性状态向半塑性状态转变的关键阶段,此过程中的水分蒸发不均会导致巨大的收缩应力,若应力超过泥料强度,接口便会率先崩裂。自然干燥时需避免阳光直射或强风直吹,环境温度的剧烈变化会加速表面水分蒸发,造成“外干内湿”的假象,内部水分向外迁移时会在接口处形成湿润带,削弱结合力。理想的环境应保持通风良好但无对流风,湿度相对稳定,使水分从内部均匀向外扩散。
对于结构复杂或接口较多的作品,可采用分段干燥法,先用塑料薄膜覆盖非接口区域,减缓局部干燥速度,待整体湿度平衡后再揭开薄膜进行整体干燥。在干燥中期,泥坯处于半干状态,内部应力较大,需定期检查接口是否有细微裂纹。若发现裂纹,需立即用湿泥修补并重新压实,避免裂纹扩展。干燥过程中不可急于求成,过快的干燥速度会导致泥料颗粒间结合力尚未完全建立时即发生位移,最终导致接口失效。
烧制阶段的温度曲线与结构定型
烧制过程中的温度变化会引发泥料内部的矿物相变和体积变化,若升温过快,接口处残留的水分急剧汽化,产生的蒸汽压力足以冲破结合面,导致结构性脱落。入窑初期需设置较长的低温排湿阶段,通常在100-200摄氏度区间缓慢升温,使残余水分平稳排出。此阶段需密切观察窑内气氛,确保通风顺畅,避免水汽积聚在器物内部或接口缝隙中。
当温度升至300-600摄氏度时,泥料中的结晶水开始脱除,体积收缩明显,此时接口处的结合力达到最低点。若烧制曲线设计不合理,升温斜率过大,接口极易在此阶段断裂。因此,需采用阶梯式升温,在关键温度区间设置保温段,让热量均匀渗透至泥料内部,消除温差应力。此外,窑内气氛的稳定性也至关重要,还原焰或氧化焰的不稳定波动会导致泥料表面釉层或胎体收缩不均,间接影响接口的完整性,需确保窑炉控温系统的精准运行。