指尖下的泥料记忆:外模印坯的核心逻辑
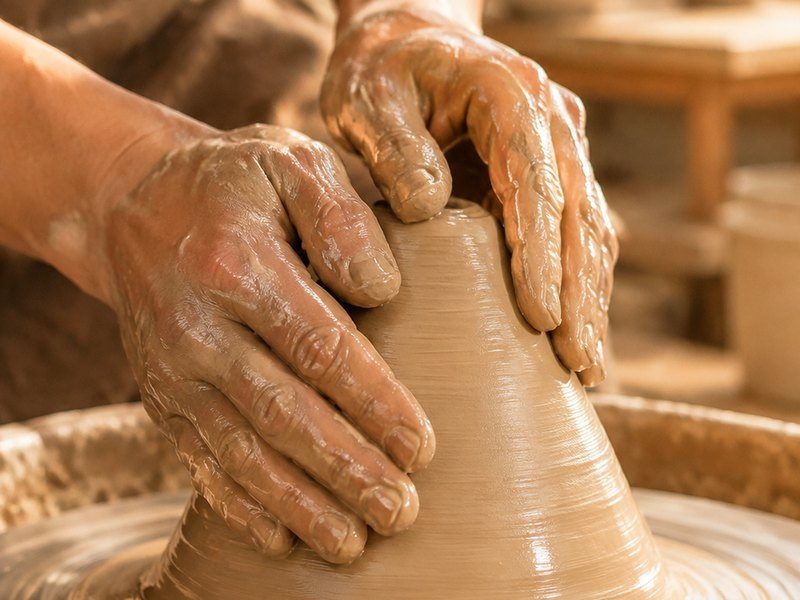
陶瓷制作中,外模印坯是一门平衡“规整”与“个性”的技艺。与直接拉坯成型不同,匠人将湿润的泥料按压在预先制作好的硬质模具表面,通过泥料与模具内壁的贴合来确立器物的基本轮廓。这一过程极大地提升了大批量制作中器型的一致性,让每一件作品都能拥有精准的线条与厚度。泥料的含水量控制在此环节至关重要,过湿则易塌陷变形,过干则难以贴合模具细节,通常需要匠人在反复实践中摸索出最佳状态。
模具的选择决定了作品的最终面貌。传统上多使用石膏模具,因其吸水性强且质地细腻,能清晰呈现雕刻纹理。匠人在将泥片填入模具时,需用力均匀按压,确保泥料完全填充至模具的每一个角落,特别是底部和转角处,避免出现空洞或气泡。随着泥料水分被模具吸收,泥坯逐渐变硬定型,随后小心脱模,此时的坯体已初具规模,但表面仍保留着重力作用下自然的垂坠感,这种由材料特性决定的微妙形态,正是手作陶瓷区别于工业流水线的独特魅力所在。
肌理的重生:雕刻与压印的艺术表达
外模印坯的魅力不仅在于成型,更在于表面的二次创作。在坯体半干阶段,匠人会使用各种工具对表面进行修饰,或直接在模具成型前进行精细雕刻。常见的技法包括压印、刻划、镂空以及贴塑。例如,利用带有纹路的木板、布料或自制印章,在坯体表面压出凹凸起伏的图案,这些纹理在后续烧制中会因釉料的流动产生丰富的视觉变化。这种技法允许匠人在标准化器型的基础上,注入极具个人风格的视觉语言,使器物兼具实用功能与艺术观赏性。
肌理的深浅与疏密直接影响釉面的最终效果。深雕部分容易积釉,烧成后釉层厚实、色泽深沉;浅刻或压印部分则釉层较薄,可能显露出土黄色的胎体本色。匠人需预先计算泥料收缩率与釉料熔融特性,合理布局纹理。有些作品会在模具内侧制作出仿木纹、仿石纹或几何格律,脱模后坯体表面即刻呈现出逼真的材质感。这种在成型阶段即完成的装饰处理,避免了后期彩绘可能带来的剥落风险,使图案与坯体融为一体,展现出质朴而厚重的视觉张力。
火的洗礼:釉烧过程中的物理与化学变化
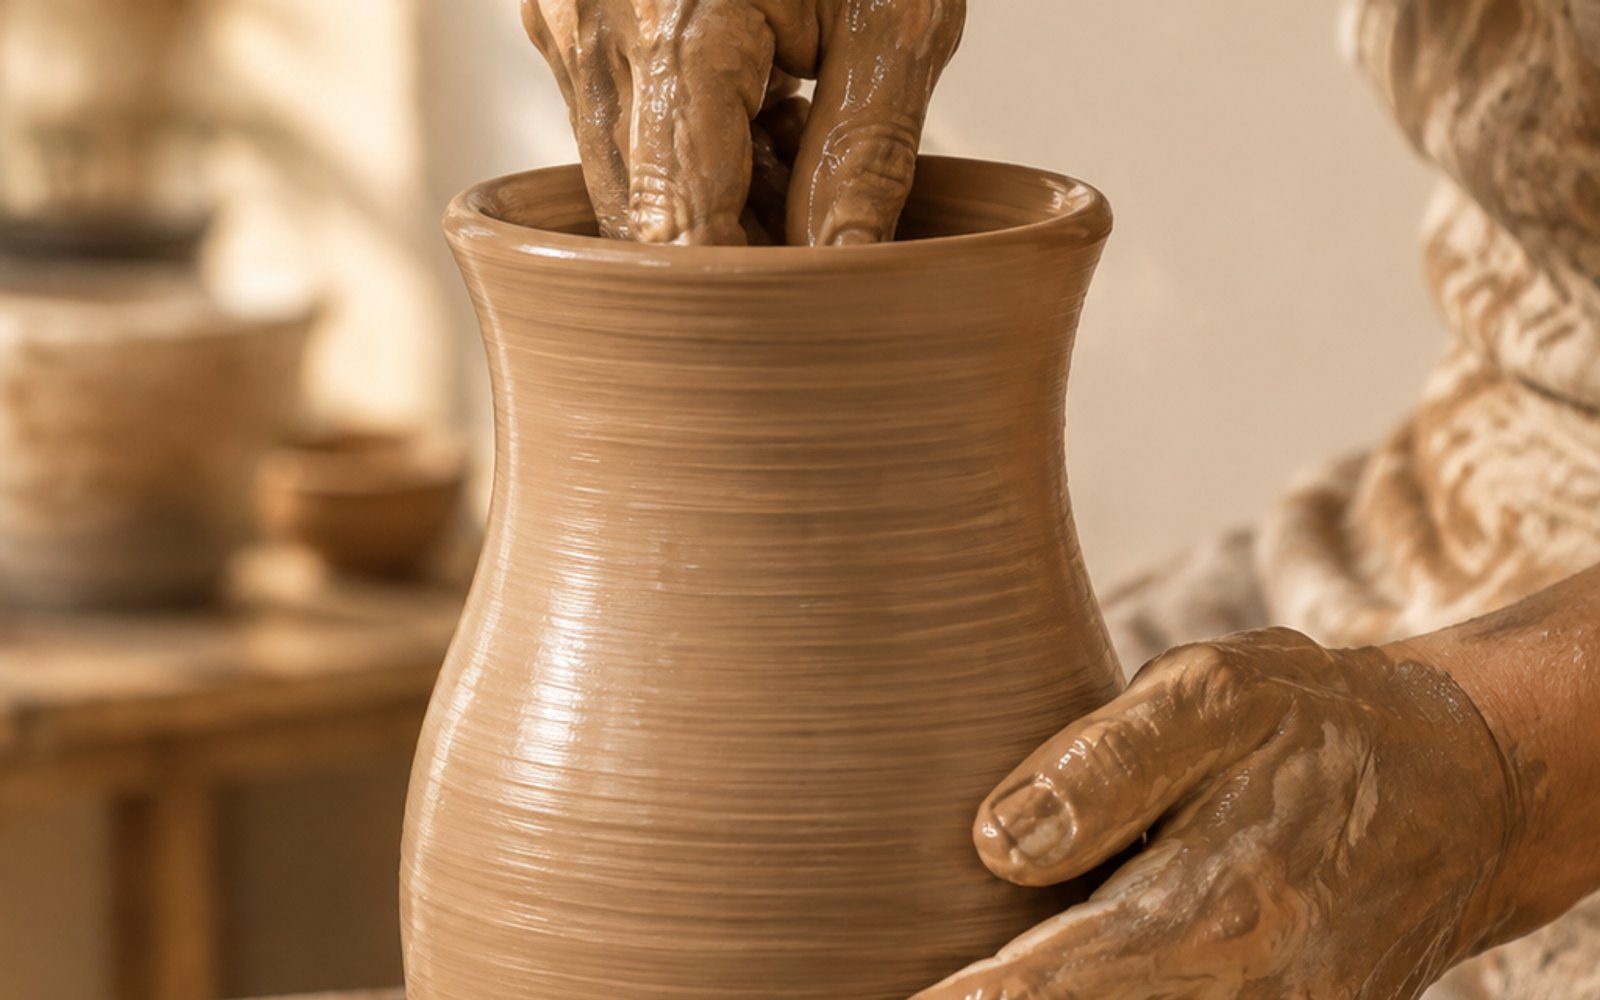
烧制是陶瓷从脆弱坯体转化为坚硬陶瓷的关键一跃。外模印坯的作品通常经过素烧和釉烧两道工序。素烧温度一般在800-900摄氏度之间,目的是降低坯体孔隙率,增加强度,便于后续施釉和搬运。此时的坯体呈暗红色或灰白色,质地疏松,吸水性强。进入釉烧阶段,温度需提升至1200-1300摄氏度(视陶土或瓷土种类而定),坯体中的矿物成分开始发生复杂的物理化学反应,体积进一步收缩,结构趋于致密。
釉料在高温下熔融成玻璃质层,覆盖在坯体表面。釉的流动性、粘度以及坯釉的匹配度决定了最终成品的质感。对于外模印坯作品,釉层的流动会填充或强化表面的肌理。若釉料流动性过大,可能会掩盖精细的雕刻纹路;若釉料粘度适中,则能勾勒出清晰的纹理轮廓,形成“釉润骨硬”的艺术效果。烧制过程中的升温曲线、保温时间和冷却速度均需精确控制,以避免坯体开裂、釉面起泡或变形。每一次开窑都是一次未知的探索,火焰在窑炉内的游走,赋予了陶瓷不可复制的生命气息。
手作工作室的日常:从泥土到器物的完整链路
手作工作室的环境通常弥漫着泥土与釉料的气息,工作台上摆放着各式模具、修坯刀、喷釉枪以及不同目数的筛网。匠人在此处进行从练泥、制模、印坯、修光到施釉的全流程操作。不同于工厂的标准化作业,工作室更注重每一批泥料的批次差异对成品的影响。匠人会记录不同季节、不同湿度下泥料的状态,以及模具使用次数对纹理清晰度的影响,通过数据化的经验积累来稳定出品质量。
工作室也是交流与实验的空间。匠人尝试将外模印坯与其他工艺结合,如结合绞胎、镶嵌或多元釉色堆叠,探索新的视觉可能。学员或访客在观摩过程中,能直观感受到泥料在手中从无序到有序的过程,以及窑火对物质的重塑力量。这种沉浸式的体验,让人理解陶瓷艺术并非单纯的造型游戏,而是材料特性、工艺逻辑与创作者情感互动的结果。每一件成品背后,隐藏着无数次对温度、湿度和手法的微调与坚持。