泥板成型前的预处理与厚度控制
泥板成型是陶艺制作中构建器物立体形态的基础手段,其核心在于将团状泥料转化为厚度均匀、质地紧密的片状材料。在开始压平时,必须确保泥料经过充分揉练,排除内部气泡,使干湿程度达到一致,避免因水分分布不均导致干燥收缩率不同从而引发开裂或变形。使用擀面杖或专用压泥板时,动作需平稳连贯,从中心向四周均匀施力,过程中需频繁翻转泥板,检查正反两面的平整度。对于初学者而言,使用两块平整的木板夹住泥料进行压制,能有效防止泥板粘附工具,同时通过木板的刚性约束获得更标准的几何形态。
厚度的控制直接决定了后续成型及烧制时的稳定性。不同部位的泥板厚度需根据器物功能与结构需求进行微调,通常器身主体保持在5-8毫米之间,而器底及受力部位可适当加厚至10毫米左右以增强承重能力。过薄的泥板在干燥过程中极易因水分流失过快而产生应力裂纹,过厚则会增加烧制时开裂的风险并影响成品率。实际操作中,可使用厚度规或带有刻度边缘的工具辅助测量,确保整块泥板厚度误差控制在1毫米以内,这种精确的预处理是保证后续拼接整齐、器口平整的前提条件。
器口平整度的物理修正与手工修整
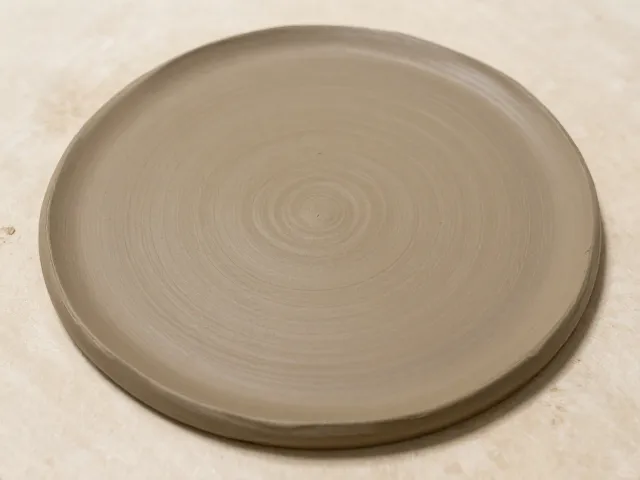
器口平整度是评判陶艺作品工艺水准的重要细节,尤其在直筒或收口器型中,口沿的规整性直接影响视觉美感与实用功能。泥板拼接完成后,器口边缘往往因拼接缝隙或泥料挤压而出现高低不平或毛糙现象。修正这一环节需使用修坯刀或弧形刮板,以器口为基准面,进行环状切削。操作时,刀具应保持与器底平行,手腕力度需均匀稳定,通过多次薄层切削而非一次性深挖,逐步消除高低差。对于较软的泥料,可先用海绵蘸取少量清水润湿表面,软化泥层后进行修整,这样能获得更光滑细腻的断面,减少后续打磨的工作量。
除了切削,手工捏塑与按压也是提升器口平整度的关键技巧。在泥板尚未完全干燥定型时,使用拇指或专用塑形工具,从器口内侧向外侧轻轻推压,使泥层与边缘形成自然的弧度过渡,避免出现生硬的直角或锐边。这一过程需要极高的耐心与手感控制,需反复观察器口在自然光下的反光线条,确保其连贯流畅无断裂。对于大型器物,还需考虑重力对泥板变形的影响,在修整口沿时需借助支架或转盘固定器物,防止因自重导致器口倾斜,确保每一寸边缘都处于理想的水平状态。
捏塑成型的衔接技术与结构加固
捏塑成型在泥板基础上,通过局部叠加、扭转或捏合,实现器物形态的有机变化与结构强化。泥板与泥板的衔接是捏塑过程中的难点,接合处的强度直接决定器物的耐用性。处理接合面时,需使用刮刀将接触面刮毛,增加粗糙度,再涂抹适量泥浆作为粘合剂,随后用力按压使两者紧密结合。对于垂直方向的拼接,可采用“插接法”,将泥板边缘切割出台阶状,嵌入另一块泥板的对应槽位,这种物理咬合方式比单纯平面粘贴具有更强的抗剪切力,能有效防止干燥收缩过程中接口开裂。
在捏塑复杂曲面或局部造型时,内部支撑结构的设计至关重要。对于悬空或薄壁部分,需在内部使用泥条或泥片进行加固,形成隐形的骨架。操作时,将细长的泥条贴合在泥板内侧,再用手指轻轻抹平,使其与主体泥料融为一体。这种内衬加固法能显著提升薄壁器物的抗变形能力,特别是在制作壶嘴、把手等细长部件时,内部加厚的泥芯能防止因自重下垂或干燥不均导致的断裂。此外,捏塑过程中需时刻关注泥料湿度,若接合处过干,需定期喷水保湿,确保各部分收缩同步,维持整体结构的完整性。
干燥阶段的应力管理与防裂处理
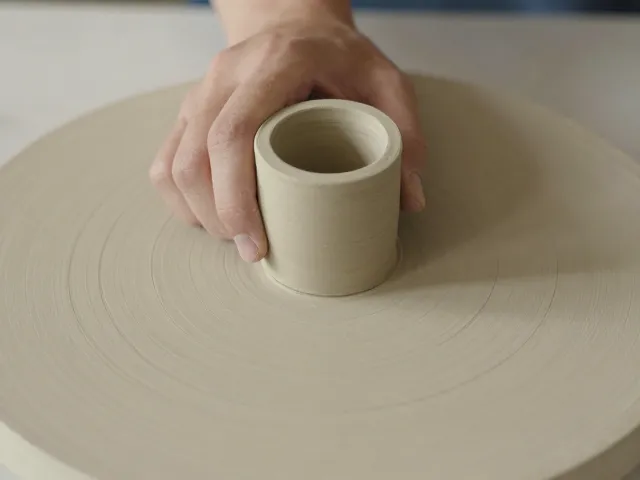
泥板与捏塑成型后的干燥过程是决定最终成品质量的关键阶段,此阶段水分蒸发会导致体积收缩,若控制不当,极易因应力集中引发开裂或变形。快速干燥是陶艺制作的大忌,必须采用缓慢、均匀的干燥方式。作品成型后,应置于通风良好但无直吹风、无阳光直射的环境中,可使用塑料薄膜覆盖部分表面,减缓水分流失速度,特别是对于厚实部位与接合处,需重点保湿。在干燥初期,需每日检查作品表面,若发现局部干燥过快,可用湿布轻轻覆盖该区域,平衡整体湿度梯度。
干燥过程中的变形控制需要借助辅助工具与定期校正。对于大型或薄壁器物,在泥料处于皮革硬度阶段时,需定期用手轻轻校正器形,消除因重力或收缩不均导致的扭曲。对于口沿部位,可使用细绳或橡皮筋轻轻捆扎,限制其扩张或收缩,保持口沿的圆形或设计形态。当作品达到完全干燥状态(即手触无凉感,声音清脆)时,方可进行施釉或烧制。此阶段的精细管理能最大程度减少因内应力释放导致的隐性裂纹,确保泥板技法与捏塑成型的效果完美呈现。