
预热排湿阶段的物理机制与关键控制点
陶瓷坯体在进入高温氧化釉烧前,必须经历严密的低温预热与排湿过程,这一阶段的核心在于物理水的脱除。当窑炉温度升至100℃至150℃区间时,吸附水开始大量蒸发,若升温速率过快,坯体内部水分急剧汽化产生巨大蒸汽压,极易导致坯体开裂或釉面针孔。此时,升温曲线需保持平缓,通常控制在20-30℃/h,确保热量均匀渗透至坯体中心,避免产生热应力集中。
随着温度进一步攀升至600℃-800℃,结晶水及有机物分解反应逐步完成,坯体发生初步的氧化分解。这一过程会释放出游离氧和二氧化碳,若排气不畅,气体滞留在釉层与坯体界面处,会直接引发釉面气泡或缩釉缺陷。因此,排湿阶段的排气效率至关重要,需结合窑炉排烟系统的风压调节,确保废气能顺利排出,维持窑内微正压或微负压环境的稳定,为后续釉面熔融奠定洁净的基础。
氧化气氛对釉面呈色与表面缺陷的影响
氧化釉烧的核心在于维持窑内充足的氧气含量,通常要求窑内氧含量保持在3%-5%之间,以确保坯釉中的铁、锰等金属氧化物充分氧化。在氧化气氛下,铁元素主要以三价铁形式存在,釉面呈现黄色、红色或褐色等暖色调;若氧气供应不足,铁元素可能还原为二价铁,导致釉面发青、发黑,严重影响预设色相的准确性。此外,氧化气氛有助于消除釉层中的气泡,使釉面更加平整光亮,减少因还原反应产生的硫化物夹杂,提升釉面的透明度与光泽度。
然而,过强的氧化气氛或过快的升温速度可能导致釉面失光或产生橘釉现象。当窑内氧气过剩,釉料中的助熔剂可能过度挥发或分解,导致釉面粘度急剧变化,流动性不均。因此,在氧化烧成过程中,需精确控制助燃空气与燃料的比例,确保火焰柔和且充满窑膛,避免火焰直接冲刷坯体表面造成局部过热或气氛不均。通过调节烧嘴角度和风量,实现全窑气氛的均匀性,是提升成品率的关键环节。
高温熔融阶段的升温曲线优化策略
当坯体温度超过800℃后,釉料开始进入软化熔融阶段,升温速率需根据釉料的熔融特性进行动态调整。对于低熔程釉料,升温速度可适当加快,以缩短烧成周期;而对于高熔程或含大量乳浊剂的釉料,则需延长高温保温时间,确保釉料充分熔融并流平,消除针孔和缩釉。一般而言,在1000℃-1200℃区间,升温速率应控制在30-50℃/h,使釉面能够均匀覆盖坯体,形成致密的玻璃相结构。
高温段的保温时间直接影响釉面的光泽度和硬度。保温时间过短,釉料未完全熔融,釉面粗糙无光;保温时间过长,则可能导致釉料流淌过度,造成粘匣或变形,甚至引起坯体软化坍塌。不同釉料配方具有特定的最佳烧成温度区间,通常位于1200℃-1350℃之间,需通过小样试烧确定具体的保温时长。在实际生产中,常采用“快烧”或“慢烧”两种策略,快烧适用于薄胎制品,强调效率;慢烧适用于厚胎或复杂造型制品,注重釉面质量的稳定性。
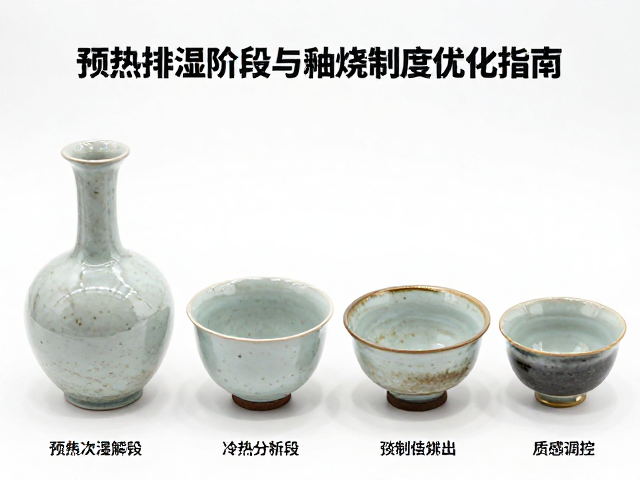
冷却阶段的晶相析出与釉面质感调控
冷却过程并非简单的降温,而是釉料内部晶相析出与结构稳定的关键时期。在1000℃至800℃区间,釉料中的某些成分开始析出微晶,形成结晶釉或哑光釉的特殊质感。若冷却速率过快,可能导致釉层内应力过大,引发冷裂或剥落;若冷却过慢,则可能使析出晶粒过大,影响釉面的细腻度。因此,需根据釉料配方中的晶相类型,精确控制降温斜率,通常建议在800℃以上保持缓慢降温,以释放内应力。
在600℃以下,釉层逐渐固化,此时仍需控制降温速率,防止因温差过大导致坯釉结合力下降。对于某些功能性釉料,如抗菌釉或自洁釉,冷却过程中的晶相结构决定了其最终性能表现。通过调整冷却曲线中的保温节点,可以调控釉面微观结构,提升釉面的耐磨性、耐酸碱性以及光学性能。冷却阶段的优化需结合窑炉的余热回收系统,实现能源的高效利用,同时确保釉面在出窑前达到规定的硬度与稳定性指标。