
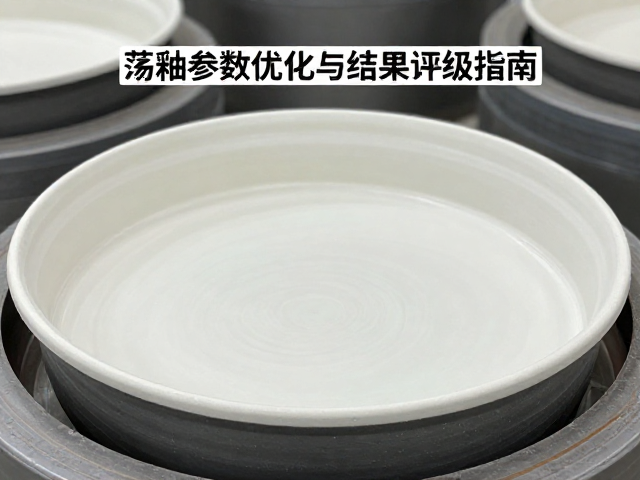
荡釉工艺的核心逻辑与设备基础
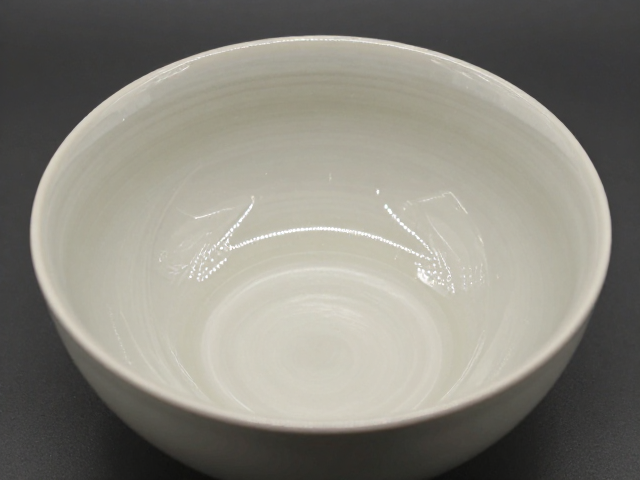
荡釉作为日用陶瓷生产中应对复杂器型的关键施釉手段,其核心在于利用液体在旋转或倾斜容器内部的流动特性,使釉料均匀覆盖内壁。与传统的浸釉或淋釉相比,荡釉能更好地处理深腹、异形或开口较小的器皿,避免釉层堆积或流挂现象。在实际生产场景中,这一工艺依赖于施釉机的转速控制、浆料注入速度以及容器旋转角度的精密配合,任何单一参数的波动都可能直接导致成品率下降。
设备状态的稳定性是参数优化的前提条件。现代自动化施釉线通常配备高精度的伺服电机与流量传感器,用于实时监测浆料流速和转筒转速。若设备长期缺乏维护,导致轴承磨损或传动皮带松动,即便配方完全一致,釉面也会出现厚度不均或波纹缺陷。因此,在讨论参数优化前,必须确保施釉机的水平度、旋转平稳性以及浆料管道的通畅性处于标准作业状态,这是所有后续数据积累与调整的基础环境。
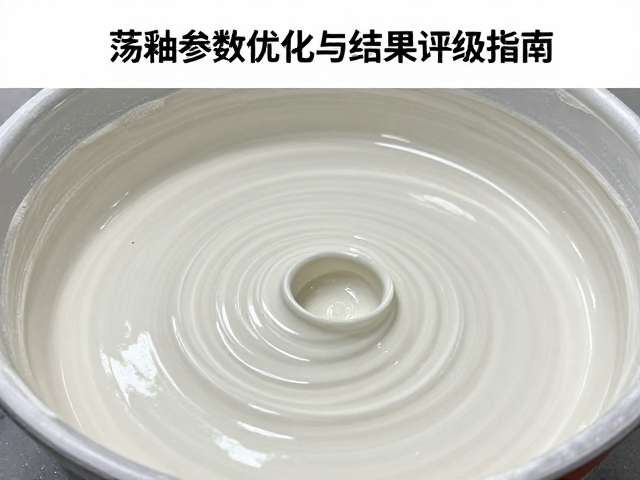
浆料流变特性对釉层均匀性的影响
釉浆的粘度与密度直接决定了其在容器内的附着与流动行为。对于荡釉工艺而言,浆料需具备较低的触变性,以便在注入瞬间迅速铺展,同时在静止状态下保持一定的悬浮能力,防止颗粒沉降。通常情况下,日用陶瓷釉浆的粘度控制在30-50秒(使用4号福特杯测定)较为适宜,过高的粘度会导致浆料难以覆盖器型底部,形成“露底”;而过低的粘度则易造成釉层过薄,影响釉面的光泽度与白度表现。
固含量是另一个关键变量,它与粘度紧密相关。高固含量的浆料通常能提供更厚的釉层,适合需要强调釉面质感的产品,但过高的固含量会增加浆料的不稳定性,容易在荡釉过程中产生沉淀堵塞管道。相反,低固含量浆料流动性极佳,能完美贴合复杂曲面,但可能需要经过多次施釉或延长干燥时间来保证釉层厚度。实际生产中,需根据具体器型的容积与壁厚,通过调整氧化铝含量或分散剂比例,将浆料参数锁定在最佳区间,以确保每次施釉的一致性。
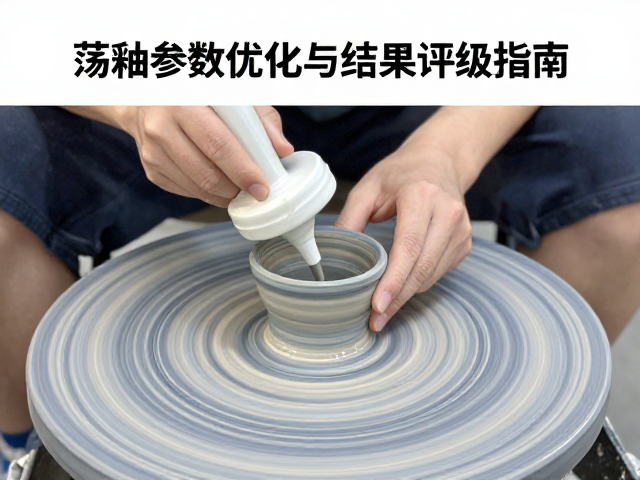
旋转速度与注入时间的参数博弈
旋转速度是决定釉层厚薄分布的核心动力参数。在荡釉过程中,离心力与重力共同作用于釉浆,转速过快会导致釉浆紧贴器壁,底部覆盖不足;转速过慢则釉浆易积聚在底部,造成厚薄不均。一般而言,日用瓷器的旋转速度维持在15-25转/分钟之间,具体数值需根据器型高度与开口直径进行微调。对于深腹瓶类,较低转速配合较长注入时间有助于釉浆充分到达底部;而对于浅盘类,较高转速能迅速形成均匀薄层。
注入时间与浆料流量需与旋转速度形成动态平衡。注入时间过长会导致釉浆在容器内停留过久,可能引发釉面起泡或干燥过快产生的裂纹;注入时间过短则可能导致釉层覆盖不全。在标准化作业中,通常采用“快注慢旋”或“慢注快旋”的策略进行测试。例如,在注入阶段保持较高流量以快速填充,随后降低转速进行匀釉,这种分阶段控制能显著提升釉面的平整度。参数优化需通过小批量试产,观察釉线边缘的平整度及底部收浆情况,逐步逼近最佳组合。
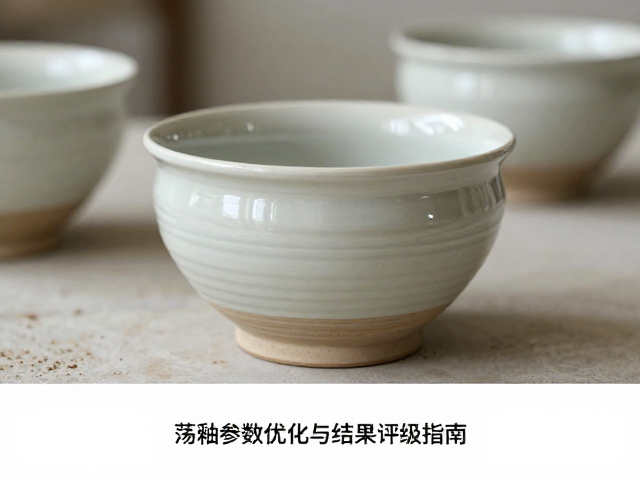
干燥环境与釉面缺陷的关联分析
施釉后的干燥过程对最终釉面质量具有决定性影响。环境温度和湿度直接影响釉层中水分的蒸发速率。在低温高湿环境下,水分蒸发缓慢,釉层内部水分难以排出,容易在烧成阶段产生针孔或气泡;而在高温低湿环境下,表面干燥过快,可能形成裂纹或剥落。理想的干燥环境应控制在温度20-25℃,相对湿度50%-60%,并保证通风均匀,避免局部气流直吹导致干燥不均。
干燥时间的控制需结合釉浆配方中的干燥剂含量进行调整。若釉浆中添加了较多的羧甲基纤维素(CMC)等粘结剂,干燥时间可适当延长,以增强釉层在搬运过程中的强度。然而,过度干燥会导致釉层与坯体结合力下降,在后续烧成中可能出现卷边或剥落现象。通过监测干燥后釉层的硬度与附着力,可以判断干燥参数是否合理。通常,以手指轻触釉面无粘手感、无明显粉化为最佳干燥状态,此时釉层具备最佳的烧成稳定性。
烧成曲线对釉面光泽与色泽的定型
烧成过程中的升温速率、最高温度及保温时间是决定釉面最终外观的关键环节。日用陶瓷釉料通常在1200-1350℃(视具体瓷种而定)下熔融玻化。升温过快可能导致釉面起泡或针孔,因为坯体与釉层中的气体未能及时排出;升温过慢则可能增加能耗并导致釉面失透。在还原焰或氧化焰烧成中,气氛的控制同样重要,还原气氛有助于铁系呈色剂的发色,而氧化气氛则利于白度较高的釉料表现。
保温时间的长短直接影响釉面的流动性与光泽度。较长的保温时间可使釉面更加平整光亮,但过长的保温可能导致釉层流淌过度,引起变形或粘板。对于高光釉面,通常采用较短的保温时间以保留釉面的细腻质感;对于亚光或特殊纹理釉面,则可能需要通过分段烧成或延长保温来促进釉面物质的析出与结构变化。通过调整烧成曲线中的关键节点,可以精准调控釉面的光泽度数值,满足不同产品系列的视觉需求。
缺陷识别与评级标准体系建立
建立科学的评级体系是优化荡釉参数的反馈机制。常见的釉面缺陷包括针孔、气泡、缩釉、流釉、落脏及釉面不平。针孔与气泡多源于坯体吸水率过高或烧成排气不充分;缩釉常因釉料配方中SiO2含量过低或坯釉结合力不足导致;流釉则与浆料粘度过低或烧成温度过高有关。通过系统记录不同参数组合下的缺陷类型与发生率,可以构建数据模型,快速定位问题根源。
评级标准应量化与定性相结合。在定性方面,依据行业标准对釉面瑕疵的大小、数量、分布位置设定容忍阈值;在定量方面,可采用光泽度仪、色差仪等检测设备,对釉面的光泽度值、白度值、色相角进行精确测量。例如,规定高光釉面的光泽度(60°角)需达到85以上,色差ΔE控制在1.5以内。通过定期抽检与数据比对,评估参数优化效果,形成“测试-记录-分析-调整”的闭环流程,持续提升日用陶瓷荡釉工艺的稳定性与产品质量。