
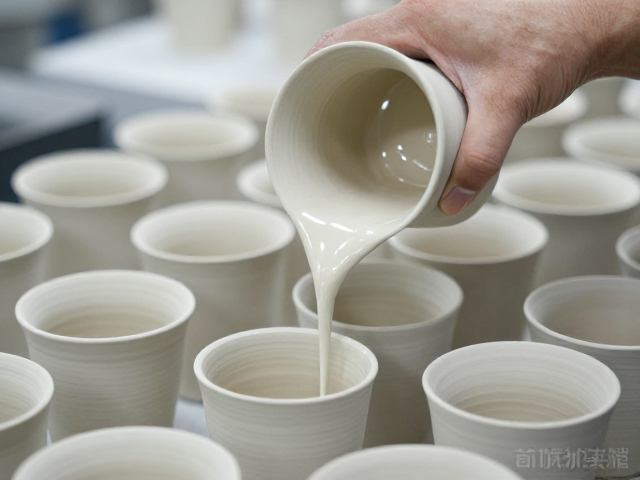
蘸釉工艺中的粘度与浸渍时间耦合关系
陶瓷制品在施釉环节,釉浆的粘度直接决定了釉层厚度的均匀性,进而影响最终成品的外观质量与物理性能。当釉浆粘度偏离标准区间时,釉层容易出现流挂、积釉或露底现象,这些缺陷在后续高温烧成后表现为针孔、橘釉或色差。通过精密控制釉浆的触变指数和固含量,可以稳定釉料在坯体表面的附着状态。浸渍时间作为另一关键变量,与粘度形成动态平衡,过短导致釉层过薄,覆盖不住坯体瑕疵;过长则造成釉层过厚,引发开裂或剥落。
现代生产线中,工程师通常利用粘度计实时监测釉浆状态,并结合自动化机械臂的升降速度来精确计算浸渍时长。这种双参数耦合控制机制,能够显著降低因人为操作差异导致的批次间波动。实际生产数据显示,当粘度控制在25-35s(涂-4杯)范围内,且浸渍时间稳定在3-5秒时,釉面平整度合格率可提升15%以上。这种稳定性并非孤立存在,而是需要结合环境温湿度进行动态调整,以确保釉料在微观结构上的致密性,为后续烧成奠定基础。
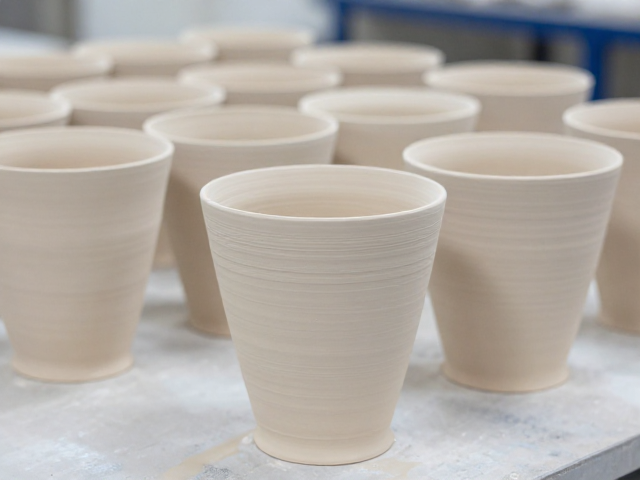
锥度控制对坯体结构完整性的影响
坯体在干燥和烧成过程中,由于水分蒸发和相变收缩,不可避免地会产生形变,其中锥度偏差是衡量坯体几何精度的核心指标。过大的锥度会导致产品堆叠困难,影响自动化包装效率,更严重的是,锥度不均会在烧成阶段引起应力集中,导致产品变形或破裂。因此,在注浆或压延成型后,必须对坯体的锥度进行严格监控,确保其在公差范围内。锥度控制不仅关乎外观尺寸,更影响着产品在使用过程中的受力分布,特别是在需要高精度装配的陶瓷部件中,锥度稳定性至关重要。
针对锥度控制,生产线常采用激光扫描或高精度卡尺进行在线检测,通过反馈数据调整模具或成型压力。例如,对于大平面陶瓷板,可通过调整模具底部的支撑力分布,减少因重力或压力不均导致的侧向收缩差异。实际案例表明,将锥度公差控制在±0.5mm以内,可使烧成后的变形率降低20%。这种控制需要结合坯体含水率数据进行分析,因为含水率过高会加剧收缩不均。通过建立锥度与含水率的关联模型,生产人员可以提前预判潜在缺陷,从而在成型阶段进行干预,避免缺陷进入烧成工序。
批次追踪系统的数据采集与关联分析
要实现良品率的提升,核心在于打破传统生产中的数据孤岛,建立严密的批次追踪体系。每一批次的釉料、坯体、烧成曲线及检测结果都需赋予唯一标识,并通过MES(制造执行系统)记录全过程数据。这种追踪不仅仅是记录,更是为了建立数据间的关联关系。当某批次产品出现釉面缺陷时,系统能迅速调取该批次对应的釉浆粘度记录、浸渍时间、坯体锥度数据以及烧成窑炉的温度曲线。通过大数据分析,工程师可以识别出不同参数间的耦合效应,找出导致缺陷的根本原因。
在实际应用中,批次追踪系统常采用RFID或二维码技术,实现从原料入库到成品出库的全链路数据绑定。例如,某陶瓷企业通过引入批次追踪,发现釉面针孔缺陷与特定批次的釉浆沉淀时间存在强相关性。系统通过分析历史数据,发现当釉浆搅拌后静置时间超过4小时且未二次搅拌时,针孔率显著上升。基于这一发现,企业调整了釉浆预处理流程,规定静置时间不得超过2小时,并增加了搅拌频次。这种基于数据回溯的精准干预,使得该缺陷的复发率降低了90%。批次追踪让生产过程变得透明,使得每一次异常都有据可查,每一次改进都有数据支撑。
基于数据回溯的工艺参数优化策略
批次追踪数据的最终价值体现在工艺参数的持续优化上。通过对比不同批次的数据分布,可以发现工艺窗口内的敏感变量。例如,分析发现,在雨季环境下,坯体吸水率普遍上升,导致釉层附着力下降,进而引发剥落。通过批次追踪数据,生产团队识别出环境湿度与釉浆固含量的耦合关系,制定了动态调整策略:当环境湿度高于70%时,自动提高釉浆固含量2%,并略微缩短浸渍时间。这种策略避免了因环境变化导致的批量事故。
此外,批次追踪还支持长期趋势分析,帮助识别设备老化或材料批次差异带来的隐性影响。通过对过去一年内同一型号产品的锥度数据进行回归分析,发现随着压机使用时间的增加,模具磨损导致锥度偏差呈现缓慢上升趋势。基于这一趋势,企业建立了模具维护预警机制,在锥度偏差接近公差上限前及时更换或修复模具,从而保持了产品的一致性。这种基于数据驱动的预防性维护,减少了非计划停机时间,提升了整体生产效率。通过将批次数据转化为工艺优化指令,陶瓷生产从经验驱动转向了数据驱动,显著提升了良品率的稳定性。