
材质选择:碳钢与合金钢的硬度与韧性博弈
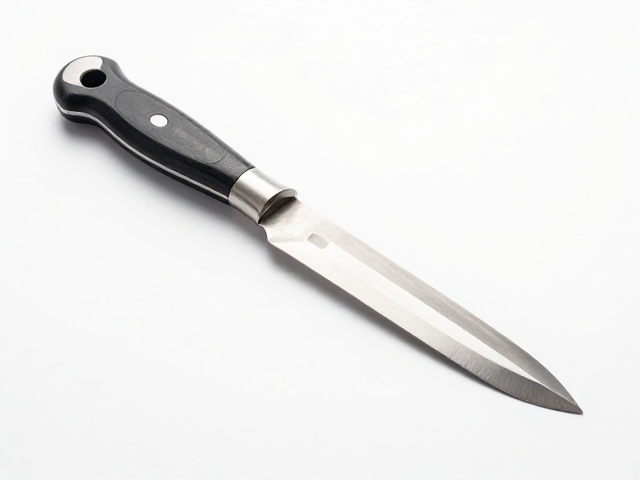
平口雕刻刀的刀体材质直接决定了工具的耐用度与打磨修复的难易程度,市面上常见的主要有高碳钢与合金钢两类。高碳钢如T10或SKS系列,其显著优势在于能够被打磨出极其锋利的刃口,且在后续使用变钝后,通过砥石重新研磨即可恢复锋利,适合需要精细修整和极致刃线的工艺场景。然而,高碳钢硬度虽高,相对较为脆硬,若敲击力度过大或受到侧向冲击,存在崩刃的风险,因此在处理较硬或带有杂质的泥料时需格外小心控制力道。
相比之下,合金钢或不锈钢材质的雕刻刀则在韧性与防锈能力上表现更佳。这类钢材通常含有铬、钼等元素,使得刀身不易生锈,且具备更好的抗冲击性,适合初学者或需要频繁进行粗坯修整、压印等需要较大受力操作的环节。虽然合金钢在极致刃口的保持性上略逊于优质高碳钢,但其综合稳定性使得操作手感更加跟手,减少了因刀具突然断裂或崩口造成的安全隐患。选择时应根据日常使用的泥料硬度、操作习惯以及个人对刀具维护的频率偏好进行匹配。
刀头形态:刃口宽度与厚度的工艺适配
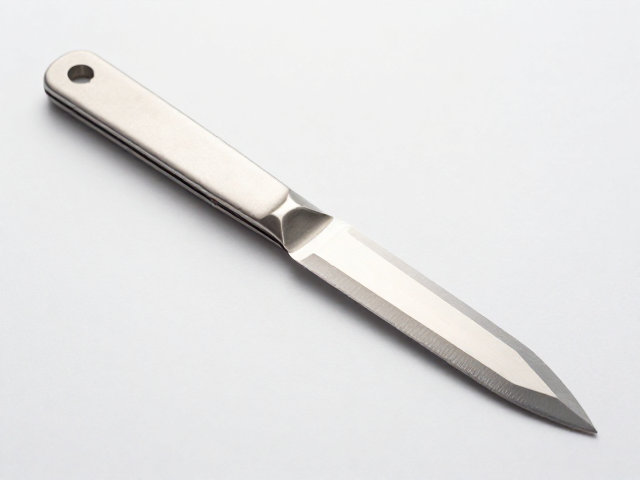
平口雕刻刀的核心在于其刃口的几何形态,其中刃口宽度直接影响着压印装饰的线条表现与修坯时的接触面积。较窄的平口刀(如2mm-5mm规格)拥有极小的接触面,能够轻松切入泥坯深处,适合刻画精细的纹理、线条勾勒以及处理器物内部角落的死角。在制作细密的花纹或进行深度压印时,窄刃刀能提供更高的精准度,但因其受力点集中,操作者需更加专注以控制深度,避免切入过深破坏坯体结构。
较宽的平口刀(如8mm-20mm及以上规格)则更适合大面积的修坯与表面平整处理。宽刃在推刮泥料时接触面积大,能够更有效地去除多余泥料,使坯体表面更加均匀平滑。在进行压印装饰时,宽刃可以一次性覆盖更大的区域,适合制作大块的几何纹样或作为辅助工具清理大面积的泥屑。值得注意的是,刀头的厚度也会影响其刚性,较厚的刀头不易变形,适合硬质泥料的重型修整;而较薄的刀头则更为跟手,适合软性泥料的细腻修饰,两者需根据泥料的干湿程度和具体工艺需求灵活切换。
握持方式:发力技巧与操控稳定性
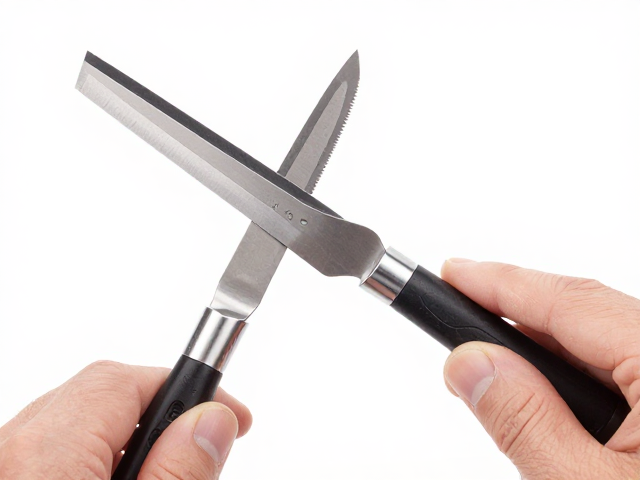
正确的握持方式是发挥平口雕刻刀性能的基础,不同的操作场景需要配合不同的握持姿势以确保线条的流畅与力度控制的精准。在进行精细压印或线条刻画时,推荐采用类似握笔的姿势,拇指、食指和中指轻轻捏住刀柄前端靠近刀颈处,其余手指自然环绕提供支撑。这种握法能最大程度地感知刀刃与泥料的接触反馈,通过手指的微调控制下压深度和行进速度,适合表现细腻、连贯的艺术线条。
而在进行大面积修坯或需要较大推力去除泥料时,则应采用全掌握持或双手配合的方式。一手握住刀柄,另一手可轻扶刀背或刀颈处以稳定方向,利用手臂而非单纯手指的力量进行推刮。这种发力方式能够提供更均匀、持续的压力,避免因手指疲劳导致力度不均,使坯体表面处理更加平整一致。无论采用何种握姿,关键在于保持手腕放松,利用身体的自然重心移动来带动刀具,而非僵硬地用力扭动手腕,这样能有效减少手部疲劳,提升操作的稳定性与安全性。