
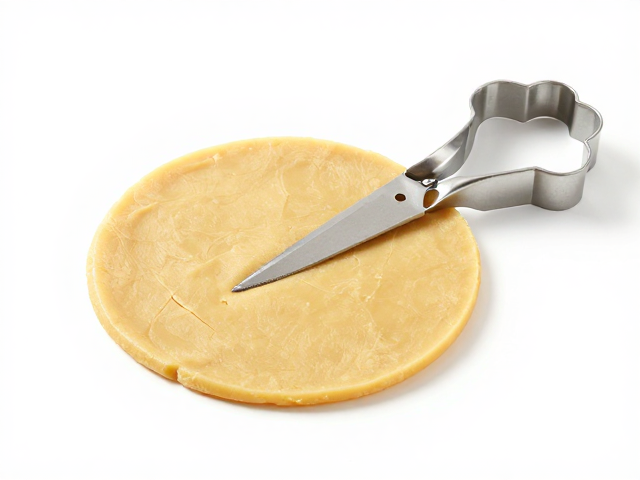
压平擀泥与边缘裁切的协同作业逻辑
在陶艺制作或面塑工艺中,压平擀泥工具与边缘裁切刀的组合使用,是构建规整坯体形态的基础步骤。压平擀泥工具的作用在于通过均匀施加垂直压力,消除泥料内部的空气气泡,并使整体厚度达到预设标准,这一过程直接决定了坯体的致密度和后续烧制或成型时的稳定性。当泥料被擀压至理想厚度后,边缘裁切刀随即介入,用于修整不规则的侧面或切割出精确的几何轮廓。这种从整体压实到局部精修的手序衔接,能够最大程度减少因受力不均导致的变形风险,确保坯体在脱离工作台时保持形态完整。
实际操作中,压平擀泥工具的运动轨迹需严格遵循直线或平滑弧线,避免在泥料表面留下深浅不一的压痕,这些压痕在干燥过程中极易成为应力集中点,进而引发开裂。边缘裁切刀的使用则要求刀具与泥料表面保持垂直,切割动作应果断且连贯,以减少对泥料边缘的挤压和毛糙感。若切割过程中出现拉扯或粘连,通常意味着刀具不够锋利或泥料湿度控制不当,这会直接影响坯体的精细度。因此,工具间的配合不仅是动作的叠加,更是对泥料物理状态精准把控的过程,任何一环的失误都可能导致坯体在后续处理中出现结构性缺陷。
模具环境控制与防粘裂机制
模具内部的微环境对坯体的最终质量起着决定性作用,通风与干燥是维持泥料稳定性的核心要素。高湿度环境会导致泥料表面水分蒸发缓慢,内部水分向外迁移受阻,从而形成内外收缩率不一致的应力差,这是导致坯体开裂的主要诱因。同时,潮湿的环境容易使泥料与模具内壁产生粘连,在脱模时因摩擦力过大而撕裂坯体表面。保持模具区域的空气流通,能够加速表面水分蒸发,促进坯体均匀收缩,而干燥的环境则有助于降低泥料粘性,防止脱模时的粘连现象,确保坯体能够顺利、完整地从模具中分离。
针对防粘裂的具体措施,除了控制环境湿度,还需在模具表面设置隔离层或定期清洁模具内壁,以维持其表面的粗糙度适中,避免过度光滑导致的粘附或过度粗糙导致的表面损伤。在泥料填入模具前,可轻微抖动模具以排出多余空气,并在填入后轻轻敲击模具侧壁,辅助泥料填充角落并排出气泡。在干燥初期,应避免将坯体暴露在强光直射或强风直吹下,以防表面硬化过快而内部尚未干燥,这种差异收缩极易引发龟裂。通过精细调节通风口大小和环境温度,可以构建一个稳定且均匀的干燥梯度,从而有效抑制裂纹的产生。
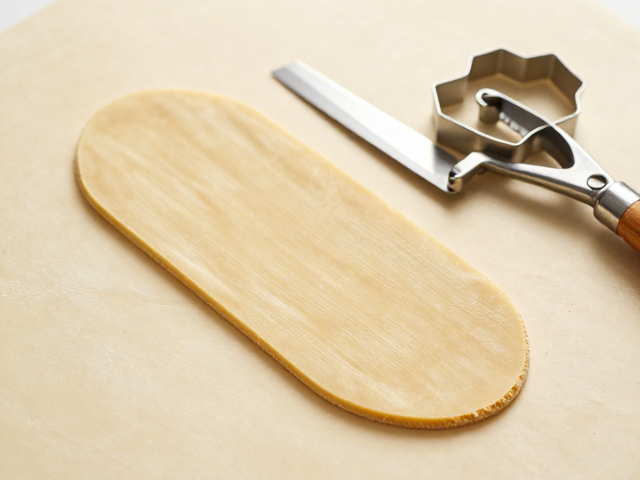
工艺细节对成品稳定性的影响
压平擀泥工具的材质选择与边缘处理直接影响泥料的接触面状态。金属或硬质塑料材质的擀泥工具通常表面光滑,利于快速擀平,但需特别注意工具边缘的圆角处理,尖锐的边角容易在泥料边缘造成压痕或切口,这些微观缺陷在干燥过程中会逐渐扩大。边缘裁切刀的刀刃角度需根据泥料的软硬程度进行调整,较硬的泥料需要更锋利的刀刃以减少切割阻力,而较软的泥料则需使用钝角刀刃以避免切入过深导致变形。工具的清洁与维护也是关键,残留的干泥块会改变工具的受力面积,导致擀压不均或切割不准,因此每次使用前后彻底清洁工具,是保证工艺一致性的必要环节。
坯体在模具中静置的时间管理同样至关重要,过短的静置时间可能导致泥料未充分贴合模具内壁,留下空隙,而过长的静置时间则可能因水分过度流失导致坯体过干,增加脱模时的脆性风险。在实际操作中,可通过观察坯体表面色泽变化及触感判断脱模时机,当表面呈现哑光且触感微凉但不粘手时,通常为最佳脱模点。脱模时应采用轻柔的推力或震动方式,避免使用蛮力撬动,以防坯体因受力不均而崩角或开裂。此外,脱模后的坯体应立即转移至通风干燥处继续阴干,避免堆积导致底部潮湿,确保每一部分都能均匀接受空气流通,从而维持整体结构的稳定性。