
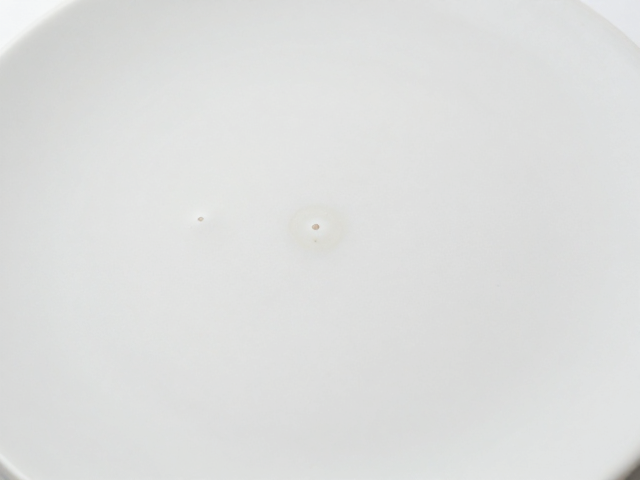
釉面针孔缺陷的成因分析与微观控制
釉面针孔的产生通常源于坯釉结合过程中的气体逸出受阻或釉料配方中挥发性组分的不稳定。在烧成阶段,若升温曲线中的分解阶段温度过高或保温时间过长,坯体内的碳酸盐、硫酸盐或有机杂质剧烈分解产生的大量气体无法及时排出,便会冲破尚未完全玻化的釉层,冷却后形成空洞。此外,釉料中碳酸锂、碳酸钾等助熔剂含量过高,会在低温阶段迅速释放二氧化碳,若釉面熔融粘度不足,气泡难以破裂排出,极易形成密集的针孔缺陷。
解决这一问题需从坯体密度与釉料匹配度入手。提高坯体烧成密度,减少坯体内部的微气孔,能有效降低气体来源。在釉料制备环节,通过调整二氧化硅与氧化铝的比例,适当提高釉料在中温段的粘度,有助于延缓气泡破裂,使其在釉面熔融初期平稳排出。同时,控制釉浆的细度,确保颗粒分布均匀,避免局部过厚导致的气体积聚,是减少针孔的关键物理手段。
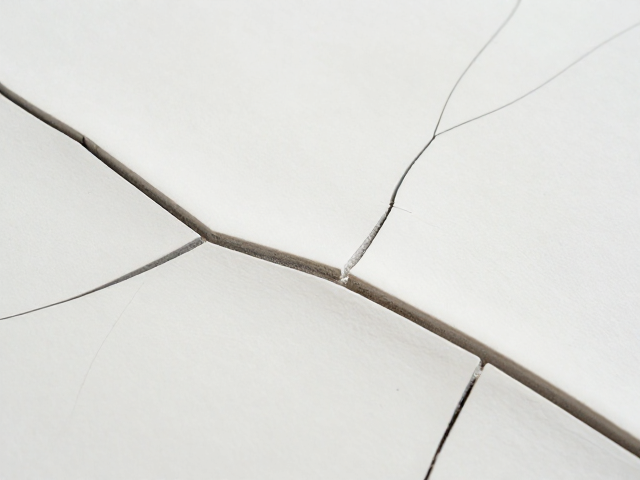
坯体贯穿裂纹的热应力调控与结构优化
坯体贯穿裂纹多由烧成过程中温度梯度过大或冷却速率不当引起。当坯体各部位受热不均,或冷却时表面与内部收缩速率不一致,会在材料内部产生巨大的热应力。当该应力超过坯体在高温下的机械强度时,裂纹随即产生并贯穿整个坯体。此外,坯体配方中石英含量过高,在573℃发生晶型转变时体积急剧膨胀,若升温或降温曲线未设置合理的保温平台以释放相变应力,极易引发结构性开裂。
优化热工制度是抑制贯穿裂纹的核心。在烧成曲线中,需在石英逆变温度区间设置适当的保温段,使晶型转变平稳进行,消除相变应力。同时,采用分段升温策略,特别是在脱水分解阶段和石英逆变阶段,需降低升温速率,确保坯体内部温度均匀。对于厚壁或大型制品,还需考虑模具材质及坯体厚薄差异,通过调整装窑方式,减少局部过热或过冷现象,从源头上降低热应力集中。
接缝拼接强度的材料界面改性策略
接缝拼接强度不足往往源于釉面与坯体之间的界面结合力弱,以及拼接处微观结构的不连续。传统拼接中,若釉面过于光滑或存在釉泪、缩釉现象,会导致拼接介质无法形成有效的机械咬合。此外,坯体表面残留的脱模剂、油污或灰尘,会在界面处形成隔离层,严重削弱粘接效果。因此,提升界面结合力需从表面处理与介质选择两方面协同进行。
采用物理打磨与化学清洗相结合的方法预处理接缝区域,去除表面疏松层及污染物,增加表面粗糙度,可显著提升机械嵌合力。在介质选择上,应使用与坯体热膨胀系数相近、且具备良好渗透性的专用粘接剂或釉浆。通过控制粘接剂的固含量与流动性,使其能渗入坯体微孔,形成类似“釉钉”的锚固结构。烧结过程中,确保接缝处温度略高于周边,促进界面物质的互扩散,形成致密连续的过渡区,从而大幅提升拼接后的整体强度。
工艺参数标准化与过程监测体系
建立严密的工艺参数标准体系是保证产品质量一致性的基础。从原料粉碎细度、球磨时间、釉浆比重到烧成曲线的每一段升温速率,均需设定明确的公差范围。例如,釉浆比重通常控制在1.40-1.45 g/cm³之间,过稀易流釉,过稠则易产生针孔。烧成曲线中的关键节点温度偏差应控制在±5℃以内,以确保热反应的稳定性。
引入在线监测与数据回溯机制,可实时监控生产过程中的异常波动。通过热电偶数据记录烧成过程中的实际温度曲线,对比设定曲线,及时发现升温过快或保温不足等问题。同时,对每批次原料进行化学成分抽检,确保氧化铁、二氧化钛等杂质含量符合标准,避免因原料波动导致的釉面缺陷。通过数据化的过程管理,将经验判断转化为可量化的控制指标,有效降低针孔与裂纹的发生概率,提升接缝拼接的可靠性。