
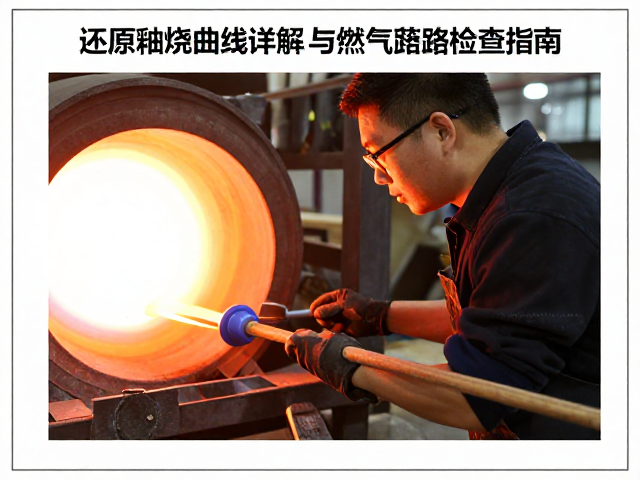
还原釉烧制过程中的热工曲线解析
还原气氛的营造并非在升温初期就能确立,而是随着坯釉体内碳酸盐分解及有机物燃烧结束,逐渐进入氧化与还原交替的关键期。在1000℃至1200℃这一区间,碳酸盐分解产生的二氧化碳与坯体内残留的碳素反应,形成一氧化碳,这是建立初步还原环境的物理基础。此时,火焰中的氧含量需精确控制,通常要求烟气中氧浓度低于2%,以确保氧化亚铁(FeO)取代二氧化铁(Fe2O3)中的部分铁离子,从而为后续釉面呈现青色或绿色奠定化学基础。
随着温度向1250℃至1300℃的核心烧结区推进,还原气氛的稳定性直接决定了釉面的最终呈色效果。在此阶段,窑炉内的气体成分需维持稳定的还原状态,一氧化碳比例需维持在特定区间,以促使釉料中的金属氧化物发生价态变化。若还原过强,釉面可能出现黑心或针孔;若还原不足,则釉色发黄或发灰,失去应有的玉质感。因此,烧制曲线的每一个温度节点都对应着重特定的物相转化过程,需通过严密的升温速率控制来平衡坯体的致密化与釉层的熔融状态。
烧结成熟阶段的热工参数控制策略
烧结成熟度是决定瓷器物理性能与外观质量的核心环节,通常发生在1250℃至1350℃之间。在这一温度域内,莫来石晶体大量生成并交织,釉层完全熔融并流平。控制策略的核心在于保温时间的设定与升温斜率的微调。对于高白泥或高铝质坯体,适当的延长高温保温时间有助于排除残余气孔,提高坯体的致密度和机械强度。实际操作中,需观察锥体软化情况或借助红外测温仪实时监测窑内温度分布,确保各温区温差控制在±5℃以内,避免局部过烧或生烧现象。
温度曲线的平稳过渡同样至关重要。在接近最高烧成温度时,升温速率应适当放缓,使坯釉界面处的应力得以释放,减少因热震导致的开裂或变形。同时,需密切关注窑内气氛的波动,特别是在高温段,燃烧产物的分布不均可能导致釉面出现色差或釉病。通过调整助燃空气与燃料的比例,维持窑内微正压或微负压状态,有助于稳定燃烧过程,确保釉面光泽度均匀。此外,冷却阶段的速率控制也不容忽视,快速冷却可保留高温下的矿物结构,而缓慢冷却则有助于晶体生长,二者需根据釉料配方特性进行针对性调整。
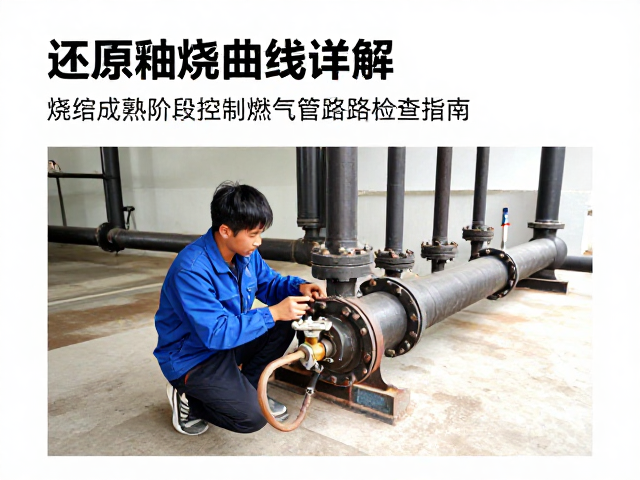
燃气管路系统的日常巡检与维护要点
燃气管路的安全运行是烧制过程稳定性的先决条件,任何微小的泄漏或堵塞都可能引发严重的安全事故或烧制中断。日常巡检需重点检查法兰连接处、阀门密封面及软管接头,使用专用检漏仪定期检测是否存在燃气泄漏。管道表面应保持清洁无锈蚀,支撑架牢固无松动,确保管路在热胀冷缩过程中不发生位移或断裂。对于长周期运行的窑炉,需定期清理管道内的积水和杂质,防止因水堵或杂质堆积导致燃气压力不稳,影响燃烧效率。
压力表与安全阀的校验是管路维护中的另一项核心工作。压力表指针应清晰无卡滞,读数与实际压力相符,需定期送检以确保其准确性。安全阀设定值必须符合设备设计规范,严禁私自调整或屏蔽安全装置。在点火前,需对燃气压力进行预检,确保供气压力处于最佳燃烧区间,过高可能导致脱火或回火,过低则造成燃烧不充分。此外,还需检查紧急切断阀的功能是否正常,确保在检测到异常工况时能迅速切断气源,保障窑炉及周边环境的安全。
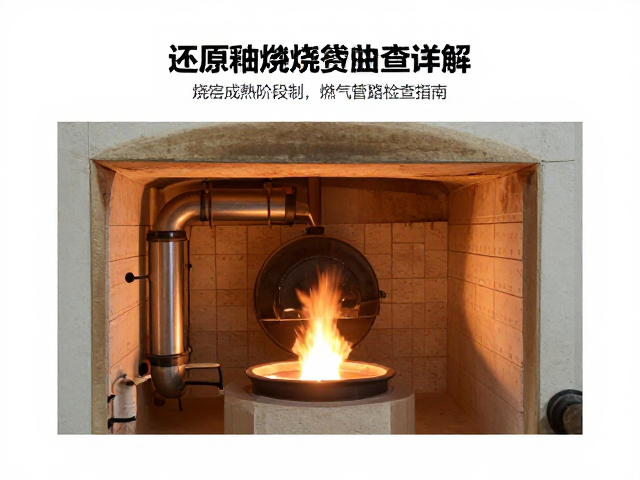
燃烧系统与窑内气氛的协同调控
燃烧器的选型与安装位置直接影响窑炉内的温度均匀性与气氛分布。不同类型的燃烧器适用于不同的烧制阶段,预混式燃烧器能提供稳定的高温火焰,适用于升温阶段;而扩散式燃烧器则有助于形成局部的还原气氛,适用于高温烧结段。安装时需确保燃烧器角度合理,火焰不得直接冲刷窑壁或窑车,以免导致局部过热或耐火材料损坏。同时,需定期检查燃烧器的喷嘴是否堵塞或磨损,确保燃气与空气混合均匀,避免产生黑烟或不完全燃烧产物。
窑内气氛的调控不仅依赖于燃烧系统,还需结合窑炉的密封性能与排烟系统共同作用。窑炉的密封性决定了外界空气是否渗入,进而影响还原气氛的稳定性。需定期检查窑门、观察孔及推拉板的密封条,确保其完好无损。排烟系统的风门开度需根据烧制阶段进行精准调节,排烟量过大会导致热量流失,过小则可能导致窑内正压过高,火焰喷出伤人或影响气氛稳定。通过优化燃烧与排烟的协同作用,可实现窑内气氛的精细化控制,提升成品率与产品质量。