
高温釉烧曲线失控的常见诱因
釉面开裂往往发生在升温至1000℃以上的关键阶段,此时坯体与釉层的物理化学变化剧烈,热应力分布不均极易导致结构破坏。许多窑户在设定升温曲线时,忽略了保温段的时长与温度斜率,导致坯体内部水分或有机质未能充分排出,残余应力在釉层熔融前无法释放。当温度急剧上升超过临界点,釉料表面迅速玻璃化形成硬壳,而内部气体或水分膨胀产生的压力无法突破釉层,最终表现为釉裂或惊釉。这种因升温速率过快或保温不足引发的结构性缺陷,是高温窑烧中最为普遍且难以通过后期打磨修复的质量问题。
测温锥作为传统且直观的控温工具,其软化变形过程能直观反映窑内实际受热状态,而非单纯依赖热电偶测得的空气温度。若测温锥放置位置不当或数量不足,无法覆盖窑炉不同温区的差异,会导致局部过热或欠烧。特别是在大型窑炉中,上下温差或前后温差可能超过20℃,仅凭单一温度传感器设定的固定曲线,难以应对实际热场的波动。一旦实际受热状态偏离预设曲线,釉料中的矿物成分未能按预期反应,粘度变化失控,便会直接引发釉面开裂、流釉或针孔等缺陷。
测温锥在控温系统中的核心作用
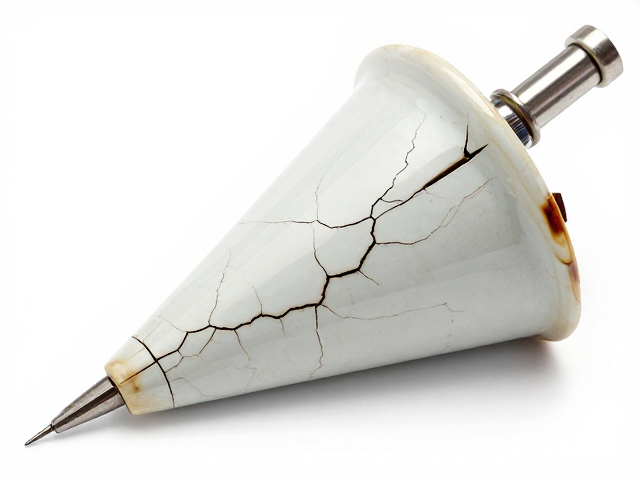
测温锥通过其材质的软化点特性,为窑烧过程提供了一把物理标尺。不同编号的测温锥对应特定的软化温度,例如编号04锥通常在1200℃左右开始弯曲,而编号1锥则在1250℃左右达到规定变形程度。在实际操作中,将不同编号的测温锥分组放置在窑炉的关键部位,可以实时监测釉料熔融的状态。当锥形体弯曲至规定角度时,表明该区域的热工制度已达到预期效果。这种基于材料物理变化的监测方式,能有效弥补电子测温设备在反应滞后或局部热场异常时的盲区,确保釉烧过程的稳定性。
然而,测温锥的使用并非简单地将锥体放入窑内即可,其摆放角度、光照条件以及窑内气氛会显著影响其变形行为。光线直射会加速锥体软化,而窑内还原气氛或氧化气氛也会改变锥体材质的反应速率。因此,建立标准化的测温锥观测流程至关重要。操作人员需统一观测视角,确保在锥体变形达到标准刻度时立即记录数据,并据此微调后续升温曲线。通过长期积累不同釉料配方下的锥体变形数据,可以逐步构建出土窑或电窑的热工模型,从而实现对高温釉烧过程的精准把控,从源头规避因温度失控导致的开裂风险。
规避开裂风险的实操策略
针对高温釉烧曲线失控的问题,优化升温程序是核心解决路径。在1000℃至1200℃区间,建议设置阶梯式升温或延长保温时间,使坯体中的石英晶型转变及釉料初步熔融过程更加平稳。对于厚胎或高铅釉料,需特别注意其导热系数差异,适当降低升温速率,避免内外温差过大产生应力集中。同时,引入多段保温策略,在釉料主要成分熔融的温度点设置短暂停留,有助于气泡排出和釉面流平,减少因釉层内部应力未释放而导致的开裂现象。
结合现代窑炉设备,可将测温锥数据与自动控制系统联动,实现动态调整。通过定期校准热电偶,并结合实测锥体变形情况修正PID参数,使实际温度曲线更贴近理想状态。此外,定期清理窑具和窑板,确保热传导均匀,避免因窑具积釉或变形导致局部热阻增加,进而引发局部过热开裂。建立详细的烧成记录档案,包括每次烧成的锥体状态、升温曲线、冷却速率等数据,通过大数据分析找出最佳工艺窗口,逐步形成适合特定釉料和窑炉结构的标准化烧成制度,从而稳定产品质量,减少开裂缺陷的发生。