
气窑火力分布与烧嘴工况关联分析
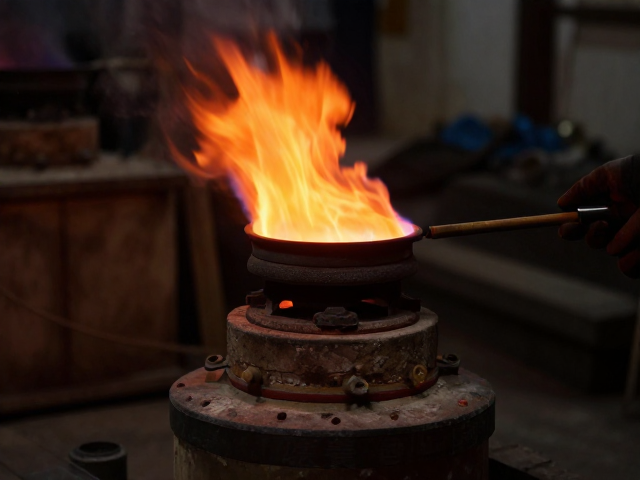
气窑的热工制度核心在于燃料与空气的混合效率,烧嘴作为热能转换的关键部件,其工作状态直接决定了窑内温度场的均匀性。在实际生产环境中,许多操作人员往往忽视了助燃空气与煤气比例对火焰形态的影响,导致出现脱火、回火或黄焰现象。正常的燃烧过程要求火焰短促、明亮且无杂色,若观察到火焰发红或拉长,通常意味着空燃比失调,这不仅降低热效率,还会因不完全燃烧产生一氧化碳等有害气体,进而影响陶瓷制品的釉面质量。
针对不同类型的烧嘴结构,如旋流式或直筒式,调节策略存在显著差异。旋流式烧嘴通过引入旋流空气增强混合,适合需要快速升温的升温阶段;而直筒式烧嘴火焰稳定,更适合恒温保温阶段。维护过程中,需定期清理烧嘴喷口的积碳和杂质,确保气流通道畅通。若喷口堵塞,局部气流速度降低,会导致燃烧不充分,形成局部低温区,这种温度不均会直接导致窑柱不同层位的产品出现生烧或过烧现象,因此保持烧嘴喷口清洁是维持火力稳定的基础前提。
窑柱分层支撑结构与热工稳定性
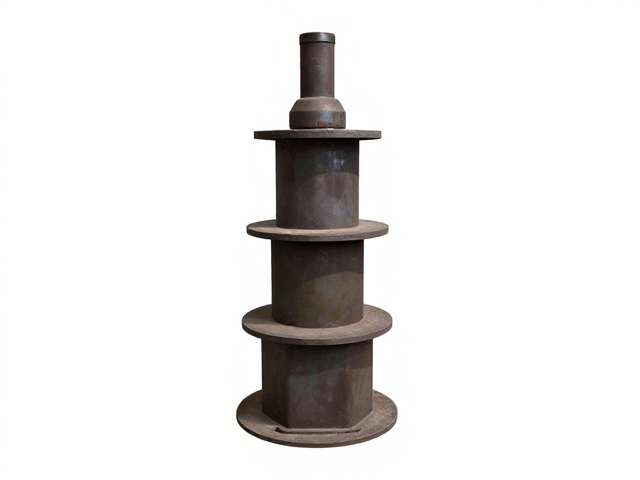
窑柱在气窑中承担着支撑匣钵和重物的重任,其结构设计需兼顾承重能力与气流流通性。传统的整层码放方式容易阻碍烟气流动,造成上下层温差过大。采用分层支撑结构,即在每层匣钵底部设置支撑钉或专用支架,能够增加匣钵底部的悬空高度,使高温烟气能更均匀地穿透每一层制品。这种物理结构的优化,使得窑内热交换更加充分,有效减少了因气流短路导致的局部过热或冷却不均问题。
支撑点的分布密度需根据匣钵的重量和尺寸进行计算,过密的支撑点会增加耐火材料的热阻,导致底部升温缓慢;过疏则可能导致匣钵受力不均而倾斜或倒塌。在实际操作中,通常采用梅花形或网格形分布支撑点,确保每个支撑点受力均匀。此外,支撑钉的材质需具备良好的耐高温性能和抗热震性,避免因长期高温氧化导致强度下降。定期检查支撑钉的磨损情况,及时更换变形或断裂的部件,是维持窑柱结构稳定、防止生产事故的重要措施。
烧嘴日常维护与故障排查
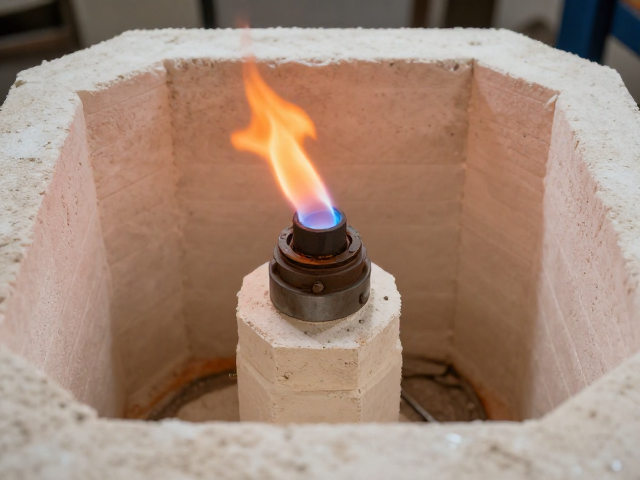
烧嘴的维护工作应形成标准化流程,重点在于点火前的检查和运行中的监测。点火前需检查气管接口是否漏气,点火针位置是否正确,以及火花塞是否产生稳定火花。运行中需定期观察火焰颜色和长度,若发现火焰跳动或发出异常声响,应立即检查供气管路压力是否波动。对于自动控制的烧嘴系统,还需定期校准燃气比例阀和空气调节阀,确保执行机构动作灵敏,无卡滞现象。
当烧嘴出现点火失败或熄火故障时,应优先排查燃气压力和空气供应是否达到最低点火要求。若压力正常,需检查点火电极积碳或老化情况,清理或更换电极是常见的修复手段。对于烧嘴头部过热发红的情况,通常是因为散热不良或空燃比过高导致燃烧区前移。此时需调整空气开度,增加冷却风量,或检查烧嘴耐火材料是否破损脱落。建立详细的烧嘴维护记录,记录每次调节参数和更换部件的时间,有助于快速定位故障根源,延长烧嘴使用寿命。
火力调节策略与温度曲线控制
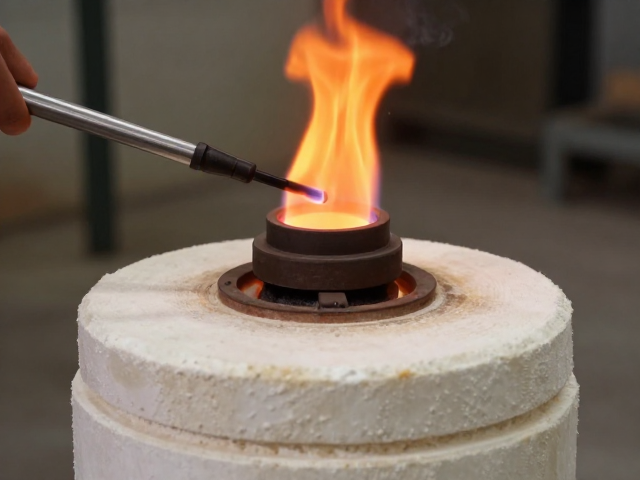
气窑的升温曲线需根据陶瓷坯体的物理化学变化特点进行精确控制。在低温阶段(室温至300℃),主要任务是排除坯体中的结晶水和有机质,此时火力应平缓,避免升温过快导致坯体开裂。进入中温阶段(300-900℃),坯体开始发生分解和氧化反应,需适当加大火力,但需保持窑内气氛稳定。高温阶段(900℃以上)则需根据釉料熔融特性,精确控制最高温度和保温时间,确保釉面完全玻化且无缺陷。
火力调节并非简单的增减阀门开度,而是需要结合窑顶热电偶和窑壁热电偶的数据进行综合判断。若窑顶温度高于窑壁温度,说明热量集中在顶部,需适当降低上部烧嘴功率或增加下部火力;若窑尾温度过低,则需检查排烟系统阻力,清理烟道积灰,确保烟气顺畅排出。在实际操作中,可采用分段升温、分段保温的策略,通过多次微调烧嘴开度,使窑内温度波动控制在±5℃以内。这种精细化的控制方法,能有效提升产品的一致性,减少次品率。