
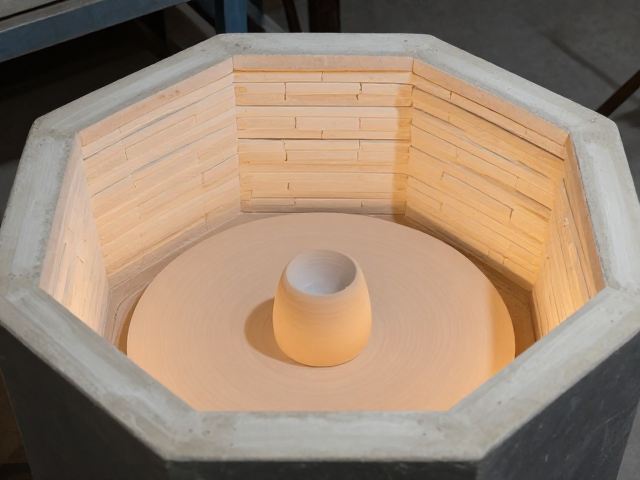
升温策略与窑炉热工控制
苏打烧窑的核心在于碳酸氢钠在高温下分解产生碳酸钠蒸汽,这一过程对升温曲线有着严苛的要求。在入窑初期,必须确保坯体中的结晶水及有机杂质在低温段充分排出,避免温度骤升导致坯体开裂或苏打粉末过早挥发。通常建议将升温速率控制在每小时80至100摄氏度之间,直至达到300摄氏度左右的排胶阶段,此时窑内气氛需保持稳定,防止因缺氧或富氧导致的燃烧不均。
进入中高温阶段后,升温速率可适当加快,但需密切监控窑顶与窑底的温差。当温度升至900摄氏度以上,碳酸氢钠开始显著分解,此时需保持燃烧室的燃料供给平稳,避免火焰直冲坯体堆码区域。快速升温并非一味追求速度,而是通过优化燃烧器角度和助燃空气比例,使窑内温度场均匀分布,从而缩短整体烧成周期,同时为苏打蒸汽与坯体表面的反应创造稳定的热力学环境。
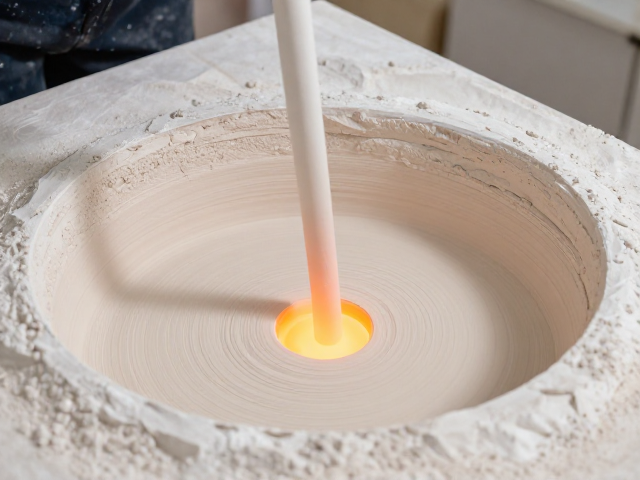
苏打施加与反应机理
苏打粉末的施加时机直接决定了最终釉面的质感与颜色表现。工业实践中,通常在窑内温度达到1000至1150摄氏度区间时进行喷洒,这一阶段坯体表面已具备足够的活性,能与苏打蒸汽发生充分的化学反应。喷洒频率和用量需根据窑炉容量和坯体密度精确计算,一般每平方米坯体表面积消耗的苏打粉量控制在200至300克之间,以确保反应层厚度均匀,避免出现局部过烧或反应不足导致的色差。
反应过程中,苏打中的钠离子与坯体中的二氧化硅结合形成低熔点的硅酸钠玻璃相,这一过程会显著降低坯体表面的熔点,促使釉面自然流平并形成独特的哑光或丝绒质感。若升温过快导致苏打提前分解,蒸汽浓度不足,则釉面可能呈现粗糙、颗粒感强的缺陷;反之,若温度过高且停留时间过长,釉层过薄甚至露出土胎,影响美观与物理性能。因此,精准匹配升温曲线与喷洒节点是工艺成功的关键。
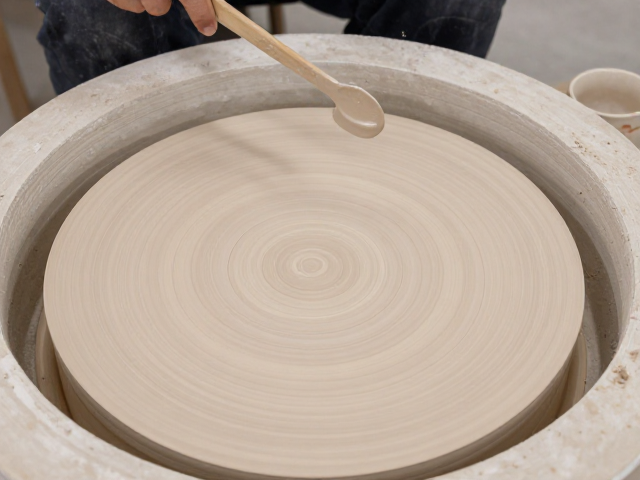
底部清理与窑具维护
烧成结束后,窑具底部的苏打残留物是一项繁重的清理工作。由于高温下苏打会与窑具表面的氧化铝或碳化硅发生反应,形成坚硬的硅酸钠结块,常规的水洗或机械刮除难以彻底清除。实际生产中,常采用热态敲击结合酸洗的方法,即在窑具冷却至200摄氏度左右时,使用专用工具敲击松动结块,随后喷洒稀释的盐酸或专用除垢剂,利用酸碱中和反应溶解残留物,用清水冲洗干净。
为减少底部清理的难度,窑具设计需考虑苏打蒸汽的流动路径。部分现代化窑炉采用架空式窑具或增加底部通风孔,减少苏打粉末直接沉降在窑具接触面。此外,定期更换或翻新窑具表面涂层,如使用高纯度氧化铝涂层,可有效降低苏打与窑具的粘附力。清理过程中需特别注意保护窑具边缘及支撑点,避免因强力敲击导致结构性损伤,延长窑具使用寿命,降低长期运营成本。