
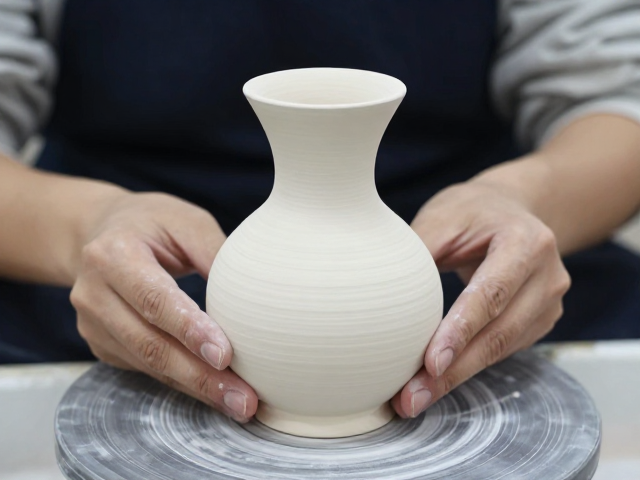
异形器皿成型技巧
异形器皿的成型核心在于对泥料可塑性与重力平衡的精准计算,不同于规整器型可以直接套用旋坯或模具成型,异形结构往往需要采用分段制作后拼接的手法。在制作过程中,泥片的厚度需保持均匀,通常建议控制在3至5毫米之间,过薄容易导致干燥开裂,过厚则会在烧制时因受热不均引发炸裂。拼接处的处理尤为关键,需使用泥浆作为粘合剂,并用刮刀仔细修整接缝,确保内外壁平滑过渡,避免形成应力集中的死角。
支撑结构的稳定性决定了异形器皿在成型阶段的成败,对于悬空或大开口的设计,内部通常需要搭建临时支撑架或使用特制的内模。在软性阶段,工匠会使用木质或橡胶工具对器壁进行缓慢而持续的按压与修正,以消除因重力导致的变形。每一次微小的形态调整都需要等待泥料达到适当的皮革硬度,这一阶段泥料既保留了足够的可塑性,又具备初步的强度,是塑造复杂曲面和锐利边缘的最佳时机。
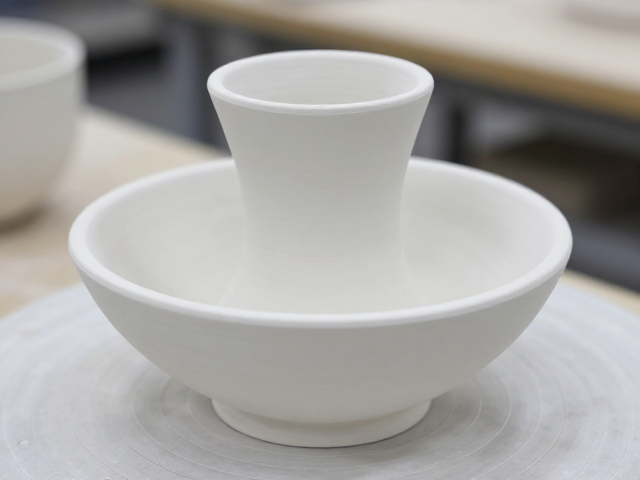
控制器壁厚度
器壁厚度的控制直接关系到成品的热应力分布与最终强度,异形器皿因形状不规则,其厚度变化比规整器型更为敏感。在实际操作中,需使用厚度规或专用探针定期测量不同部位的泥层厚度,理想状态下,主体部位与连接部位的厚度差应控制在1毫米以内。对于细长或延伸的部件,需适当增加根部厚度以提供足够的支撑力,同时通过内挖的方式减轻整体重量,防止因重心不稳导致坍塌。
干燥过程中的水分蒸发速率会显著影响器壁的均匀性,若厚度不均,薄处干燥过快容易产生裂纹,厚处则可能因内部水分无法排出而导致烧制时起泡。因此,在成型后需将器皿置于湿度相对稳定的环境中自然阴干,避免阳光直射或强风直吹。对于大型或结构复杂的异形器皿,可采用分段阴干的方式,定期翻转器皿以平衡各部位的干燥进度,确保整体含水率一致,为后续施釉打下坚实基础。
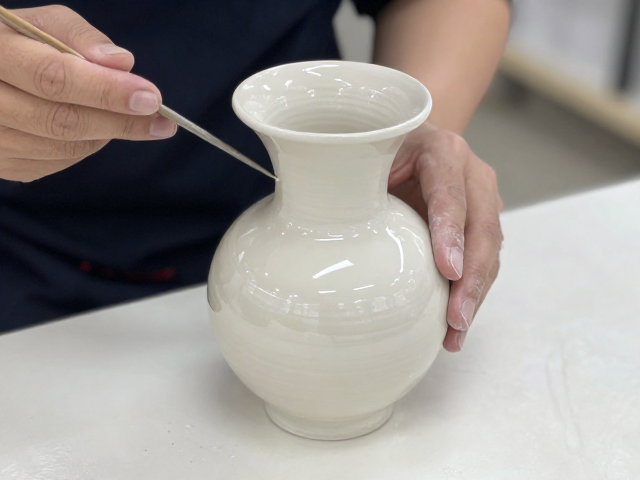
学习施釉烧制全流程
施釉前的坯体清洁与釉料调配是决定成品质感的关键环节,异形器皿的复杂结构容易在角落处积聚釉浆,导致局部过厚或流淌不均。施釉前需仔细检查坯体表面,确保无灰尘、油污或细微裂纹,可采用喷釉或浸釉的方式,对于难以触及的内壁或复杂曲面,可使用长柄刷子或滴管进行精准补釉。釉料的比重通常控制在1.45至1.50之间,具体数值需根据釉料配方和施釉方式进行调整,过稀易流釉,过稠则覆盖不均。
烧制过程需严格遵循升温曲线,异形器皿因壁厚不均,升温速率需比常规器型更为平缓。在100摄氏度至300摄氏度区间内,需设置较长的保温阶段,以彻底排除坯体内的物理水和结晶水,防止水汽急剧膨胀导致坯体开裂。进入高温区间后,需观察火眼或借助电子温控系统,确保窑内温度均匀分布,避免局部过热导致釉面起泡或变形。冷却阶段同样重要,缓慢降温有助于释放坯体内部应力,防止因热胀冷缩不均导致釉面开裂或坯体崩解,最终获得形态稳定、釉色均匀的异形器皿。