
龙泉青瓷产区壶瓶成型工艺的核心解析
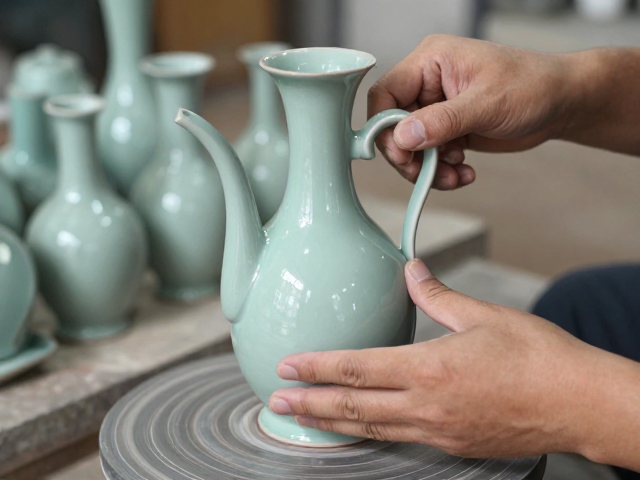
龙泉青瓷的成型环节严格遵循传统手工技艺,主要采用拉坯与印坯两种核心方式应对不同器型的需求。对于壶类器物,因其结构涉及壶身、流、把、盖等多个部件,成型过程更为繁复。匠人通常先通过拉坯技术制作壶身主体,这一过程极度依赖手感与转速的微妙平衡,泥料在离心力作用下向四周延展,需反复提拉、收口,确保壁厚均匀且重心稳定。壶嘴与壶把则多采用捏塑或模印后拼接的方式,拼接处需经过严密的修刮与粘泥处理,以消除接痕,保证整体结构的致密性与美观度,随后进行阴干,为后续修坯做准备。
瓶类器物相对器身修长,对坯体的垂直度与对称性要求极高。在拉坯过程中,匠人需双手配合,利用指尖力量控制泥壁厚度,尤其是瓶口与瓶底的收束,需精准控制力度以防变形。对于大型或异形瓶,常采用印坯工艺,即利用预先制作的模具辅助成型。将泥片压入模具,再通过旋转工具修整内壁,这种方法能有效解决大型薄胎器物易塌陷的问题,确保器型规整。成型后的坯体需经过长时间的自然阴干,期间需定期翻转以防因重力或水分蒸发不均导致开裂,干燥至皮革硬度时,方可进入修坯阶段,进行精细的轮廓修正。
施釉技法中的蘸釉与荡釉操作规范
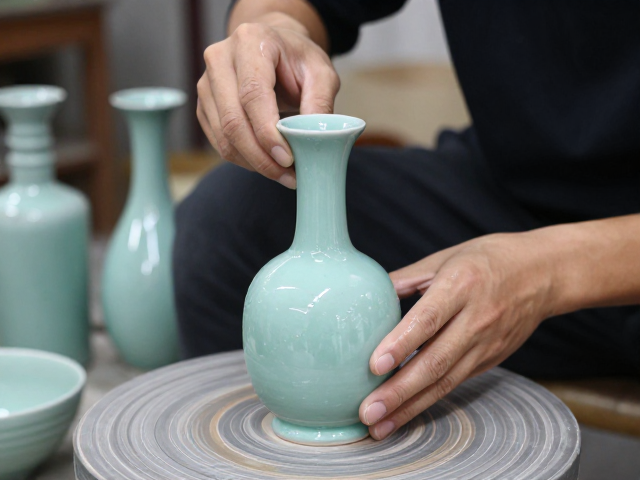
龙泉青瓷的灵魂在于其温润如玉的釉色,施釉技法主要分为蘸釉、荡釉、浇釉等,其中蘸釉与荡釉最为常见。蘸釉适用于体量适中、口部开放的器物,如多数壶类。操作时,匠人手持坯体,垂直浸入釉浆中,深度根据器物高度与釉层厚度要求而定,随后迅速垂直提起,利用釉浆的流动性与重力作用,使釉料均匀附着。这一过程需一气呵成,提釉速度过快会导致釉层过薄,过慢则易造成底部积釉或流淌不均。釉浆的浓度需定期检测,通常控制在适宜粘稠度的状态,以确保釉面平整光洁。
对于瓶类或内部结构复杂的器物,荡釉成为关键步骤。匠人将适量釉浆倒入瓶内,双手握住瓶身,通过旋转、摇晃,使釉浆充分接触内壁各个角落,随后将多余釉浆倒出。这一手法能确保内壁均匀挂釉,避免局部无釉导致的“露胎”现象。对于壶的内壁,若壶口较小不便荡釉,则需借助漏斗或专用工具注入釉浆,再配合摇晃使釉层分布均匀。施釉过程中,环境温湿度会直接影响釉浆的附着力与干燥速度,匠人需根据季节变化调整釉浆配方及操作节奏,确保每一道工序的稳定性。
多次施釉与窑火下的釉面呈现逻辑
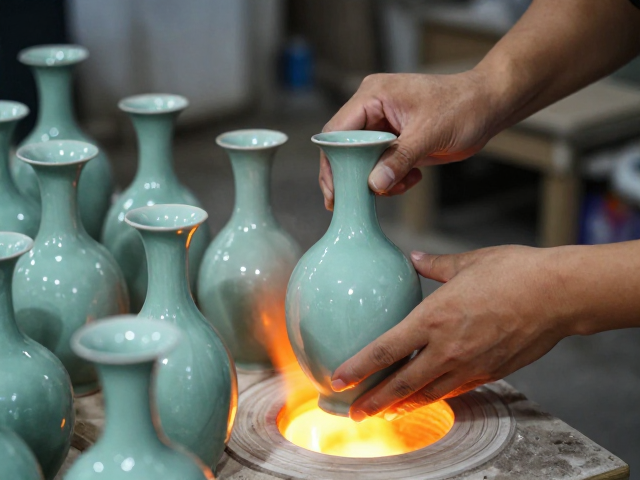
龙泉青瓷追求“千峰翠色”的视觉效果,单次施釉难以达到理想的厚度与质感,因此多次施釉成为标准流程。通常情况下,坯体需经过两次至三次施釉,每次施釉后需经过干燥、打磨等处理。第一次施釉较薄,主要覆盖坯体表面,形成基础釉层;第二次施釉略厚,增加釉面的饱满度;一次施釉则需格外小心,控制釉层厚度,避免在高温下因釉料熔融流动而产生流釉或粘匣。每次施釉的间隔时间需充分,确保前一层釉料完全干燥,否则易导致釉面起泡、剥落或色泽不均。
在入窑烧制前,釉层的状态决定了最终成品的命运。釉料在高温下发生物理与化学变化,熔融成玻璃质层。龙泉青瓷特有的铁元素还原反应,需在高温还原焰中完成,使釉面呈现出青绿、粉青、梅子青等色泽。釉层的厚度与窑内温度分布、气氛控制紧密相关,薄釉易显色浅淡,厚釉则易呈色深沉且具玉质感。匠人需凭借经验判断釉层在窑炉中的变化,通过观察火照与釉面光泽,微调烧成曲线。这种依赖经验与火候控制的工艺,使得每一件龙泉青瓷壶瓶都蕴含着独特的釉色层次与肌理变化,呈现出静谧而深邃的艺术魅力。