
中温烧成曲线的核心区间与热工制度设定
陶瓷中温烧成通常指在1000℃至1250℃温度区间内的烧结过程,这一阶段主要涉及矿物相的转化、液相生成的以及气孔率的降低。在实际生产环境中,升温曲线并非简单的线性上升,而是需要根据坯体成分中的有机物挥发、碳酸盐分解以及石英晶型转变等物理化学反应来精确设定保温点和升温速率。例如,在800℃至900℃区间,由于残留有机物的剧烈氧化和结构水的彻底脱除,坯体内部会产生较大的气体压力,若升温过快极易导致坯体开裂或起泡。因此,许多现代化窑炉在此区间设置了缓慢升温或短时保温程序,以确保坯体结构的稳定性,为后续致密化奠定基础。
热工制度的设定还需结合窑炉类型及燃料特性进行调整。以常见的燃气辊道窑为例,其热传递效率高于传统隧道窑,因此中温段的升温速率可相对较快,但需严格控制窑内气氛的均匀性。在实际操作中,技术人员常依据热电偶反馈的数据,动态调整助燃空气与燃气的比例,以维持微还原或中性气氛,防止坯体中的铁元素过度氧化影响白度或色泽。这种基于实时数据反馈的曲线优化,是确保中温烧成质量一致性的关键,也是配方管理中不可忽视的热工基础。
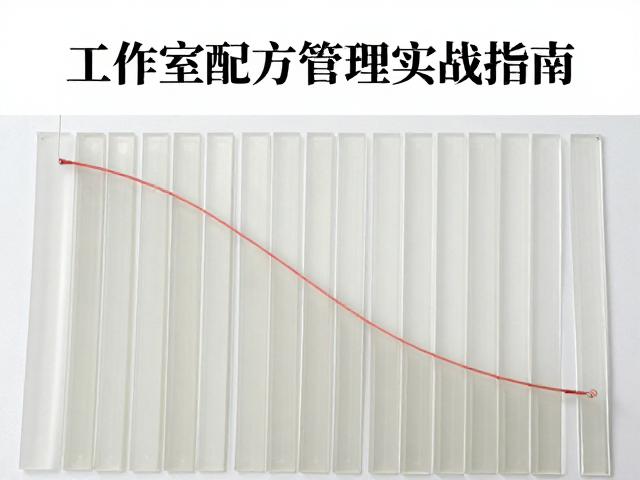
竖向流动试片的制备规范与微观表征
竖向流动试片是评估釉料在高温下熔融流动行为及抗流挂性能的重要工具,其制备过程对尺寸、厚度及表面状态有着严格要求。标准的竖向流动试片通常采用长条形设计,长度多在100mm至150mm之间,宽度约为20mm至30mm,厚度需均匀控制在3mm至5mm范围内,以确保受热均匀和流动轨迹的可测量性。制备时,需将釉料研磨至规定的细度(如325目筛余量小于规定值),并通过注浆或施釉方式形成预定厚度的釉层,随后经过干燥处理以去除水分,避免烧成初期因水汽蒸发导致釉面缺陷。
在微观表征方面,竖向流动试片烧成后需观察釉面的平整度、流平性以及是否存在缩釉、针孔等缺陷。通过测量釉层在垂直方向上的流动长度和边缘形态,可以直观判断釉料的粘度特性及触变性。高粘度釉料在烧成过程中流动受限,试片边缘较为整齐;而低粘度或高温熔融能力强的釉料则可能出现明显的流淌甚至粘连现象。此外,利用扫描电子显微镜观察流动前沿的微观结构,有助于分析釉中晶体生长与液相分布的关系,从而为调整配方中的助熔剂比例提供科学依据,确保成品瓷质在外观与物理性能上的稳定性。
配方管理中的数据追溯与异常排查
配方管理的核心在于建立严密的数据追溯体系,确保每一批原料、每一次配方调整都能对应到具体的生产批次和质量检测结果。在中温烧成过程中,原料的批次差异、水分含量波动以及杂质成分的变化都会直接影响最终产品的性能。因此,实验室需对每批进厂的二氧化硅、氧化铝、长石等主要原料进行严格的化学成分分析和物理指标检测,并将数据录入配方管理系统。当生产中出现釉面发黑、变形或强度不足等问题时技术人员可通过系统快速调取该批次原料的检测数据,结合烧成曲线参数,分析是否存在原料异常或工艺偏差。
异常排查过程中,横向对比不同配方组合的烧成表现是常用手段。通过在同一窑炉、相同烧成曲线下,测试不同比例原料配制的试片,记录其纵向流动长度、吸水率、抗折强度等关键指标,可以识别出色差、流釉或坯釉结合不良的根本原因。例如,若发现某批次产品纵向流动过大,需核查是否因长石中钠钾含量偏高导致液相生成量增加,或检查烧成曲线中高温段升温速率是否过快导致釉层粘度瞬间降低。通过这种严密的逻辑推导和数据支撑,配方管理不再是经验主义的操作,而是基于科学分析的精准调控过程。
工艺参数与配方互动的动态平衡
中温烧成曲线与配方之间存在着严密的互动关系,配方的调整必须与烧成制度的优化同步进行,以实现最佳的生产效果。当配方中引入新的助熔剂或改变基础原料比例时,釉料的熔融温度区间和粘度特性会发生改变,这就要求烧成曲线中的关键温度点(如峰值温度、保温时间)进行相应调整。例如,若配方中增加了硼砂含量以改善釉面光泽,可能会导致釉层在较低温度下过早熔融,此时需适当降低烧成峰值温度或缩短高温段保温时间,以防止产品变形或釉面塌陷。
反之,烧成曲线的微调也会暴露出色料或原料配方的潜在问题。在固定配方下,若发现纵向流动试片的流动长度随烧成温度波动而剧烈变化,说明该配方对热工制度的敏感性较高,生产控制难度较大。此时,可能需要通过调整配方中高岭土或石英的比例,提高坯釉的高温粘度,增强其抗流动能力,从而降低对烧成曲线精确度的依赖。这种配方与工艺的动态平衡,是陶瓷生产稳定性的重要保障,要求技术人员具备深厚的理论知识和丰富的现场实践经验,能够在不断变化的生产环境中找到最优解。