
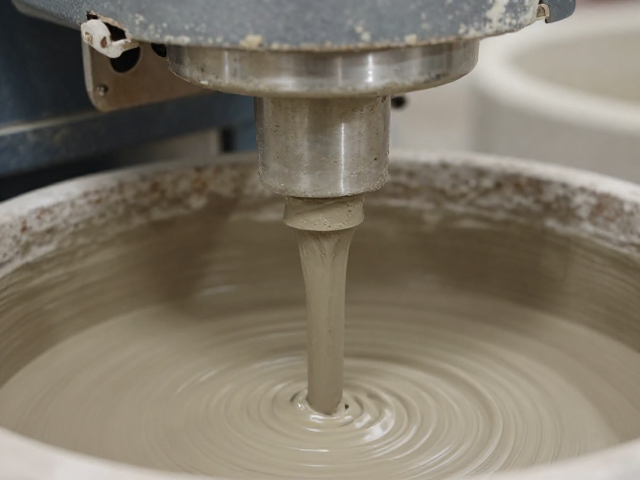
真空练泥机挤泥口堵塞的根本成因
挤泥口堵塞通常表现为泥条挤出困难、表面粗糙或完全断流,其核心原因往往集中在泥料含水率控制不当与真空度不足两个维度。当泥料中的水分含量超过临界值,颗粒间的润滑作用过强,导致泥料在螺旋推进器的挤压下无法形成稳定的固态结构,进而在狭窄的挤出口处发生塑性塌陷。反之,若水分过低,泥料摩擦力增大,螺旋叶片难以有效推动物料,造成局部堆积和硬化。此外,真空系统若未能及时抽出泥料内部的空气,气泡在高压挤压下无法排出,会在挤泥口附近形成气阻,直接阻断泥料的连续挤出路径。
设备机械结构的状态也是决定挤泥是否顺畅的关键因素。螺旋推进器的叶片磨损、筒体内壁划痕或间隙过大,会导致泥料在推进过程中产生打滑或回流,使得挤出口处的压力分布不均。密封圈老化漏气会导致真空度建立缓慢或无法维持预设值,空气渗入泥料中形成大量微小气泡。这些气泡在挤出过程中聚集,一旦到达挤泥口这一应力集中区域,便会引发堵塞。因此,解决堵塞问题不能仅依赖操作调整,必须结合泥料物理特性与设备运行参数进行综合排查。
烧成曲线设置对泥料物性的间接影响
虽然烧成曲线主要作用于干燥后的坯体,但其前期设定的逻辑直接影响泥料在练泥阶段的可塑性预期,进而间接关联挤泥口的稳定性。在泥料制备阶段,若后续烧成工艺要求坯体具有较低的收缩率或较高的致密度,则需严格控制泥料的颗粒级配和含水率。过细的颗粒比例过高会导致泥料比表面积增大,吸附更多自由水,使得泥料在挤出时表现出过强的粘性,极易粘附在挤泥口内壁。通过调整练泥前的陈腐时间和配料比例,使泥料达到适合后续高温烧成的物理状态,能显著减少因泥料过软或过粘导致的挤出口堵塞。
烧成曲线中的升温速率设定也反映了坯体内部水分和有机质的排出规律,这一规律需反向应用于练泥环节的水分控制。如果烧成曲线设定为快速升温,坯体内部水分迅速汽化产生高压,若练泥时泥料透气性不足或含有过多气泡,极易导致坯体开裂或变形。因此,在练泥阶段需通过优化真空度和挤压力度,确保泥料致密均匀,消除内部应力集中。这种对烧成阶段物性变化的预判,促使操作人员更精准地调控练泥机的出料稠度,从源头上避免因泥料结构不稳定而在挤泥口处形成堵塞。
基于工艺参数的挤泥口堵塞解决方案
解决挤泥口堵塞需建立严密的参数监控体系,重点关注真空度、推进速度与泥料含水率的动态平衡。建议将真空度稳定控制在0.06-0.08MPa之间,确保泥料内部的空气被充分抽出,避免气泡堆积。若真空度不足,需检查真空泵工作状态及管路密封性,同时适当降低推进器转速,延长泥料在筒体内的挤压时间,促进气泡排出。对于高塑性泥料,可适当降低含水率至18%-20%区间,并通过增加陈腐时间提高泥料均匀性,减少挤出时的粘附现象。
定期维护与标准化操作是维持挤泥口畅通的长期保障。每次停机前必须清理挤泥口残留泥料,防止干硬结块影响下次启动。检查螺旋叶片磨损情况,确保叶片与筒体内壁间隙符合技术标准,通常间隙过大需及时更换部件。建立泥料含水率每日检测机制,使用快速水分测定仪实时监控,确保数据波动范围不超过±0.5%。通过精确控制上述工艺参数,可有效消除挤泥口堵塞现象,提升练泥机的运行效率与泥料质量的一致性。