
挤泥机窑炉热损失痛点与隔热材料选型逻辑
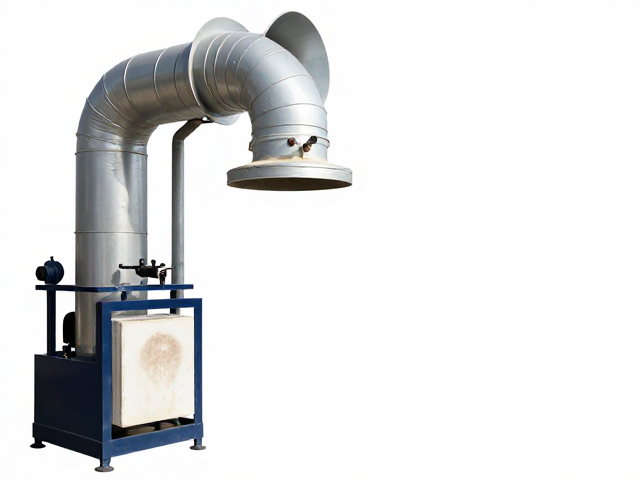
挤泥机作为陶瓷、耐火材料及部分化工粉末成型的关键设备,其配套窑炉在长期高温运行状态下,炉体表面热辐射与对流散热会直接导致能源浪费,进而推高生产成本。传统的耐火砖砌筑或简易保温层往往因材料致密度不足或施工缝隙问题,无法有效阻断热量向环境散失,导致窑炉外壁温度长期维持在60℃至80℃以上,这不仅造成了显著的热能流失,还恶化了生产车间的热环境,增加了空调或通风系统的负荷。针对这一现状,隔热防护方案的核心在于通过高铝质、莫来石或纳米微孔隔热材料替代传统重质耐火材料,利用材料内部的闭孔结构抑制热传导,使炉体表面温度降低至40℃以内,从而从源头减少热能无效耗散。
在具体的隔热层构建中,材料的热导率是决定节能效果的关键物理指标。优质纳米微孔隔热板的热导率可低至0.020 W/(m·K)以下,远低于传统硅酸铝纤维毡的0.040 W/(m·K)左右,这意味着在同等隔热效果下,隔热层厚度可减少30%至50%,进而释放窑炉内部的有效空间或降低炉体整体重量。实际应用中,需根据挤泥机窑炉的最高工作温度区间,选择匹配的热震稳定性材料,例如在温度波动频繁的区域采用复合式隔热结构,外层为高强耐火砖提供机械保护,内层贴合纳米隔热板以最大化阻热效果,这种分层设计能有效应对因温度急剧变化导致的材料剥落或开裂风险,确保防护系统的长期完整性。
通风管道气流动力学优化与热回收机制
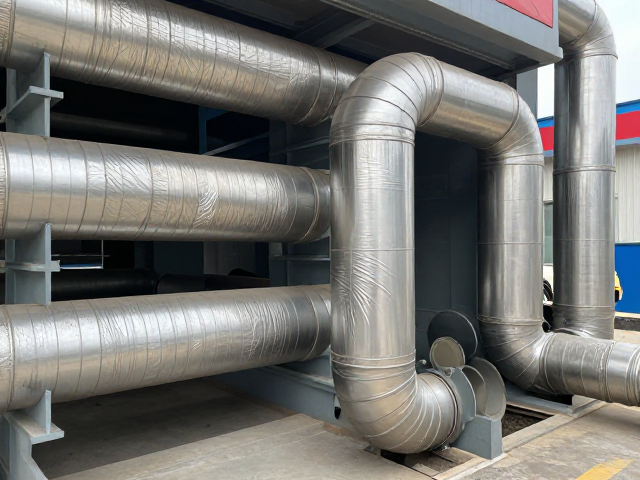
挤泥机窑炉在升温、保温及冷却过程中会产生大量含尘高温废气,传统通风管道设计常因管径不合理或弯头过多造成局部阻力过大,导致风机能耗居高不下。优化通风管道的首要步骤是依据气体流量和允许流速进行严密的流体力学计算,通常主风管流速控制在8-12 m/s,支管流速控制在5-8 m/s,以减少沿程阻力。管道走向应尽可能是直线布置,减少90度直角弯头,若必须转弯,应采用大半径圆弧过渡或使用导流叶片,以降低湍流产生的能量损耗。此外,管道内壁的光滑度处理至关重要,使用内壁涂层或高密度玻璃钢材质可减少摩擦系数,进一步降低风机压头需求,从而在满足排风效率的前提下,显著降低电力消耗。
高效节能方案的另一核心环节在于余热回收系统的集成,即将排出的高温废气能量转化为可再利用的热源。通过在通风管道关键节点配置板式换热器或热管式余热回收器,可将废气中的热量传递给助燃空气或工艺用水。例如,在陶瓷窑炉应用中,经回收后的预热空气温度可提升至150℃-200℃,直接送入燃烧室参与燃烧,这不仅降低了燃料消耗,还提高了窑炉内的燃烧稳定性。回收装置需设置严密的密封结构以防漏风,同时配备自动清灰或反吹装置,防止粉尘堆积影响换热效率。通过精准的热平衡计算,确保回收系统与窑炉负荷动态匹配,实现热能梯级利用,最大化提升整体能源利用率。
系统协同控制与能效监测体系构建
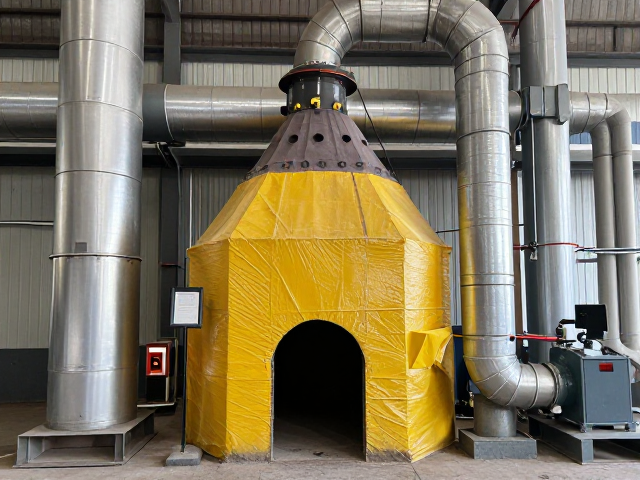
隔热防护与通风优化的最终效果依赖于严密的系统协同控制,单一环节的改进难以实现整体能效的最大化。引入基于PLC(可编程逻辑控制器)的自动化监控系统,能够实时采集窑炉各温区温度、炉膛压力、风机频率及管道气体流量等关键数据。通过算法模型动态调节风机转速和阀门开度,使通风系统始终运行在高效区间,避免“大马拉小车”或风量不足导致的燃烧不充分。同时,隔热层的热工状态也可通过布置在炉壳表面的分布式温度传感器进行监测,一旦发现局部温升异常,系统可及时预警,提示检查隔热层是否出现脱落或破损,从而通过预防性维护保持隔热性能的稳定性。
能效监测体系还需建立标准化的数据追踪与分析流程,通过长期运行数据的积累,形成窑炉的热平衡图谱。操作人员可依据图谱分析不同生产批次下的能耗密度,识别高耗能环节并进行针对性调整。例如,对比不同季节、不同原料批次下的通风能耗差异,优化风机运行策略。这种基于数据驱动的精细化管理方式,使得节能措施不再是静态的工程改造,而是动态的持续优化过程。通过定期校准传感器数据和维护隔热结构,确保挤泥机窑炉系统始终保持在设计的最佳能效状态,实现长期、稳定的节能效益,为生产过程的低碳化提供坚实的技术支撑。