
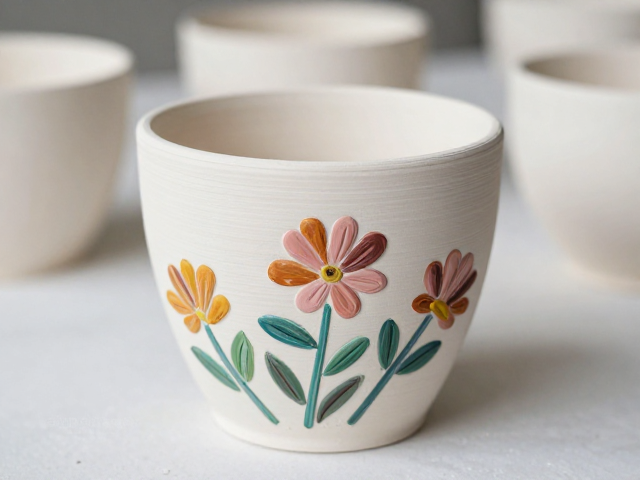
低温贴花前坯体干燥状态的核心影响
低温贴花工艺对坯体含水率有着严苛的线性关系,通常要求坯体在施釉前或施釉后处于完全干燥状态,含水率需控制在0.5%以下。若坯体内部残留水分,在后续入窑烧成过程中,水分急剧蒸发产生的压力会导致贴花纸与釉面分离,形成气泡或脱层现象。这种物理性的结构破坏会直接导致图案边缘模糊、发花,甚至完全无法附着,使原本精细的彩绘装饰彻底失效。
干燥程度的不足还会引发釉面吸油不均的问题。低温贴花纸通常使用酒精或专用胶水进行粘贴,如果坯体表面存在微量的湿气,胶水中的溶剂渗透速度会发生改变,导致纸张定位不准或起泡。在实际生产环境中,许多新手操作者容易忽视环境湿度对干燥速度的干扰,特别是在梅雨季节或高湿天气下,自然晾干所需的时间可能延长至正常情况的三倍以上,这种时间差往往被忽略,从而埋下质量隐患。
标准化干燥控制的环境参数与监测
建立稳定的干燥环境是确保批次间质量一致性的基础,理想的干燥室温度应维持在20-25摄氏度,相对湿度控制在50%-60%之间。这样的微环境既能保证水分以稳定的速率从坯体表面向内部迁移,又能避免表面结皮过快导致内部水分无法排出。使用工业除湿机配合恒温系统,可以显著减少因天气波动带来的工艺不稳定因素,使干燥过程从“看天吃饭”转变为可控的标准化作业流程。
监测干燥状态不能仅凭肉眼观察,需引入专业的水分测定仪进行量化评估。对于常见的日用瓷或工艺瓷坯体,使用便携式陶瓷水分检测仪,在坯体不同部位(如厚薄交界处、底部及边缘)进行多点取样测试,确保数据均衡。当仪器读数稳定在0.5%-0.8%区间时,方可判定坯体达到贴花标准。这种数据化的管理方式,能有效规避因经验主义判断失误导致的次品率上升,为后续贴花工序提供可靠的前置条件。
贴花纸贴合与干燥定型的实操细节
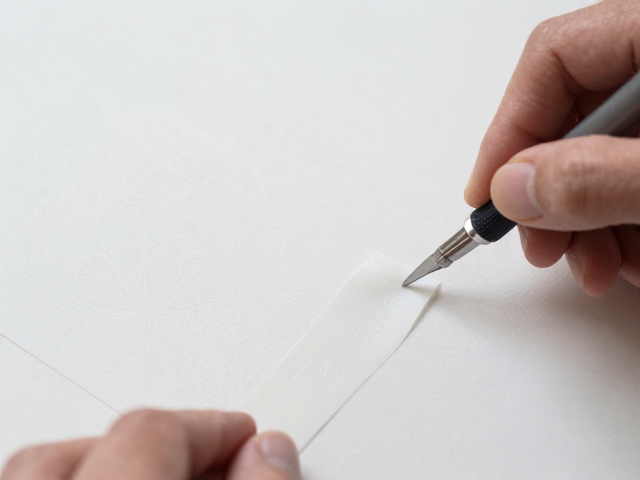
在确认坯体干燥达标后,进行贴花纸的转移与贴合操作。使用无绒软布轻轻擦拭坯体表面,去除可能存在的微尘颗粒,这些肉眼难以察觉的杂质会在贴花后形成黑点或凹陷。将贴花纸浸泡在清水中约3-5秒,待纸背与图案层完全分离后,利用吸水纸吸去多余水分,再以“先对位、后抚平”的手法贴合至坯体表面。操作过程中需使用软毛刷或专用刮板,从中心向四周呈放射状轻轻刮压,排出空气,确保图案与釉面紧密贴合,无褶皱、无气泡。
贴合后的定型阶段需要特别注意避免外力触碰和快速干燥。贴花完成后,应将坯体置于通风良好但无直吹风的环境中自然阴干,这一过程通常需要2-4小时,具体时长取决于贴花纸的面积大小和胶水类型。在此期间,严禁移动或碰撞坯体,因为胶水在初步固化阶段强度较低,任何微小的位移都可能导致图案移位或边缘翘起。部分高精度贴花工艺建议使用专用定型胶替代清水粘贴,以增强初期附着力,缩短等待时间,同时提高图案边缘的清晰度。
烧成前的最终检查与常见问题排查
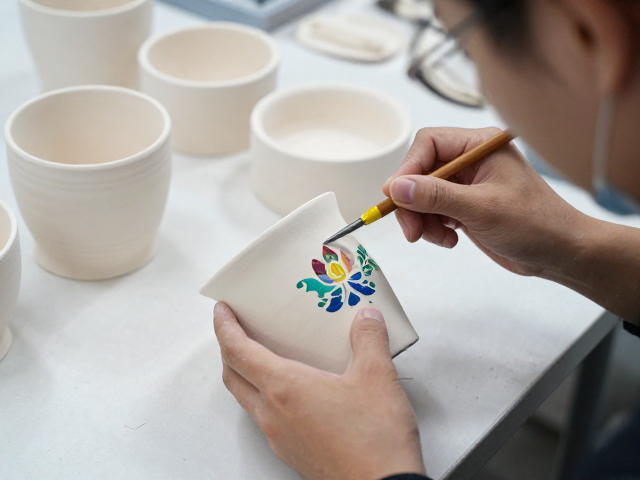
在入窑烧制前,必须进行一次细致的目视与触觉检查。重点观察贴花纸边缘是否有翘起、图案中心是否有微小气泡,以及表面是否有因干燥不均导致的“水印”痕迹。对于发现的微小瑕疵,若气泡位于图案内部且直径小于1毫米,可用细针轻轻刺破后用棉签蘸取少量胶水抚平;若边缘翘起或面积较大,则需立即剔除重做,不可强行烧制,否则会在高温下形成明显的黑边或脱落。
常见问题中,“发花”现象多由坯体干燥不均或贴花纸浸泡时间不足导致。若贴花纸未充分湿润,图案层与纸张分离不完全,转移时会出现墨色深浅不一的斑驳感。此外,环境灰尘也是主要干扰源,若干燥室未配备防尘帘或空气净化设备,空气中的纤维和粉尘会吸附在湿胶表面,烧成后形成永久性污点。因此,保持操作区域的清洁度与贴花纸浸泡时间的精准控制,是提升成品外观质量的关键环节,需在日常操作中形成严格的标准化作业规范。