
烫金转印技法的核心原理与材料特性
烫金转印技术利用热压转移原理,将金属箔或颜料层从离型纸基材精确转移到指定材质表面。这一过程依赖于温度、压力与时间三者的精密配合,使得涂层中的粘合剂在受热后发生物理相变,从而牢固附着于餐具或花器的釉面、金属或塑料基底上。不同材质的基材对热传导率存在显著差异,例如陶瓷需要经过高温烧制才能稳定呈现金属光泽,而金属器皿则更多依赖常温或低温下的机械压印与热转印结合,以确保纹样不出现晕染或脱落。
材料的选择直接决定了成品的视觉质感与耐用度。高纯度铜箔与铝箔因其优异的延展性和反光率,常用于需要高亮效果的花器装饰;而特种油墨转印则能提供更丰富的色彩层次,适用于复杂图案的餐具。在实际操作中,离型纸的剥离性测试至关重要,若剥离力过大,会导致金层断裂或残缺;若剥离力不足,则会造成油墨残留,影响图案清晰度。因此,建立标准化的材料数据库,记录不同批次金属箔的热敏特性,是保证批次间一致性的基础。
餐具纹样的布局逻辑与视觉平衡
餐具作为高频接触的生活器具,其纹样布局需严格遵循人体工学与视觉焦点原则。盘、碗等圆形器皿通常采用中心对称或放射状构图,纹样边缘需预留至少5-10毫米的安全边距,以避免在堆叠或清洗过程中因摩擦导致图案磨损。对于餐盘而言,中心区域常用于放置主图案,如花卉或几何图形,而边缘则可采用二方连续纹样进行收边,这种“中心聚焦+边缘引导”的布局能有效引导用餐者的视线,提升用餐体验的仪式感。
在多件餐具组成的套组设计中,比例关系需保持严密的数学逻辑。以标准20厘米直径餐盘为例,若中心图案直径设定为8厘米,则图案与边缘的距离约为6厘米,此时边缘装饰带的宽度通常控制在1-2厘米之间,以形成视觉上的轻重平衡。若图案过大,会显得拥挤且缺乏呼吸感;若图案过小,则难以在餐具表面形成足够的视觉冲击力。通过计算图案面积与器皿总表面积的比例,通常建议控制在15%-30%之间,以确保纹样既突出又不喧宾夺主。
花器纹样的立体适配与空间延伸
花器形态多变,涵盖圆柱、锥形、异形等多种结构,纹样布局需根据曲面变化进行动态调整。对于圆柱形花器,纹样常采用通体环绕或分段式布局,需注意图案在接缝出或曲面转折处的连续性,避免出现视觉断裂。对于具有明显颈部或底座的花器,纹样应顺应其结构线条,如在瓶颈处使用细密纹样以增强挺拔感,而在腹部宽大区域使用舒展的大图案以平衡视觉重心。
立体器物的烫金转印需考虑视角的多变性。用户在日常使用中会从不同角度观察花器,因此纹样布局需具备“全景式”或“多角度焦点”的设计思维。例如,在方形或六边形花器上,可将主图案置于正面中心,侧面辅以从属纹样,背面则保持素面或极简处理,以突出主要观赏面。此外,需精确计算纹样在曲面上的拉伸变形率,特别是在从平面离型纸转移到立体曲面时,需通过预拉伸测试确定最佳贴合路径,防止图案因应力不均产生褶皱或错位。
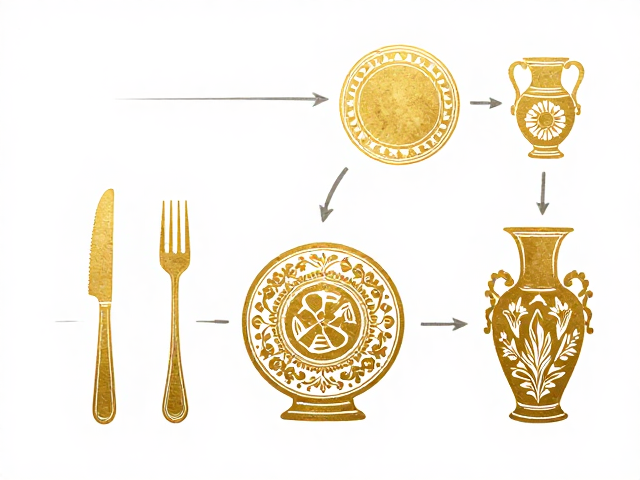
烫金工艺中的参数控制与缺陷规避
温度控制是烫金转印成功的关键变量,过高的温度会导致金属箔氧化变暗或基底变形,过低的温度则无法激活粘合剂,造成附着力不足。不同材质的烫金温度区间存在严格界限,例如陶瓷烫金通常在150-200摄氏度的预热环境下进行,而某些高分子材料需控制在80-120摄氏度。压力参数同样需要精确校准,过大的压力会导致图案边缘模糊或基材损伤,过小的压力则造成转印不全,出现斑点或漏金现象。
时间参数影响着转印的完整度与效率。在自动化生产线上,接触时间通常精确到毫秒级别,以确保每一处纹样都能均匀受热。对于手工或小批量生产,需通过试印确定最佳停留时间,通常建议在3-5秒内完成转移。此外,环境湿度也会影响转印效果,高湿度环境可能导致离型纸吸湿变形或金属箔受潮氧化,因此生产环境需保持相对湿度在40%-60%之间,并定期对烫金版进行清洁与维护,防止残留油墨影响后续转印质量。
纹样比例的数据化验证与标准化流程
建立严密的纹样比例验证体系是提升成品率的重要手段。通过数字化扫描与图像分析软件,可精确测量转印后纹样的尺寸误差,要求平面图案的线性误差控制在±0.5毫米以内,圆形图案的直径误差控制在±1毫米以内。对于复杂图案,还需检测其完整性,计算图案覆盖率与缺陷面积占比,确保无缺笔、断线或模糊现象。
标准化流程涵盖了从设计稿输出、版材制作、试印评估到批量生产的各个环节。在设计阶段,需输出包含精确尺寸标注、色彩模式(如CMYK或专色)及烫金区域说明的生产文件。在试印阶段,需制作标准样件,对比设计稿与实际转印效果,记录温度、压力、时间等参数,形成最佳工艺参数表。批量生产时,每批次首件需经过严格检验,确认纹样位置、比例、光泽度符合标准后方可继续生产,确保每一件产品的一致性。