
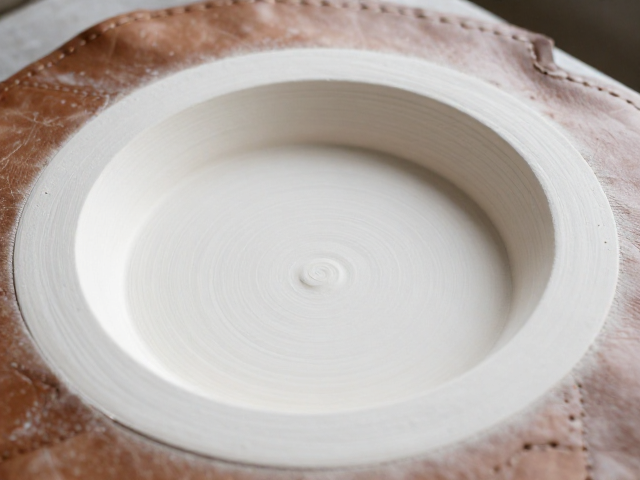
内模印坯与皮革硬修坯的工艺特性
内模印坯技术源于传统陶瓷制作中的“印坯”工序,其核心在于利用模具的刚性约束来快速定型。工匠将泥料填入特制的阴模或阳模中,通过按压、拍打使泥料紧密贴合模具内壁,从而形成规整且厚度均匀的器型。这种方法极大地提升了批量生产中器物形态的一致性,尤其适用于需要高度对称或复杂曲面的器皿。泥料在模具内的受压过程,实际上是一次被动的应力释放与致密化初步阶段,为后续的精修奠定了物理基础。
皮革硬修坯则是针对泥料半干状态(皮革硬度阶段)进行的关键修整工艺。当坯体水分蒸发至一定程度,泥料像皮革一样具有了一定的柔韧性和可塑性,但尚未完全硬化。此时,工匠使用修坯刀、刮板等工具对坯体表面进行切削、刮平和打磨。这一阶段会去除印坯留下的接缝痕、多余泥料以及不平整处,使器壁厚度达到预设标准,并塑造出流畅的线条。皮革硬修坯对操作者的手感和经验要求极高,需精准控制刀具角度与力度,避免坯体开裂或变形。
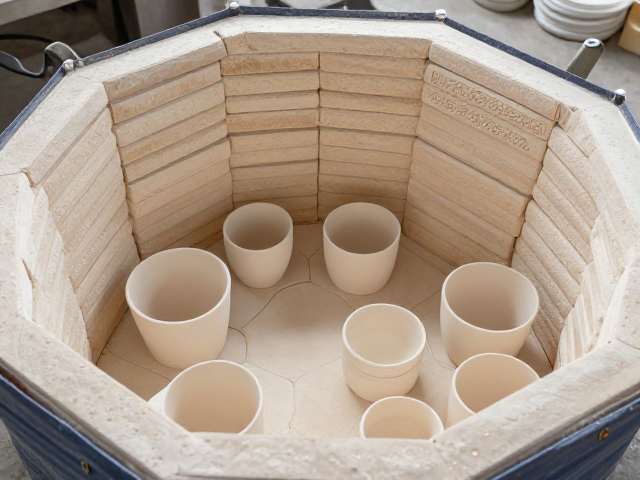
气窑烧成下的物理化学变化
气窑烧成利用燃气(如天然气、液化气)在窑室内燃烧产生高温烟气,通过辐射和对流传递热量。与电窑相比,气窑内的气氛(氧化或还原)会随燃烧效率和燃料配比发生动态变化。在陶瓷烧成过程中,坯体内的水分、有机物及碳酸盐分解产生的气体会与窑内气氛相互作用。氧化气氛有助于铁、铜等呈色元素的稳定呈现,而还原气氛则可能改变金属氧化物的价态,影响釉面色泽。气窑烧成的升温曲线需严格匹配泥料的物理转变点,如石英晶型转变和莫来石生成阶段,以防止坯体因应力不均而炸裂。
烧成过程中的温度控制是决定陶瓷最终品质的关键。气窑的升温通常分为预热带、氧化分解带、高温烧成带和冷却带。在预热带,坯体需缓慢升温以排除结合水;进入高温段后,釉料熔融形成玻璃相,与坯体结合。气窑的热分布均匀性直接影响产品的一致性,现代气窑常配备多区控温系统,以优化温度场。烧成结束后的冷却阶段同样重要,快速冷却可能导致釉面应力过大产生裂纹,而慢冷则有助于消除内应力,提高坯体的机械强度。
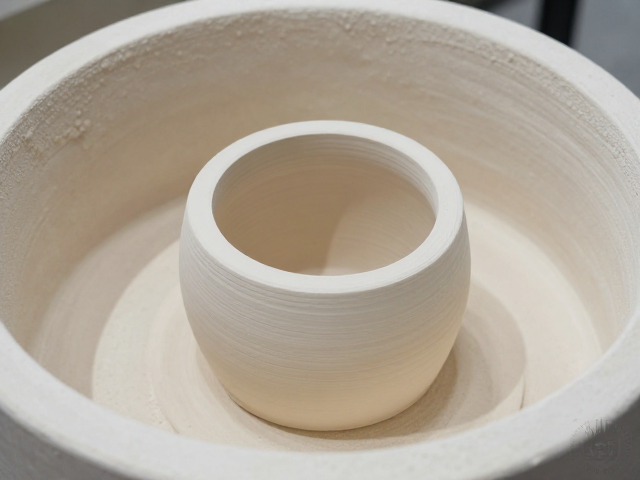
成型绝技的综合应用与质量控制
内模印坯与皮革硬修坯的结合,实现了从快速定型到精细修饰的无缝衔接。在实际操作中,印坯完成后需经过适当的干燥过程,使坯体达到皮革硬度,再进行修坯。修坯过程中,工匠需定期检查坯体厚度,使用探针或卡尺测量,确保壁厚均匀,避免因局部过薄导致烧成时塌陷或过厚导致开裂。这种组合工艺不仅提高了生产效率,还保留了手工修整的艺术感,使器物在规整中不失灵动。
质量控制贯穿整个成型与烧成过程。在印坯阶段,需监控泥料含水量和模具清洁度,防止脱模困难或表面缺陷。修坯阶段则需关注刀具锋利度和操作手法,避免留下刀痕或造成坯体损伤。烧成前,坯体需彻底干燥,含水率控制在合理范围(通常低于5%),以减少烧成过程中的蒸汽压力。烧成后,需对成品进行外观检查,评估釉面光泽、颜色均匀性及是否存在变形、裂纹等缺陷。通过不断优化工艺参数,可提升成品率和产品质量,满足高端陶瓷制品的需求。