
修坯后的干燥环境与湿度控制策略
修坯完成后,坯体内部水分分布尚不均匀,若直接暴露在强风或高温环境下,极易因收缩率不一致导致开裂或变形。理想的干燥环境应具备相对封闭且空气流通平缓的条件,避免阳光直射或冷风直吹。室内温度建议保持在20-25摄氏度之间,相对湿度控制在60%-70%左右,这种微环境能显著降低坯体表面的水分蒸发速率,使内部水分能够缓慢向表面迁移,从而减少内应力集中。
在实际操作中,可以通过在干燥室地面洒水或使用加湿器来调节局部湿度,同时利用排风扇设置低速档,形成极其微弱的气流循环,以带走坯体表面散发的湿气,防止局部湿度过高引发霉变或粘连。对于大型或厚壁器物,需特别注意底部与支撑点的接触面,这些部位往往因为贴合紧密导致水分难以排出,容易形成“湿核”,因此在放置坯体时,应确保垫板透气且定期翻转,使各部位干燥进程趋于一致。
半成品保存期的防污染与堆叠规范
待施釉半成品的保存并非简单的堆放,而是需要严密的物理隔离与防尘措施。干燥至八成干左右的坯体虽然已具备一定强度,但表面依然脆弱且多孔,极易吸附空气中的灰尘、油污或杂质,这些污染物在后续施釉和烧制过程中会导致气泡、缩釉或黑点等缺陷。保存区域应保持清洁,地面铺设防滑垫,坯体之间需使用洁净的泡沫垫、硬纸板或专用塑料隔片进行分隔,严禁坯体直接接触堆叠,以防压伤或粘连。
保存环境的温湿度稳定性至关重要,剧烈的温湿度波动会导致坯体反复吸湿或失水,引发结构性疲劳。建议将半成品存放在远离门窗、空调出风口或热源直射的区域,避免昼夜温差过大带来的应力变化。对于长期保存的坯体,需建立严密的出入库记录,定期检查保存状态,发现轻微裂纹或变形需及时标记并评估是否可补救,若无法通过修坯修正,则应尽早报废,避免在施釉环节浪费釉料和时间。
入窑前的完整性视觉与触觉检查
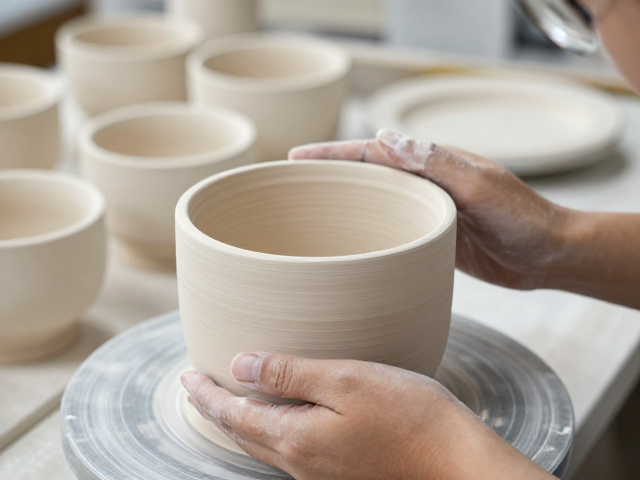
入窑前的完整性检查是防止废品进入窑炉的关键环节,需结合视觉观察与触觉感知进行全方位排查。视觉上,重点检查坯体表面是否有细微裂纹、磕碰缺口、修坯刀痕残留或釉料流淌前的挂釉不均现象。对于白胎或浅色坯体,可在强光侧照下观察,光线反射的连续性能直观反映出土面平整度和潜在缺陷;对于深色或粗糙胎体,需仔细检查接缝处和转折部位,这些应力集中区最容易隐藏隐性裂纹。
触觉检查需由经验丰富的操作人员执行,通过指尖轻触坯体表面,感受是否有凹凸不平、砂眼或局部过薄现象。同时,轻敲坯体不同部位,通过声音判断内部结构是否致密均匀,声音清脆悦耳通常意味着结构完整,而声音沉闷或带有杂音则可能暗示内部存在气孔或暗裂。检查过程中还需核对坯体尺寸与模具或设计图纸是否一致,确保无因干燥收缩过度导致的尺寸偏差,所有检查项目均需记录在案,合格后方可进入施釉或装窑工序。
干燥过程中的应力释放与变形矫正
干燥过程中,坯体各部位水分蒸发速度不一,必然伴随体积收缩,这种不均匀收缩是应力产生的根源。为了缓解应力,可在干燥中期对坯体进行轻微的回湿处理或覆盖湿布,平衡内外湿度差,防止表面过快硬化而内部仍潮湿。对于易变形的薄壁器皿,可使用内撑或外托辅助定型,但支撑物必须与坯体材质兼容,避免粘连或造成新的压痕。
若发现坯体在干燥初期出现轻微翘曲,应立即调整放置方式,增加局部支撑点,并减缓该区域的干燥速度,而非强行矫正。对于已经形成的永久性变形,若程度轻微且位于非关键受力区,可在施釉前通过精细修坯进行微调,但需注意修坯力度,以免破坏坯体结构完整性。对于严重变形或开裂的坯体,必须坚决剔除,不可抱有侥幸心理投入生产,因为窑炉内的高温会放大原有缺陷,导致整窑产品受损。