
1180-1300℃高温瓷化的热力学基础
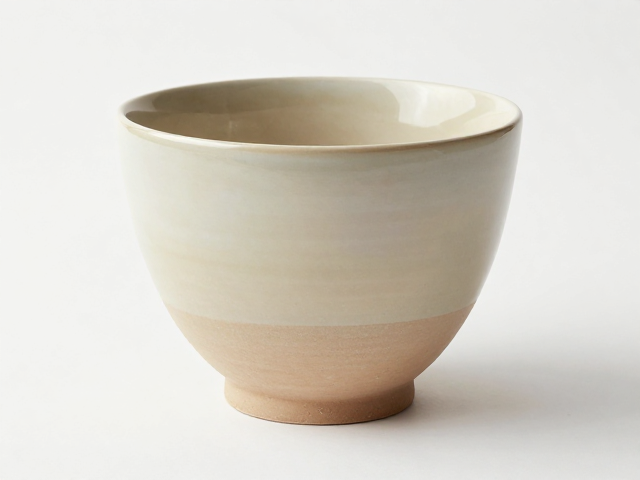
陶瓷材料在1180℃至1300℃的区间内经历显著的物理与化学变化,这一温度范围涵盖了石英晶型转变、莫来石相生成以及玻璃相形成的关键过程。当窑炉温度攀升至1180℃左右,坯体内的方石英开始向β-石英转变,体积发生微小膨胀,随后在1170℃附近再次发生可逆转变,这一过程若控制不当极易导致坯体开裂。随着温度进一步升高至1200℃以上,原料中的长石开始熔融形成液相,液相量的增加促进了颗粒间的重排与致密化,此时坯体的吸水率显著降低,气孔率逐步减少。
进入1250℃至1300℃的高温阶段,坯体内部的莫来石晶体大量发育并交织成严密的骨架结构,这种微观结构直接决定了成品的机械强度与硬度。在此高温环境下,玻璃相充分包裹未熔颗粒,填补微观孔隙,使得瓷质达到半透明或全透明的状态。温度控制的精度在此阶段至关重要,超过1300℃可能导致坯体软化变形或过烧,而低于1250℃则可能因烧结不完全导致硬度不足。现代电窑或燃气窑通过精确的温控曲线,确保坯体在整个升温过程中均匀受热,避免局部温差引发的应力集中。
多次复烧工艺对微观结构的优化作用
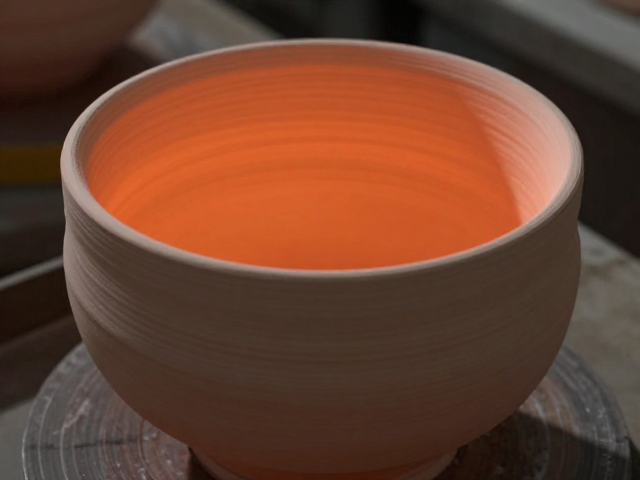
复烧工艺并非简单的重复加热,而是通过分段升温、保温、降温及再次升温的热循环,对陶瓷内部的微观缺陷进行修复与优化。第一次烧成通常旨在完成初步烧结,使坯体具备基本的结构强度,但此时内部可能存在残留气孔或应力不均。经过冷却后进行的第二次或多次复烧,能够利用热震效应促使残余应力释放,同时通过新的液相流动填补之前未完全闭合的气孔。这种工艺特别适用于高岭土含量较高的坯体,能够有效提升瓷质的致密度。
在复烧过程中,温度曲线的设计会根据坯体的厚度、形状以及原料特性进行动态调整。例如,在第二次烧成时,升温速率可能比初次烧成更为缓慢,以确保热量充分渗透至坯体中心,避免内外温差过大。复烧次数通常在2至3次之间,过多次数的复烧可能导致晶体过度生长,反而降低材料的韧性。通过精确计算复烧的温度峰值和保温时间,工匠能够控制莫来石晶须的长度与分布,从而在微观尺度上构建出更加坚固的网络结构,显著提升瓷土的抗折强度与表面硬度。
极致瓷土硬度的物理表现与测试标准
瓷土硬度是衡量陶瓷制品质量的核心指标之一,通常通过显微硬度测试或莫氏硬度等级进行评估。经过1180-1300℃高温瓷化与多次复烧处理的瓷土,其显微硬度值普遍高于普通低温烧制陶瓷。在标准测试条件下,此类瓷器的表面能够抵抗更硬的物体刮擦而不产生明显划痕,显示出优异的耐磨性。这种硬度表现直接关联于瓷质的致密程度,气孔率越低,硬度通常越高。在实际应用中,高硬度意味着瓷器在日常使用中具有更好的抗磨损能力和更长的使用寿命。
硬度的提升还体现在陶瓷的声学特性上。高硬度的瓷土在受到敲击时,发出的声音清脆悦耳,余音悠长,这是内部结构致密、声波传播阻力小的直接体现。相比之下,硬度较低的陶瓷声音沉闷,伴有杂音。通过专业的硬度测试仪器,可以量化不同工艺参数下瓷土的硬度变化,为工艺优化提供数据支持。高硬度瓷器在防滑、抗污等性能上也表现更佳,因为致密的表面不易吸附污垢,清洁更为便捷。
工艺稳定性与质量控制体系
确保每一批次陶瓷产品都能达到1180-1300℃的烧成标准,需要严密的质量控制体系。原料的配比稳定性是基础,高岭土、石英、长石等主要原料的化学成分波动会直接影响烧结温度和最终硬度。因此,每批原料入库前需进行严格的理化指标检测,确保氧化铝、二氧化硅等核心成分含量符合既定范围。此外,坯体的干燥程度也至关重要,含水率过高会导致烧成过程中产生爆裂或变形,影响最终硬度。
烧成过程中的窑炉维护与温度记录是质量控制的关键环节。现代窑炉配备高精度热电偶和自动控制系统,能够实时监测窑内温度分布,确保升温曲线与预设程序一致。每次烧成结束后,技术人员会对成品进行抽样检测,评估其硬度、吸水率及外观质量。通过长期数据积累,建立工艺参数与成品质量之间的关联模型,及时发现并纠正生产过程中的偏差。这种基于数据的质量控制方法,确保了陶瓷产品在高温瓷化和复烧工艺下,能够持续保持极致的瓷土硬度与优异的使用性能。