
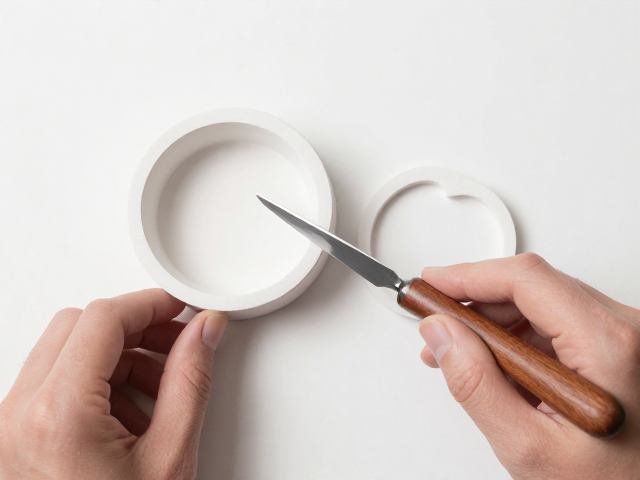
外模印坯技法的核心逻辑与成型原理
外模印坯是传统陶瓷工艺中利用模具定型与手工修坯相结合的特殊成型方式,其核心在于通过硬质模具限制泥料在干燥过程中的收缩变形,从而获得规整且厚薄均匀的器型。这一技法不同于完全依赖手工拉坯或泥条盘筑,它解决了大型或异形器物在制作过程中容易出现的歪斜、塌陷及厚度不均的问题。在实际操作中,匠人将经过陈腐、揉练合格的泥料填入经过精细打磨的模具腔体中,利用泥料的可塑性填充每一个细微角落,再通过脱模后的二次加工赋予器物最终的形态特征。
该技法对泥料的含水量有着极为严苛的要求,通常控制在18%至20%之间,这一比例既能保证泥料在模具内具有足够的流动性以贴合内壁,又能确保脱模后坯体具备足够的支撑力,不易碎裂。模具的材质多选用高岭土烧制而成的素烧模或现代工业中的石膏模,石膏模因其优异的吸水性能,能迅速吸附泥料表面多余水分,加速坯体硬化定型,是外模印坯中最为常见的辅助工具。通过控制吸水速度和压力,匠人可以精确预判坯体的收缩率,为后续修坯工序预留合理的余量。
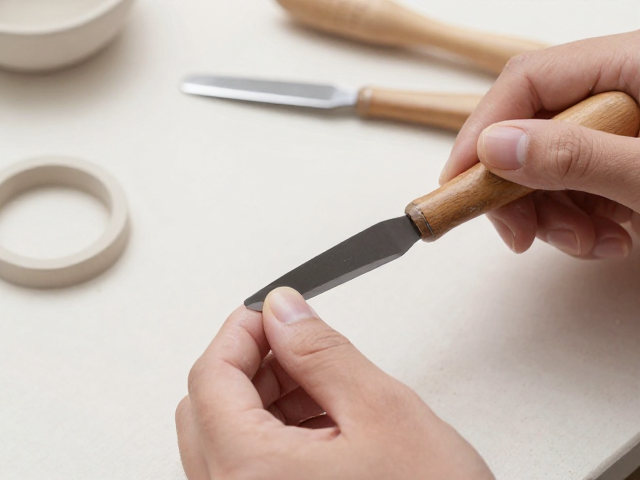
修坯刀具的选择标准与刃口处理
修坯是外模印坯成型后最为关键的精加工环节,直接决定了器物的最终质感与线条流畅度。常用的修坯刀多为碳钢或不锈钢材质,刀刃角度通常保持在20至30度之间,这种微弧刃口能在切削泥料时产生平滑的剪切力,减少毛刺和划痕。刀柄的设计需符合人体工学,通常采用硬质木材或金属制成,长度多在15至20厘米,以便匠人在长时间操作中保持手腕的稳定与灵活。刀具的锋利度会随着使用频率迅速下降,因此需要配合磨刀石进行定期维护,保持刃口的微观平整,避免在坯体表面留下拖拽痕迹。
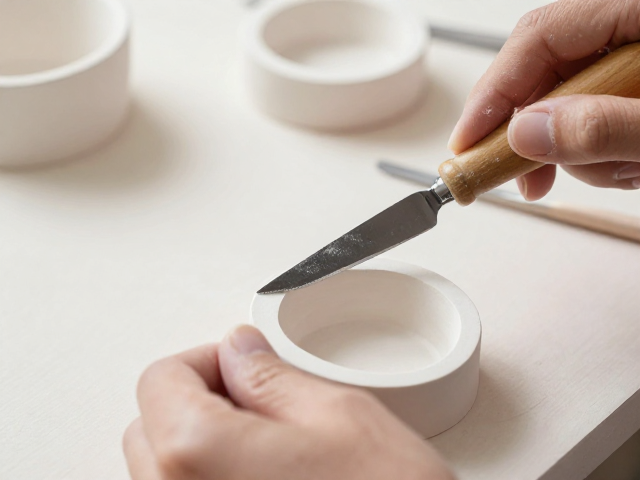
在实际修坯过程中,刀具与坯体的接触角度会直接影响切削效果。对于器物内壁的修整,匠人通常采用逆时针方向旋转坯体,刀刃以30度左右的仰角切入,利用刀刃前端进行薄层切削。这种手法能有效控制泥屑的剥离,防止因切削过深导致坯体受力不均而破裂。对于器物外壁的修光,则多采用平口刀或刮刀,以较小的压力轻轻刮拭表面,去除模具留下的接痕或细微凹凸。刀具的保养至关重要,每次使用后需立即清洗并擦干,防止泥料残留导致刀体生锈,影响后续使用的顺滑度。
模具辅助成型的实操细节与风险控制
模具在印坯过程中扮演着定型与支撑的双重角色,其内壁的光洁度与干燥程度直接影响坯体的表面质量。在使用前,模具内壁需定期涂抹隔离剂,传统上常使用植物油或专用脱模剂,现代工艺中也常采用水雾喷洒的方式,通过控制水分含量调节脱模难度。模具的拼接处必须严密无缝,否则泥料渗入接缝处会形成难以清除的硬块,严重影响器物外观。对于复杂器型,模具可能由多块拼合而成,匠人需精准控制各模块间的相对位置,确保整体对称性,避免因错位导致坯体壁厚不均。
脱模是外模印坯中风险最高的步骤,时机把握至关重要。若脱模过早,坯体含水量高,强度不足,极易因自重或外力发生变形或断裂;若脱模过晚,坯体与模具吸附力过大,强行剥离会导致坯体开裂或表面损伤。通常经验判断,当坯体表面水分明显收敛,触感略显粗糙,且轻轻敲击模具能听到清脆声响时,即为最佳脱模时机。脱模时需双手配合,一手稳固模具,另一手轻推坯体底部或边缘,利用空气进入模具与坯体之间形成气垫,缓慢分离,切忌使用蛮力撬动。
修坯过程中的厚度控制与应力消除
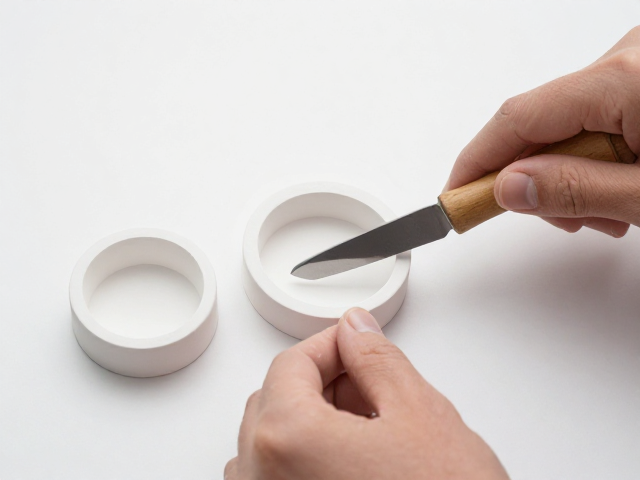
修坯的核心目标之一是均匀化坯体厚度,这是防止烧制过程中因受热不均导致开裂的关键。匠人需借助卡尺或目测经验,实时监控坯体各部位的厚度,确保整体壁厚一致。对于器物底部与腹部连接处等应力集中区域,需采用圆弧过渡手法,避免直角或尖锐转角,以分散烧制时的热应力。修坯过程中产生的泥屑应及时清理,防止堆积在坯体表面影响后续加工或烧成效果。对于大型器物,还需考虑坯体在干燥过程中的自重影响,适当增加底部厚度或设置支撑点,防止塌陷。
应力消除是修坯中容易被忽视却至关重要的环节。泥料在模具中受压以及后续修坯切削过程中,内部结构会产生微观应力。通过适当的静置和回火处理,可以让泥料颗粒重新排列,释放内部应力。匠人常在修坯间歇期,将坯体置于湿度稳定的环境中自然阴干,观察其形态变化。若发现坯体出现细微裂纹预兆,需立即停止修坯,进行修补或调整干燥环境。这种对材料特性的深刻理解与精细操作,是确保外模印坯器物成品率与艺术品质的根本保障。