
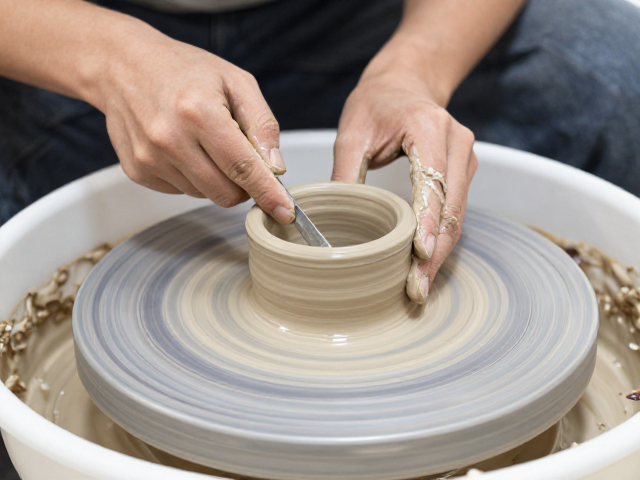
取泥定中心:转盘速度与手部重心的协同控制
取泥定中心是修坯工艺中确立坯体基准的核心环节,其本质是通过旋转力学与手部触觉的反馈,消除泥土内部的应力不均,为后续切削提供稳定的几何中心。操作时,需将团泥置于转盘中心,双手呈环抱状,拇指根部抵住泥团底部,利用前臂肌肉群而非单纯的手指力量进行施压。转盘启动初期应保持低速,待泥团初步贴合转盘后,逐渐提升转速至每分钟60-80转,此时双手需保持相对静止,感受泥团在离心力作用下的自然居中状态。若泥团出现晃动或偏移,不可强行按压,而应暂停转盘,重新揉泥以排除空气泡,因为内部气泡会导致旋转时的重心不稳,进而影响后续壁厚的均匀性。
定中心的成功与否直接决定了坯体最终的对称性,经验丰富的匠人通常通过指尖感知泥料与转盘接触面的细微震动来判断中心位置。当泥团表面光滑且无横向位移感时,方可进行下一步的掏泥操作。此阶段需特别注意手部湿度的控制,过干会导致摩擦力过大产生划痕,过湿则会造成打滑无法受力。一般使用喷雾器定期喷洒细密水雾,保持手部与泥料表面的适度润滑,这种微妙的平衡感需要通过长期实践才能掌握,它是确保坯体从中心到边缘受力一致的前提条件。
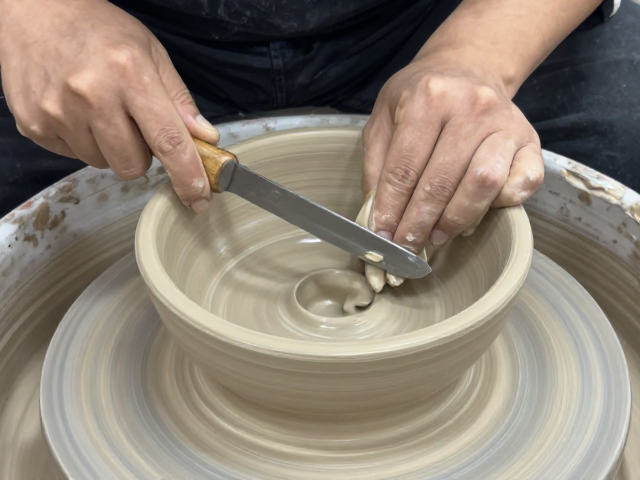
修坯刀法解析:刀刃角度与进刀深度的精准计算
修坯刀的技巧核心在于刀刃与坯体表面的接触角度以及进刀深度的线性控制。常用的修坯刀多为钢制薄片,刃口需经过精细打磨,保持锋利的同时具备一定的韧性。在切削过程中,刀刃与坯体表面的夹角通常保持在30-45度之间,这个角度能确保切削力均匀分布,避免刀刃切入过深导致坯体破裂或过浅导致表面留痕。进刀时要遵循“薄层多次”的原则,每次切削厚度控制在0.5-1毫米以内,通过多次重复切削达到预定厚度,这种渐进式的去泥方式能有效减少因一次性切削过厚导致的坯体变形风险。
刀具的运动轨迹需严格遵循坯体的几何曲线,手腕需保持灵活且稳定,像画笔一样跟随泥坯的弧度移动。在修整壶身或碗壁时,手掌根部可作为支点,小臂带动手腕进行平滑的弧线运动,确保每一刀的切削路径连贯且均匀。对于转角或边缘部位,需减小切削力度,放慢移动速度,防止因惯性导致泥料堆积或边缘过薄。刀刃与坯体接触时,应听到轻微的沙沙声,若声音变得沉闷或尖锐,通常意味着刀刃角度不当或坯体湿度不适,需及时调整操作策略。
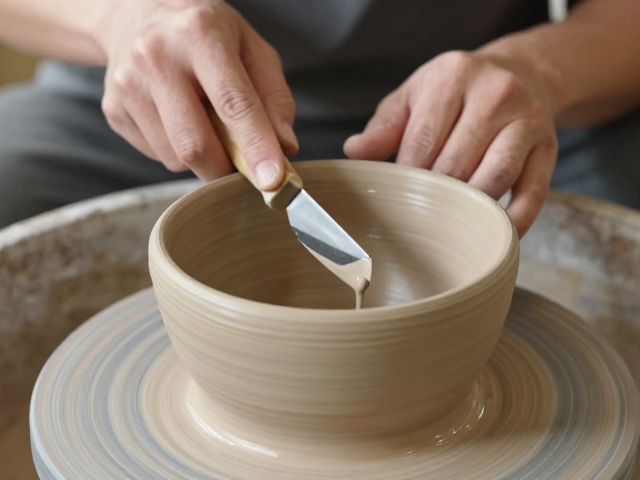
壁厚控制策略:触觉反馈与视觉参照的双重校验
控制壁厚均匀的关键在于建立严密的触觉反馈机制与视觉参照体系。修坯过程中,匠人常使用特制的壁厚规或简易的卡尺工具,在坯体不同部位进行多点测量,确保各部位厚度差异控制在±0.5毫米以内。对于没有标准工具辅助的情况,则主要依赖拇指与食指指尖的触感,通过指尖轻触坯体内外壁,感知泥层的软硬程度和厚度变化。由于泥土在干燥过程中会发生收缩,通常内壁厚度需略小于外壁,以抵消干燥收缩带来的变形,这一经验数据需根据当地泥料特性进行微调。
视觉参照同样不可或缺,在光线充足的环境下,观察坯体表面的反光均匀度是判断壁厚是否一致的有效手段。若某处反光明显减弱或出现暗斑,可能意味着该处泥层过薄或存在隐性裂纹;反之,若反光过于强烈且集中,则可能提示泥层过厚或打磨不足。修坯时需不断变换观察角度,从正面、侧面及俯视等多个视角审视坯体,确保整体形态的协调与壁厚分布的合理性。这种多维度的校验过程,能够及时发现并修正局部偏差,是保证成品质量稳定性的必要步骤。
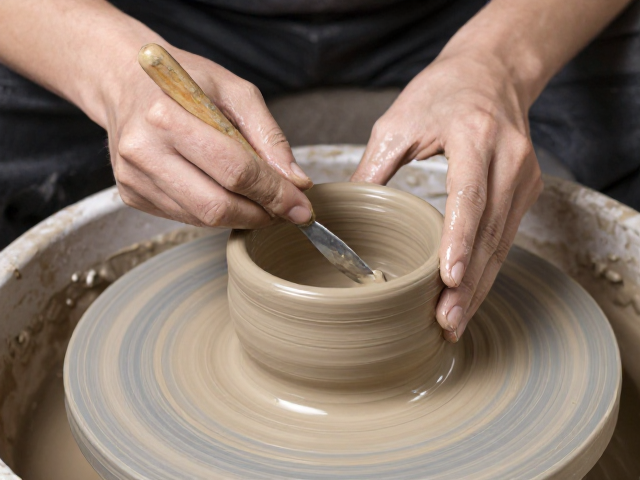
泥料湿度管理:水分流失与修坯节奏的动态平衡
泥料的湿度是影响修坯效果和壁厚控制的关键变量,必须在整个操作过程中进行严密的监控与管理。理想的修坯泥料含水量通常保持在12%-15%之间,这一区间内的泥料既具备足够的塑性以抵抗切削力,又具有适当的硬度以维持形状稳定。若泥料过湿,切削时易产生粘刀现象,导致表面粗糙且难以控制厚度;若泥料过干,则脆性增加,极易在切削过程中崩裂或产生细微裂纹。操作前需将泥坯置于湿度稳定的环境中静置一段时间,使内外水分分布均匀,避免因水分梯度导致的干燥不均。
修坯过程中,坯体表面水分会不断蒸发,导致泥料逐渐变硬,切削阻力随之增加。因此,需根据环境温度和湿度,适时使用湿布覆盖坯体非切削区域,或使用喷雾器定期润湿表面,保持泥料表面的湿润状态。润湿时需控制水量,避免积水流入坯体内部,造成局部过软。修坯节奏应与水分流失的速度相匹配,对于大面积平面区域可快速切削,而对于细节部位则需放慢速度,预留出水分散失的时间。通过精细的水分管理,确保坯体在整个修坯过程中保持一致的物理性能,从而实现壁厚的均匀分布。