
低温烧成工艺的核心挑战与釉料流变特性
低温烧成通常指在1050℃至1150℃区间内完成的陶瓷烧结过程,这一温度段显著低于传统高温瓷的1200℃以上标准。在此热域下,釉料中的助熔剂如长石、石灰石或硼砂的熔融行为会发生改变,导致釉面粘度变化剧烈。若升温速率控制不当,釉层在达到最佳流动温度时无法形成均匀的液相,极易出现针孔、缩釉或橘皮现象。因此,理解釉料在低温环境下的流变学特征,是确保量产稳定性的物理基础。
釉料的流动性直接受其化学组成中SiO2与Al2O3比例的影响。在低温条件下,降低SiO2含量可提升釉料的熔融速度,但过低的二氧化硅会导致釉面硬度不足及耐酸性下降。与此同时,Al2O3作为网络形成体,其含量需精确控制在10%-15%之间以维持釉层结构。通过调整Na2O、K2O等碱金属氧化物的比例,可以微调釉料在1100℃左右的粘度曲线,使其在保温阶段既能充分流平覆盖坯体,又不会因过度流动产生变形或粘连窑具。
烧成曲线中关键温段的精准控制策略
升温阶段的热应力管理是防止坯釉剥离的关键。在室温至600℃区间,必须设置缓慢的升温斜率,以彻底排除坯体中的结晶水及有机杂质。若此阶段升温过快,水分急剧蒸发产生的压力会导致坯体开裂或釉面气泡。进入600℃至900℃区间,碳酸盐分解反应剧烈释放二氧化碳,此时需保持平稳升温,避免气体爆发力破坏正在形成的釉层结构。
恒温与降温阶段的控制决定了釉面的最终光泽度与平整度。在釉料主要熔融温度区间(约1050℃-1120℃),需设置30-45分钟的保温时间,使釉料内部气泡充分排出并达到粘度平衡。降温过程中,快速降温有助于获得高光泽表面,但需计算冷却速率以避免釉面产生应力裂纹。通过热电偶实时监测窑内温度波动,将温差控制在±2℃以内,可显著减少批次间的质量差异。
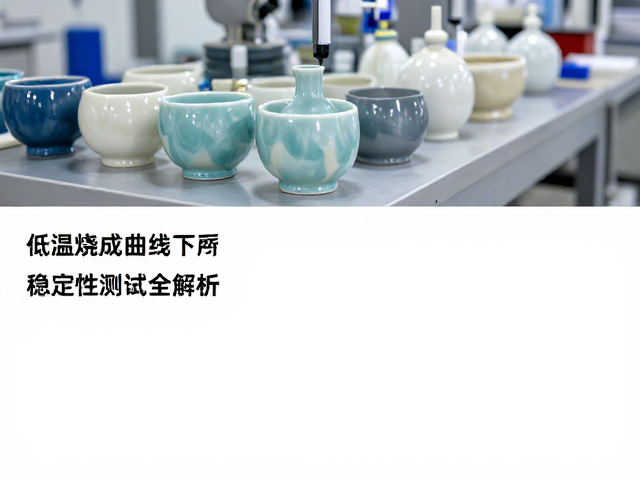
量产过程中的在线监测与数据反馈体系
规模化生产中,窑炉各温区的温度均匀性会因装载密度、窑车位置不同而产生偏差。利用红外热成像技术对窑内产品表面温度进行扫描,可识别局部过热或冷却不足的区域。通过建立温度-粘度数据库,将实际烧成曲线与标准曲线进行比对,及时调整风机风量及燃气压力。这种基于数据的动态调整机制,能有效应对原材料批次差异带来的影响。
釉料配方在量产中常因原料产地变化出现细微波动。建立严密的原料入厂检验流程,重点检测氧化铁、氧化钛等呈色氧化物含量以及水分指标。通过X射线荧光光谱仪(XRF)分析主要氧化物比例,确保每批次釉料的化学组成落在预设公差范围内。结合烧成后的白度、色差(ΔE值)数据,反向修正釉料配方或烧成参数,形成闭环质量控制体系。
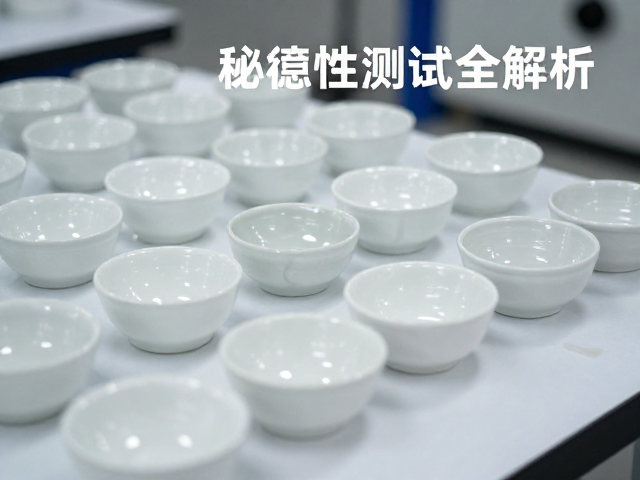
稳定性测试的多维度评估方法
外观缺陷检测是稳定性测试的首要环节。使用标准光源箱下的目视检查结合自动光学检测系统(AOI),统计针孔、落脏、变形等缺陷的发生频率。通常要求缺陷率控制在0.5%以下方可视为合格。对于流动釉特有的纹理效果,需制定严格的样板对比标准,确保每批次产品的纹理分布、深浅程度符合设计预期。
物理性能测试需依据国家标准GB/T 4100-2015《陶瓷砖》进行。重点检测吸水率、断裂模数、耐磨性及抗热震性。低温烧成产品因烧结致密性相对较弱,需特别关注抗热震性测试,通常要求经过15次冷热交替(150℃-20℃)无裂纹。此外,耐化学腐蚀性测试可评估釉面在接触酸性或碱性物质后的表面状态,确保产品在实际使用环境中具备足够的耐久性。
常见缺陷的成因分析与解决方案
缩釉是低温烧成中较为常见的缺陷,主要源于釉层与坯体之间的膨胀系数不匹配或釉料中气体排出不畅。当坯体膨胀系数大于釉层时,冷却过程中釉层受拉应力易从坯体剥离。解决此类问题需优化釉料配方,引入适量氧化锌或氧化镁以调节膨胀系数,或增加釉料中的碳酸盐含量以改善气体排出路径。
针孔与气泡问题多由釉料中有机物挥发或碳酸盐分解不完全引起。在釉浆制备阶段,确保球磨时间足够长,使原料颗粒细化并充分混合。烧成曲线中设置合理的预熔阶段,使有机物在低温段充分氧化挥发。若针孔由釉层过厚导致,可适当调整施釉厚度,或在釉料中添加少量消泡剂,促进气泡在熔融阶段破裂排出。